


Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-10-13 Pochodzenie: Strona


Standardowe silniki elektryczne zazwyczaj obracają się z zawrotną prędkością. Prędkości te często przekraczają 1800 lub 3600 obrotów na minutę. Chociaż ta surowa prędkość wygląda imponująco na karcie specyfikacji, jest zasadniczo bezużyteczna w przypadku ciężkich maszyn. Sprzęt do dużych obciążeń wymaga ogromnej siły pchania, ciągnięcia i podnoszenia. Podłącz szybki silnik bezpośrednio do obciążonego przenośnika wydobywczego, a system natychmiast się zatrzyma, przegrzeje lub ścina własny wał. Inżynierowie kontrolują tę przytłaczającą prędkość i przekształcają ją w użyteczną siłę, osiągając wysoki moment obrotowy przy niższych prędkościach. Ten mechaniczny wyczyn jest doskonale realizowany przez silnik redukcyjny.
Najnowsze analizy trendów branżowych ujawniają masową, globalną zmianę w kierunku inteligentnej produkcji i oszczędzania energii. Obiekty na całym świecie szybko odchodzą od starszych, energochłonnych systemów napędowych. Zamiast tego preferują kompaktowe, wysokowydajne układy napędowe, które spełniają rygorystyczne normy energetyczne IE3 i IE4. Współcześni operatorzy przemysłowi wymagają obecnie systemów przekładni, które drastycznie zmniejszają ślad węglowy, a jednocześnie płynnie integrują się z diagnostyką IoT. Czujniki wibracji i monitory termiczne stają się standardowymi dodatkami, umożliwiając kierownikom zakładów przejście od napraw reaktywnych do wysoce dokładnej konserwacji predykcyjnej. W tym obszernym przewodniku zbadamy wewnętrzną mechanikę tych kluczowych komponentów, porównamy popularne konfiguracje architektoniczne i przedstawimy praktyczne kryteria wyboru idealnej jednostki dla konkretnego środowiska operacyjnego.
W swej istocie urządzenie to stanowi zintegrowany zespół elektromechaniczny składający się z dwóch głównych sekcji. Pierwszy to silnik elektryczny zasilany prądem przemiennym lub stałym. Silnik ten pełni rolę głównego napędu, generując energię obrotową przy dużej prędkości i niskim momencie obrotowym. Bezpośrednio obok niego dołączona mechaniczna skrzynia biegów otrzymuje tę energię kinetyczną. Następnie wewnętrzna przekładnia matematycznie przekłada ten szybki obrót na niską prędkość i wysoki moment obrotowy.
W dziedzinie inżynierii przemysłowej i zaopatrzenia profesjonaliści często korzystają z wymiennej terminologii. Niezależnie od tego, czy widzisz produkt oznaczony jako motoreduktor, motoreduktor czy Silnik reduktora prędkości , wszystkie odnoszą się do dokładnie tego samego zintegrowanego zespołu. Niezależnie od konkretnej nomenklatury w karcie specyfikacji technicznych, podstawowy cel pozostaje taki sam. Jednostki te dostosowują surową, niekontrolowaną prędkość silnika do praktycznych wymagań związanych z podnoszeniem ciężkich maszyn napędzanych.
Historycznie rzecz biorąc, inżynierowie obiektu kupowali silniki elektryczne i niezależne skrzynie biegów jako całkowicie odrębne jednostki. W niezręczny sposób połączyli je na hali produkcyjnej za pomocą zewnętrznych sprzęgieł, pasów lub łańcuchów napędowych. Jednak nowoczesna integracja fabryk oferuje głębokie korzyści mechaniczne, które sprawiają, że starsze metody stają się przestarzałe.
Przede wszystkim integracja fabryczna zapewnia mikroskopijne wyrównanie wału silnika z wejściem skrzyni biegów. Ta wąska tolerancja eliminuje utrzymujące się ryzyko niewspółosiowości sprzęgła. Niewspółosiowość jest notoryczną przyczyną przedwczesnych uszkodzeń łożysk i silnych wibracji wału. W rezultacie połączone urządzenie ma znacznie ciaśniejszą i bardziej zwartą konstrukcję. Oszczędza to cenne miejsce w ciasnych układach maszyn. Co więcej, zintegrowane systemy drastycznie zmniejszają obciążenia związane z rutynową konserwacją. Przy mniejszej liczbie zewnętrznych części ruchomych, braku pasków napędowych wymagających ciągłego napinania i braku odsłoniętych sprzęgieł wymagających ręcznego smarowania, czas sprawności operacyjnej znacznie się wydłuża.
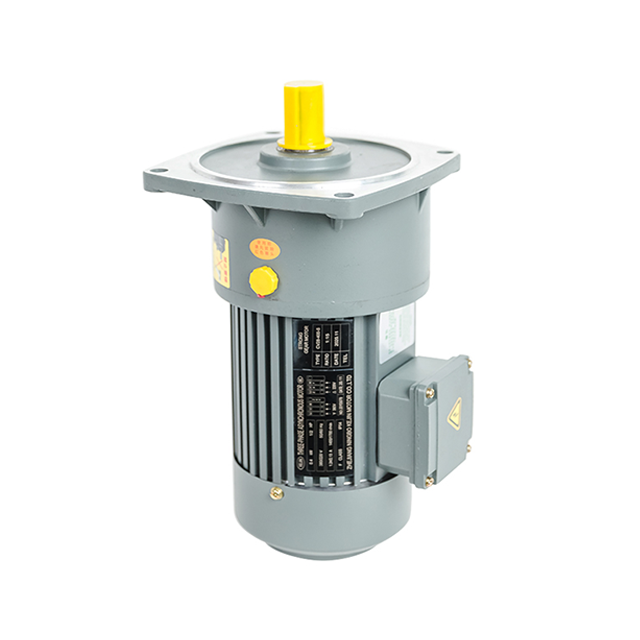
Podstawowa fizyka napędzająca te systemy opiera się w dużej mierze na zasadzie przewagi mechanicznej. Wewnętrzna przekładnia zębata działa w oparciu o odwrotną zależność między prędkością i momentem obrotowym. W miarę systematycznego zmniejszania się prędkości obrotowej podczas przejazdu przez zazębione koła zębate, siła obrotowa wzrasta proporcjonalnie. Tracisz tylko niewielki procent energii na skutek tarcia wewnętrznego.
Rozważmy praktyczną analogię jazdy na wielobiegowym rowerze górskim. Kiedy wrzucasz niższy bieg, aby wjechać na strome, kamieniste wzgórze, musisz pedałować znacznie szybciej, aby bardzo powoli kręcić tylnym kołem. Jednakże ten niski bieg zapewnia ogromną siłę pchania wymaganą do przeniesienia ciężaru ciała na duże wzniesienie. Przemysłowe układy napędowe stosują dokładnie tę mechaniczną logikę do przemieszczania ton surowców po hali produkcyjnej.
Aby prawidłowo dobrać rozmiar systemu, należy poznać przełożenie skrzyni biegów. Jest to matematyczna reprezentacja procesu zmniejszania prędkości. Oblicza się ją poprzez podzielenie liczby zębów napędzanego koła wyjściowego przez liczbę zębów wejściowego koła napędowego.
Na przykład, jeśli w systemie przełożenie przekładni wynosi 50 do 1, wewnętrzny wirnik silnika musi wykonać dokładnie 50 pełnych obrotów, aby tylko jeden raz obrócić końcowy wał wyjściowy. Jeżeli podstawowy silnik elektryczny pracuje z prędkością 1500 obrotów na minutę, przekazanie tej mocy przez stosunek 50 do 1 daje końcową, użyteczną prędkość wyjściową wynoszącą 30 obrotów na minutę. Jednocześnie wyjściowy moment obrotowy jest mnożony 50-krotnie, zapewniając skoncentrowaną moc niezbędną do ciężkich zadań przemysłowych.
Przenoszenie mocy mechanicznej wewnątrz obudowy odbywa się precyzyjnie. Początkowo stojan i wirnik silnika elektrycznego wytwarzają energię obrotową o dużej prędkości. Ta energia kinetyczna przemieszcza się bezpośrednio wzdłuż wału silnika do głównego zębnika wejściowego, który jest zazwyczaj najmniejszą przekładnią w całej skrzyni. Stamtąd zębnik napędza znacznie większe koło pośrednie. Ponieważ to pośrednie koło ma większy obwód, obraca się wolniej, ale pcha ze znacznie większą siłą. Ten proces sprzęgania może powtarzać się na dwóch, trzech lub nawet czterech stopniach przekładni, w zależności od głębokości wymaganego przełożenia redukcji.
Wybór właściwej topologii przekładni wewnętrznej jest kluczową decyzją inżynierską. Ma to bezpośredni wpływ na wydajność, wydajność akustyczną i długoterminowe budżety na konserwację. Poniżej znajdują się dominujące konfiguracje stosowane w globalnych sektorach przemysłowych.
| Typ przekładni | Średnia wydajność | Poziom hałasu | Najlepszy scenariusz zastosowania |
|---|---|---|---|
| Śrubowaty | 95% do 98% | Bardzo niski | Przenośniki do pracy ciągłej, produkcja ciężka |
| Robak | 50% do 80% | Niski | Podnoszenie pionowe, wciągniki, ciasne ograniczenia przestrzenne |
| Planetarny | 90% do 95% | Średni | Robotyka, serwomechanizmy, potrzeba dużej gęstości momentu obrotowego |
W tej konfiguracji występują koła zębate cylindryczne wyposażone w zęby ścięte pod określonym, obliczonym kątem w stosunku do czoła koła. Ta nachylona geometria umożliwia stopniowe załączanie i rozłączanie zębów przekładni, zamiast uderzać o siebie na raz, jak w przypadku tradycyjnych przekładni czołowych.
Operatorzy preferują przede wszystkim Silnik z przekładnią walcową , ponieważ stopniowe zazębianie zębów zapewnia niewiarygodnie płynną, pozbawioną wibracji i cichą pracę. Sprawdzają się wyjątkowo dobrze nawet podczas jazdy z maksymalną prędkością i dużym obciążeniem. Co więcej, przekładnie śrubowe charakteryzują się wyjątkową wydajnością przenoszenia energii, rutynowo przekraczającą 95 procent na stopień. Stanowią niekwestionowany standard branżowy w zastosowaniach produkcyjnych o ciągłym obciążeniu, gdzie oszczędność energii i nieustanna trwałość nie podlegają negocjacjom.
Systemy ślimakowe wykorzystują gwintowany, przypominający śrubę wał, który aktywnie zazębia się z prostopadłym kołem zębatym. Ta unikalna geometria wewnętrzna z natury wymusza kąt prosty, co czyni ją bardzo korzystną w przypadku instalacji wciśniętych w ciasne narożniki lub wąskie ramy przenośników.
Cechą charakterystyczną przekładni ślimakowych jest ich zdolność do mechanicznego samoblokowania. W konfiguracjach z wysokimi przełożeniami redukcyjnymi tarcie fizyczne zapobiega napędzaniu wału wejściowego przez wał wyjściowy do tyłu. Dzięki temu są wyjątkowo bezpiecznym wyborem do zastosowań związanych z podnoszeniem w pionie, gdzie kluczowe znaczenie ma zapobieganie swobodnemu spadaniu ładunku. I odwrotnie, ponieważ działają one na zasadzie tarcia ślizgowego, a nie tocznego, wytwarzają znaczną ilość ciepła. Są zauważalnie mniej wydajne niż ich spiralne odpowiedniki, często marnując znaczną część energii elektrycznej.
Architektury planetarne składają się z centralnego koła słonecznego otoczonego wieloma obracającymi się kołami planetarnymi, wszystkie bezpiecznie zamknięte w zewnętrznym kole zębatym z wewnętrznymi zębami. Ponieważ obciążenie mechaniczne jest równomiernie rozłożone na wiele zazębień kół zębatych jednocześnie, system może bezawaryjnie wytrzymać ogromne siły.
Ta wysoce zaawansowana konstrukcja zapewnia wyjątkowo kompaktową powierzchnię w połączeniu z wyjątkowo wysoką gęstością momentu obrotowego. Systemy planetarne zapewniają najwyższą precyzję i praktycznie zerowy luz mechaniczny. To sprawia, że są one zdecydowanie preferowanym wyborem w przypadku robotyki, zautomatyzowanych serwomechanizmów i ciężkiego sprzętu mobilnego, gdzie liczy się przestrzeń przestrzenna.
Inżynierowie muszą stawić czoła trudnej rzeczywistości na hali produkcyjnej. Żadna mechaniczna skrzynia biegów nie jest idealnie sprawna. Energia kinetyczna nieuchronnie ulatnia się w postaci ciepła otoczenia i hałasu akustycznego. Straty te wynikają z tarcia pomiędzy zazębionymi zębami przekładni, naturalnego oporu łożysk o dużej wytrzymałości oraz oporu hydraulicznego powodowanego przez przekładnie obracające się w gęstym oleju smarowym.
Konkretny układ przełożeń, który wybierzesz, w dużym stopniu decyduje o dotkliwości tej utraty wydajności. Układ śrubowy przenosi moc poprzez płynne działanie, skutecznie minimalizując tarcie i zachowując maksymalną moc silnika. W przeciwieństwie do tego, przekładnie ślimakowe w dużym stopniu opierają się na działaniu ślizgowym. To tarcie ślizgowe generuje ogromne ciepło. W rezultacie znacznie większa część energii elektrycznej pobieranej przez silnik jest całkowicie marnowana, szczególnie podczas pracy przy wyższych przełożeniach redukcyjnych.
Podstawowe źródło zasilania elektrycznego również odgrywa kluczową rolę w ogólnej wydajności operacyjnej.
Silniki prądu przemiennego są bardzo preferowane w ogromnych zakładach przemysłowych. Są bardzo wydajne, gdy mają za zadanie wykonywać ciągłe operacje ze stałą prędkością. W połączeniu z wysokiej jakości przekładnią walcową system prądu przemiennego zapewnia nieprzerwaną moc przez cały rok przy minimalnych stratach energii. Z drugiej strony silniki prądu stałego oferują doskonałą wydajność w bardzo zmiennym zakresie prędkości, zapewniając jednocześnie ogromny moment rozruchowy. Po zintegrowaniu z systemem napędowym konfiguracje prądu stałego są niezrównane w zastosowaniach wymagających częstego uruchamiania, nagłych zatrzymań i szybkiej regulacji prędkości.
Zakup odpowiedniego układu napędowego wymaga wysoce metodycznego podejścia, opartego na obiektywnych danych mechanicznych, a nie na przybliżonych szacunkach. Zamontowanie jednostki o zbyt małym rozmiarze gwarantuje przedwczesną awarię z powodu przeciążenia termicznego lub ściętych zębów przekładni. I odwrotnie, zbyt duża jednostka niepotrzebnie zawyża nakłady inwestycyjne i marnuje energię elektryczną. Aby podjąć technicznie rozsądną decyzję, zespoły inżynierów muszą ocenić kilka krytycznych parametrów w porównaniu z rzeczywistymi możliwościami produktu.
Podstawowym zadaniem każdego zespołu przekładniowego jest przekształcanie szybkiego sygnału wejściowego w mocny sygnał wyjściowy. Dlatego obliczenie dokładnych wymagań aplikacji jest krokiem pierwszym. Rozpocznij od określenia dokładnej prędkości wyjściowej, jakiej potrzebuje napędzany sprzęt, aby optymalnie działać.
Po ustaleniu prędkości docelowej należy obliczyć wymagany moment obrotowy. Jest to rzeczywista siła skręcająca potrzebna do przeniesienia obciążenia fizycznego, zwykle mierzona w niutonometrach. Co najważniejsze, inżynierowie muszą rozróżnić standardowy moment obrotowy od maksymalnego momentu rozruchowego. W pełni obciążony, nachylony przenośnik kruszyw wymaga ogromnego wzrostu momentu rozruchowego, aby pokonać tarcie statyczne. Przeglądając katalogi premium, natkniesz się na nowoczesność Jednostki motoreduktorowe oferujące wyjściowy moment obrotowy w zakresie od 130 niutonometrów do oszałamiających 50 000 niutonometrów. Należy upewnić się, że wybrane urządzenie wytrzyma gwałtowne początkowe skoki napięcia, nie przekraczając mechanicznych granic wytrzymałości na ścinanie.
Środowisko fizyczne otaczające miejsce instalacji w dużym stopniu narzuca wymagane materiały obudowy, technologie wewnętrznego uszczelnienia i mechanizmy chłodzące. Standardowy silnik umieszczony w środowisku silnie korozyjnym lub zapylonym ulega przyspieszonej, katastrofalnej degradacji.
W szczególności ekstremalne ciepło otoczenia poważnie ogranicza zdolność silnika do odprowadzania energii cieplnej. Często wymaga to wentylatorów chłodzących z wymuszonym obiegiem powietrza lub wysokiej klasy syntetycznych środków smarnych, które są odporne na rozkład termiczny. Ponadto, jeśli zastosowanie wiąże się z dużym zapyleniem, aerozolami chemicznymi lub spłukiwaniem wodą pod wysokim ciśnieniem, wybór odpowiedniego stopnia ochrony przed wnikaniem nie podlega negocjacjom. Nowoczesne jednostki przemysłowe często posiadają obudowy ze stali nierdzewnej o stopniu ochrony IP66 lub IP69K, które są obowiązkowe w środowiskach mycia, w których przetwarzana jest żywność.
Współczynnik serwisowy to krytyczny mnożnik bezpieczeństwa stosowany do znamionowej mocy silnika. Zapewnia to, że jednostka może przetrwać rzeczywiste warunki pracy bez uszkodzeń zmęczeniowych. Uwzględnia zmienność obciążenia, dzienne godziny pracy oraz częstotliwość agresywnych startów i zatrzymań.
Silnik napędzający płynne i równomierne obciążenie podczas standardowej ośmiogodzinnej zmiany może wymagać jedynie współczynnika pracy wynoszącego 1,0. Jednakże kruszarka do skał o dużym obciążeniu, działająca dwadzieścia cztery godziny na dobę, wytrzymująca gwałtowne obciążenia udarowe i nagłe zacięcia, bezwzględnie będzie wymagać współczynnika pracy wynoszącego 2,0 lub więcej. Zrozumienie dokładnego cyklu pracy zapobiega przepłacaniu za parametry pracy ciągłej, gdy wystarczyłby silnik o mniejszej obciążalności.
Nawet najbardziej solidnie zaprojektowane systemy klasy premium wymagają proaktywnej konserwacji podstawowej, aby osiągnąć maksymalną zaprojektowaną żywotność. Wdrożenie ścisłego, opartego na stanie harmonogramu konserwacji minimalizuje nieplanowane przestoje fabryki i chroni kosztowne inwestycje kapitałowe.
Wysokiej jakości smarowanie jest dosłownie siłą napędową każdego układu redukcji biegów. Intensywne tarcie mechaniczne generowane pomiędzy zazębionymi zębami przekładni powoduje lokalne skoki ciepła. Smar minimalizuje zużycie metal-metal, jednocześnie przenosząc ciepło ze stref styku do pancerza.
Zawsze należy stosować olej o określonej lepkości i typie chemicznym zalecanym przez producenta. Wprowadzenie niewłaściwego składu oleju może spowodować silne pienienie, degradację wewnętrznego uszczelnienia lub brak utrzymania odpowiedniego filmu ochronnego pomiędzy przekładniami. W przypadku standardowych olejów mineralnych pracujących w normalnych warunkach pełna wymiana płynu jest zwykle wymagana co 10 000 godzin pracy. Wymiana na oleje syntetyczne klasy premium może często wydłużyć ten okres do 20 000 godzin. Podczas tych zmian technicy zajmujący się konserwacją muszą sprawdzić magnetyczne korki spustowe. Nagromadzenie wiórów metalowych stanowi krytyczny, wczesny sygnał ostrzegawczy zbliżającej się awarii przekładni.
Kiedy układ mechaniczny zaczyna ulegać degradacji, prawie zawsze wykazuje mierzalne objawy fizyczne na długo przed wystąpieniem całkowitej, katastrofalnej awarii. Niezbędne jest przeszkolenie operatorów podłóg w zakresie rozpoznawania tych wczesnych znaków ostrzegawczych.
Jeśli jednostka wykazuje nadmierne przegrzanie, prawdopodobnie cierpi na fizyczne przeciążenie, niski poziom oleju lub obniżoną lepkość oleju. Nietypowe odgłosy zgrzytania lub wibracje o wysokiej częstotliwości zazwyczaj wskazują na awarię łożysk wewnętrznych, wżery w zębach przekładni lub poważną niewspółosiowość z napędzanym obciążeniem. Wdrażając nowoczesne narzędzia do monitorowania stanu, zespoły konserwacyjne mogą z powodzeniem przejść od napraw reaktywnych, wywołanych paniką do wysoce kontrolowanych planowych konserwacji.
Przy zakupie kluczowych elementów układu przeniesienia napędu rodowód inżynieryjny i niezawodność producenta są tak samo ważne, jak surowe specyfikacje mechaniczne podane w broszurze. Surowe środowiska przemysłowe po prostu nie tolerują źle obrobionych przekładni, tanich łożysk lub niespełniających norm materiałów obudowy.
Produkcja premium opiera się całkowicie na ścisłej kontroli jakości i zaawansowanych protokołach metalurgicznych. Najwyższej klasy systemy przekładni wykorzystują najnowocześniejsze szlifowanie przekładni CNC, aby uzyskać matematycznie doskonałe profile zębów. Zapewnia to maksymalną powierzchnię styku, praktycznie eliminując luz mechaniczny. Ta skrupulatna i bezkompromisowa dbałość o tolerancje produkcyjne skutkuje: Przemysłowy silnik przekładniowy , który działa cicho, wydajnie i niezawodnie pod największymi obciążeniami, jakie można sobie wyobrazić.
Co więcej, standardowe, gotowe rozwiązania katalogowe rzadko idealnie odpowiadają złożonym, rzeczywistym wyzwaniom inżynieryjnym. Współpraca z producentem posiadającym głęboką wiedzę na temat zastosowań i oferującym niestandardowe konfiguracje gwarantuje, że system napędowy bezbłędnie zintegruje się z istniejącą infrastrukturą. Rygorystyczne testy fabryczne na końcu linii, obejmujące dynamiczne testy obciążenia i pomiary sygnatury akustycznej, gwarantują, że każde urządzenie będzie działać dokładnie zgodnie z opublikowanymi specyfikacjami, zanim dotrze do rampy załadunkowej.
Układ napędowy z redukcją biegów to najlepszy mechaniczny pomost pomiędzy surową, szybką energią elektryczną a wolnym, przytłaczającym momentem obrotowym wymaganym przez ciężkie maszyny. Jest to niezastąpione rozwiązanie w wymagających środowiskach przemysłowych, gdzie precyzja, moc i niezawodność muszą współistnieć bez kompromisów.
Poświęcając czas na zrozumienie mechaniki wewnętrznej, dokładnie obliczając wymagania dotyczące momentu obrotowego i biorąc pod uwagę trudne zmienne środowiskowe, masz pewność, że Twój sprzęt będzie działał wydajnie przez lata. Wybór właściwej konfiguracji nie tylko zapobiega katastrofalnym awariom mechanicznym, ale także znacznie zmniejsza długoterminowe zużycie energii i koszty konserwacji.
Nie zostawiaj sprawności operacyjnej swojego obiektu przypadkowi. Modernizacja infrastruktury przesyłu mocy wymaga komponentów, które wytrzymują empirycznie udowodnioną odporność na codzienne obciążenia przemysłowe. Zapraszamy do zapoznania się z najwyższej jakości, bardzo trwałymi rozwiązaniami dostosowanymi do maksymalnej wydajności mechanicznej. Odwiedzać Huake Gearbox już dziś, aby skonsultować się z naszym oddanym zespołem inżynierów w celu uzyskania niestandardowego doboru układu napędowego, fachowego doradztwa w zakresie zastosowań i dokładnych wycen projektów.
Standardowy silnik elektryczny zazwyczaj obraca się z bardzo dużymi prędkościami, ale generuje stosunkowo niski moment obrotowy, co sprawia, że zasadniczo nie jest w stanie bezpośrednio napędzać ciężkich, wolno poruszających się maszyn. Motoreduktor rozwiązuje ten problem, integrując standardowy silnik z mechaniczną skrzynią biegów w jednej obudowie. Wbudowana przekładnia systematycznie spowalnia prędkość obrotową, jednocześnie proporcjonalnie zwiększając moment obrotowy, umożliwiając jednostce efektywne pchanie, ciągnięcie lub podnoszenie ogromnych ładunków.
Tak, prędkość operacyjną można regulować elektronicznie, chociaż fizyczna skrzynia biegów sama ustala bezwzględne podstawowe ograniczenia mechaniczne. W przypadku konfiguracji prądu przemiennego operatorzy zwykle używają przemiennika częstotliwości do zmiany częstotliwości elektrycznej, co płynnie zmienia prędkość wejściową silnika. Należy jednak pamiętać, że praca silnika z prędkościami znacznie niższymi niż jego podstawowa wartość znamionowa przez dłuższy czas może zmniejszyć skuteczność jego wewnętrznego wentylatora chłodzącego, co może prowadzić do przegrzania.
Żadna konfiguracja nie jest uniwersalnie lepsza. Optymalny wybór zależy całkowicie od konkretnych wymagań aplikacji. Przekładnie śrubowe są niezwykle wydajne, wytwarzają bardzo mało hałasu akustycznego i są praktycznie niezniszczalne przy intensywnym, ciągłym użytkowaniu. Natomiast przekładnie ślimakowe charakteryzują się niższą wydajnością z powodu tarcia ślizgowego i wytwarzają więcej ciepła. Jednak doskonale sprawdzają się w zastosowaniach wymagających bardzo zwartej podstawy pod kątem prostym i oferują unikalne możliwości samoblokowania w zastosowaniach związanych z podnoszeniem.
Obliczanie wymaganego przełożenia skrzyni biegów jest prostym procesem matematycznym. Wystarczy podzielić prędkość wejściową podstawowego silnika elektrycznego przez żądaną końcową prędkość wyjściową napędzanej maszyny. Na przykład, jeśli Twój standardowy silnik obraca się z prędkością 1800 obrotów na minutę, a wał napędowy wytrzymałego przenośnika taśmowego musi obracać się z dokładnie 60 obrotami na minutę, dzielisz 1800 przez 60. Z tego obliczenia wynika, że potrzebujesz skrzyni biegów o przełożeniu 30 do 1.
Przegrzanie jest zwykle spowodowane kilkoma typowymi awariami operacyjnymi. Najczęstszym winowajcą jest przekroczenie znamionowego momentu obrotowego silnika, co powoduje przeciążenie elektryczne. Problemy mechaniczne, takie jak wyczerpanie się lub degradacja oleju smarowego, powodują nadmierne tarcie wewnętrzne pomiędzy przekładniami. Dodatkowo słaba wentylacja otoczenia lub praca silnika przy bardzo niskich prędkościach z przetwornicą częstotliwości może uniemożliwić prawidłowe odprowadzanie ciepła przez zewnętrzny wentylator chłodzący.
Wysokiej jakości motoreduktor przemysłowy, odpowiednio dobrany do zastosowania i rygorystycznie konserwowany, może z łatwością przetrwać od 10 do 15 lat. Zastosowania wymagające pracy ciągłej wymagają ścisłego przestrzegania harmonogramów smarowania, zwykle nakazujących wymianę oleju co 10 000 do 20 000 godzin, w zależności od rodzaju oleju. Zaniedbanie podstawowej konserwacji lub ignorowanie wczesnych sygnałów ostrzegawczych, takich jak wibracje o wysokiej częstotliwości, drastycznie skróci tę żywotność do zaledwie kilku lat.


