


Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-07-29 Kaynak: Alan


Sıralı helisel dişli redüktör, düz hatlı güç aktarımı için tasarlanmıştır. Birçok endüstriyel tahrik sisteminde motor, redüktör ve tahrikli makine aynı merkez hattı boyunca düzenlenerek hat içi yerleşimin kompakt, verimli ve standart makinelere entegre edilmesi kolay hale gelir.
Ancak satır içi düzen, şaft hizalamasının göz ardı edilebileceği anlamına gelmez.
Redüktör yapısı tasarım gereği eş eksenli veya sıralı olsa bile kurulum hataları motor mili, redüktör giriş mili, redüktör çıkış mili ve tahrik edilen ekipman arasında yanlış hizalamaya neden olabilir. Kötü mil hizalaması, yatak yükünü artırabilir, kaplinlere zarar verebilir, düzensiz dişli diş teması oluşturabilir, çalışma sıcaklığını artırabilir ve redüktörün servis ömrünü kısaltabilir.
Düz hatlı endüstriyel tahrik düzenleri için HUAKE'nin Helisel Dişli Redüktörleri, şaft düzeni, kaplin konumu ve montaj koşulları uygun şekilde onaylandığında stabil tork iletimini destekleyebilir.
Bu makale, şaft hizalamasının sıralı helisel dişli redüktörü nasıl etkilediğini, ne tür yanlış hizalamaların kontrol edilmesi gerektiğini ve doğru kurulumun redüktör güvenilirliğini artırmaya nasıl yardımcı olabileceğini açıklamaktadır.
Şaft hizalaması performansını ve servis ömrünü doğrudan etkiler , sıralı helisel dişli redüktörün . Sıralı redüktör, hizalanmış güç aktarımı için tasarlanmış olsa da motor, kaplin, redüktör ve tahrik edilen makinenin yine de doğru şekilde takılması gerekir.
Anahtar noktalar şunları içerir:
Satır içi düzen, şaft yönü karmaşıklığını azaltır ancak hizalama gereksinimlerini ortadan kaldırmaz.
Şaftın yanlış hizalanması kaplin stresini, yatak yükünü ve dişli dişlerinin aşınmasını artırabilir.
Kötü hizalama titreşime, anormal gürültüye, aşırı ısınmaya ve yağ sızıntısına neden olabilir.
Açısal, paralel, eksenel, yumuşak ayak ve termal büyüme yanlış hizalamalarının tümü dikkate alınmalıdır.
Doğru temel, motor konumu, redüktör montajı ve kaplin hizalaması kritik öneme sahiptir.
Hizalama kurulum sırasında kontrol edilmeli ve deneme çalıştırmasından sonra tekrar kontrol edilmelidir.
Uzun çalışma saatleri, yüksek yük ve termal genleşme zamanla hizalamayı değiştirebilir.
Doğru redüktör seçimi ve kurulum desteği, gereksiz arıza sürelerinin azaltılmasına yardımcı olabilir.
Kısacası, iyi şaft hizalaması, sıralı helisel dişli kutusunun daha düzgün tork iletimi, daha düşük titreşim ve daha uzun çalışma ömrü sağlamasına yardımcı olur.
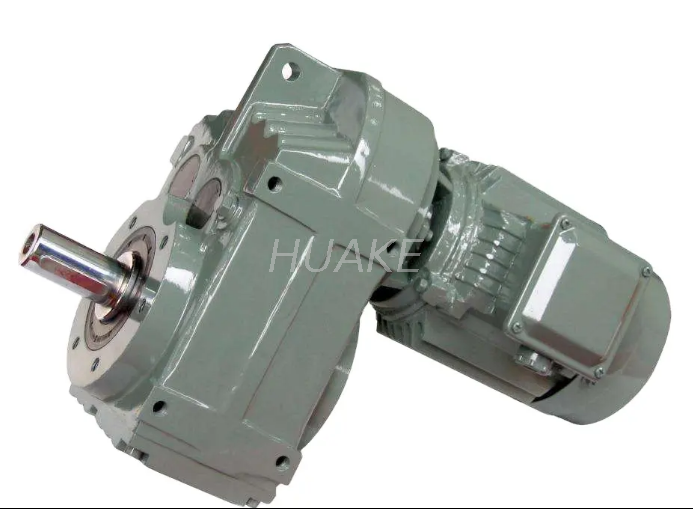
Gücü düz bir yol boyunca iletmek için sıralı bir sarmal redüktör yapılmıştır. Giriş ve çıkış milleri genellikle aynı eksen veya merkez hattı üzerinde düzenlenir. Bu, redüktörü kompakt ve verimli endüstriyel tahrik sistemleri için uygun hale getirir.
Ancak redüktör, iletim sisteminin yalnızca bir parçasıdır. Tam sistem şunları içerir:
Motor
Kaplin
Redüktör giriş mili
Redüktör çıkış mili
Tahrikli makine mili
Montaj tabanı
Bağlantı Elemanları
Temel
Yük bağlantısı
Bu sistemin herhangi bir parçası doğru şekilde hizalanmazsa redüktöre ekstra kuvvet aktarılabilir. Zamanla bu kuvvet dişlileri, yatakları, milleri, contaları ve muhafazayı etkileyebilir.
Doğru mil hizalaması redüktörün aşağıdakileri korumasına yardımcı olur:
Pürüzsüz dişli ağı
Kararlı yatak yükü
Daha düşük titreşim
Daha düşük çalışma gürültüsü
Daha iyi bağlantı ömrü
Daha stabil yağlayıcı film
Daha az conta aşınması
Daha uzun redüktör servis ömrü
Endüstriyel tahrik sistemlerinde mil hizalaması yalnızca bir kurulum detayı değildir. Redüktör güvenilirliğinin bir parçasıdır.
Hayır. Bu yaygın bir yanlış anlamadır.
Sıralı helisel dişli redüktörü düz hatlı iletim için tasarlanmıştır, ancak gerçek hizalama kuruluma bağlıdır. Motor mili ve redüktör giriş mili düzgün şekilde hizalanmalıdır. Redüktör çıkış mili ile tahrik edilen makine milinin de uygun şekilde hizalanması gerekir.
Yanlış hizalama şu nedenlerden dolayı hala meydana gelebilir:
Düzensiz temel
Yanlış motor montajı
Kötü kaplin kurulumu
Gevşek bağlantı elemanları
Taban çerçevesi deformasyonu
Şaft salgısı
Yanlış flanş bağlantısı
Çalışma sırasında termal genleşme
Başlangıçtan sonra yük hareketi
Uzun süreli kullanımdan sonra yetersiz bakım
Bu, hat içi düzenin iletim yolunu basitleştirebileceği ancak uygun şaft hizalama kontrollerinin yerini alamayacağı anlamına gelir.
Şaft yanlış hizalaması çeşitli şekillerde ortaya çıkabilir. Gerçek uygulamalarda birden fazla tür aynı anda ortaya çıkabilir.
Açısal yanlış hizalama, iki şaftın aynı düz çizgide kalmak yerine belirli bir açıda buluştuğu zaman meydana gelir. Bu, eşit olmayan bağlantı kuvveti oluşturur ve yatak stresini artırabilir.
Paralel yanlış hizalama, iki şaft paralel olduğunda ancak aynı merkez hattında olmadığında meydana gelir. Şaftlar aynı yöne baksa bile sapma titreşime ve eşit olmayan yüke neden olabilir.
Mil uçları arasındaki mesafe yanlış olduğunda eksenel yanlış hizalama meydana gelir. Kaplin uygun aralığın ötesinde sıkıştırılır veya gerilirse daha hızlı aşınabilir veya redüktöre ekstra kuvvet aktarabilir.
Yumuşak ayak, bir montaj ayağının tabana eşit şekilde oturmaması durumunda oluşur. Cıvatalar sıkıldığında makinenin çerçevesi hafifçe bükülebilir. Bu, hizalamayı bozabilir ve iç stres yaratabilir.
Bir sistem soğukken hizalanabilir ancak ısıtıldıktan sonra yanlış hizalanabilir. Motorlar, redüktörler, tabanlar ve tahrikli makineler çalışma sırasında farklı genleşebilir. Bu özellikle sürekli çalışma veya yüksek sıcaklık uygulamalarında önemlidir.
| Yanlış Hizalama Türü | Ne Demektir | Ana Risk |
|---|---|---|
| Açısal yanlış hizalama | Şaftlar belli bir açıyla buluşuyor | Kaplin gerilimi ve yatak yükü |
| Paralel hizalama | Şaftlar paralel fakat ofsettir | Titreşim ve eşit olmayan kuvvet |
| Eksenel yanlış hizalama | Şaft aralığı yanlış | Kaplin sıkıştırması veya ayrılması |
| Yumuşak ayak | Taban eşit şekilde oturmuyor | Gövde bozulması ve kayması |
| Termal büyüme | Isıtma sonrasında hizalama değişiklikleri | Sıcak çalışma hizasızlığı |
| Şaft salgısı | Şaft dönüşü eşmerkezli değil | Titreşim ve conta aşınması |
Şaft Yanlış Hizalaması ↓ Düzensiz Kaplin Kuvveti ↓ Ekstra Rulman Yükü ↓ Düzensiz Dişli Dişi Teması ↓ Titreşim, Gürültü ve Isı ↓ Yağlama Filmi Gerilimi ↓ Hızlandırılmış Aşınma veya Arıza
Bu akış, basit bir kurulum sorununun nasıl yavaş yavaş azaltıcı bir güvenilirlik sorununa dönüşebileceğini göstermektedir.
Helisel dişliler sorunsuz bir şekilde devreye girecek şekilde tasarlanmıştır. Dişli dişleri arasındaki doğru temas, yükün eşit şekilde dağıtılmasına yardımcı olur. Yanlış hizalama şaft sapmasına veya eşit olmayan iç kuvvete neden oluyorsa dişli dişi temas düzeni dengesiz hale gelebilir.
Bu, zamanla lokal strese, dişli aşınmasına veya çukurlaşmaya neden olabilir.
Rulmanlar milleri destekler ve dişli hizalamasının korunmasına yardımcı olur. Şaftın yanlış hizalanması ek radyal veya eksenel kuvvet oluşturabilir. Bu ekstra yatak yükü ısıyı, titreşimi ve yorgunluğu artırabilir.
Helisel dişliler açılı dişleri nedeniyle doğal olarak eksenel itme kuvveti ürettiğinden, doğru yatak desteği ve dış hizalama önemlidir.
Yanlış hizalama, titreşimin ve anormal gürültünün yaygın bir nedenidir. Şaftlar doğru merkez hattında dönmediğinde kaplin ve redüktör döngüsel kuvvetle karşılaşabilir. Bu, gürültüye, titreşime ve dengesiz çalışmaya neden olabilir.
Paketleme makinelerinde, gıda işleme ekipmanlarında, pompalarda ve genel endüstriyel tahriklerde titreşim, çevredeki ekipmanı da etkileyebilir.
Kaplin, motor ile redüktörü veya redüktör ile tahrik edilen makineyi birbirine bağlar. Şaft hizalaması zayıfsa, kaplin bunu geçici olarak telafi edebilir ancak ekstra stres taşıyacaktır.
Zamanla kaplin aşınmasına, ısınmaya, çatlamaya veya erken arızaya neden olabilir.
Yanlış hizalama, şaftın salgılanmasına veya eşit olmayan şaft yüklenmesine neden olabilir. Bu, salmastranın temas alanını etkileyebilir. Contanın dengesiz bir şekilde aşınması durumunda, giriş veya çıkış milinin yakınında yağ sızıntısı meydana gelebilir.
Yağ kaçağı sadece temizlik sorunu değildir. Düşük yağ seviyesi ayrıca yağlamayı azaltabilir ve dişli aşınmasını artırabilir.
Yanlış hizalama, yataklarda, kaplinlerde ve dişli temas alanlarındaki sürtünmeyi artırabilir. Bu çalışma sıcaklığını arttırabilir. Daha yüksek sıcaklık, yağlayıcının viskozitesini azaltabilir ve dişli dişleri ile yataklar arasındaki yağ filmini zayıflatabilir.
Aşırı ısınma devam ederse redüktör ömrü kısalabilir.
Yanlış hizalama aynı anda birden fazla bileşeni etkiler. Dişli dişleri, yataklar, kaplinler, miller, contalar ve yağlayıcının tamamı ek strese maruz kalabilir. Bu nedenle kötü hizalama, redüktörün kendisi doğru boyutta olsa bile redüktörün servis ömrünü kısaltabilir.
| Bileşen Etkisi | Yanlış Hizalamanın |
|---|---|
| Dişli dişleri | Düzensiz temas, aşınma ve çukurlaşma riski |
| Rulmanlar | Ekstra radyal veya eksenel yük |
| Şaftlar | Sapma ve yorulma stresi |
| Kaplin | Isı, aşınma ve erken arıza |
| Mühürler | Düzensiz aşınma ve yağ sızıntısı |
| Konut | Taban düzgün değilse bozulma |
| Yağlayıcı | Daha yüksek sıcaklık ve yağ filmi stresi |
| Bağlantı Elemanları | Titreşimden kaynaklanan gevşeme |
| Tahrikli makine | Kararsız hareket veya süreç dalgalanması |
Şaftın yanlış hizalanması kurulumdan hemen sonra belirgin olmayabilir. Bazı belirtiler ancak redüktör yük altında çalıştıktan sonra ortaya çıkar.
Yaygın uyarı işaretleri şunları içerir:
Artan titreşim
Anormal gürültü
Yükselen redüktör sıcaklığı
Kaplin aşınması
Mil contalarının yakınında yağ sızıntısı
Gevşek cıvatalar
Düzensiz dişli aşınması
Sık yatak hasarı
Azaltılmış çalışma stabilitesi
Daha kısa bakım aralığı
Bu belirtiler ortaya çıkarsa parçaları değiştirmeden önce hizalama kontrol edilmelidir. Hizalama sorununu düzeltmeden rulmanları veya contaları değiştirmek yalnızca geçici bir çözüm sağlayabilir.
| Belirti | Olası Hizalama Sorunu |
|---|---|
| Artan titreşim | Ofset veya açısal yanlış hizalama |
| Anormal gürültü | Düzensiz dişli ağı veya kaplin gerilimi |
| Yükselen sıcaklık | Rulman yükü veya yağlama gerilimi |
| Mil contasının yakınında yağ sızıntısı | Mil salgısından dolayı conta aşınması |
| Kaplin aşınması | Kötü motor redüktör hizalaması |
| Gevşek cıvatalar | Taban hareketi veya titreşim |
| Düzensiz dişli aşınması | İç veya dış hizalama sorunu |
| Tekrarlanan rulman arızası | Ekstra radyal veya eksenel yük |
| Makine hızı dalgalanması | Kaplin veya tahrikli mil dengesizliği |
Yanlış hizalama sorunlarını azaltmanın en iyi yolu doğru kurulumdur. Aşağıdaki adımlar redüktörün güvenilirliğini artırmaya yardımcı olabilir.
Taban, redüktörü, motoru ve tahrik edilen ekipmanı destekleyecek kadar düz, sert ve sağlam olmalıdır. Düzensiz bir temel, yumuşak ayağa, taban gerilimine ve hiza kaymasına neden olabilir.
Cıvataları sıkmadan önce motor milinin ve redüktör giriş milinin doğru merkez hattına yerleştirilip yerleştirilmediğini kontrol edin. Aynı işlem redüktör çıkış mili ile tahrik edilen makine mili arasında da yapılmalıdır.
Kaplin hizalaması uygun aletlerle kontrol edilmelidir. Hassas endüstriyel tahrik sistemleri için tek başına görsel inceleme yeterli değildir.
Cıvatalar uygun sıra ve tork gereksinimlerine göre sıkılmalıdır. Düzensiz sıkma, motorun veya redüktörün konumunu kaydırabilir.
Montaj konumu yağ seviyesini, yağlama yolunu ve mil yükünü etkiler. Redüktörün gerektiği gibi yatay mı, dikey mi, ayaklı mı yoksa flanşlı mı monte edildiğini doğrulayın.
Deneme çalıştırmasından sonra sistem biraz oturabilir. Isı, yük ve titreşim de hizalamayı etkileyebilir. İlk çalıştırmadan sonra yeniden kontrol yapılması, kurulum sorunlarının erken tespit edilmesine yardımcı olur.
Hizalama, özellikle yüksek yüklü, sürekli çalışan veya titreşime duyarlı ekipmanlar için rutin dişli redüktör bakımına dahil edilmelidir.
HUAKE'nin kılavuzu dişli redüktör bakımı ve şaft hizalaması, redüktör güvenilirliği için mekanik hizalamanın ve güvenli sabitlemenin neden önemli olduğunu açıklıyor.
| Adım | Kontrol Edilecek Şeyler |
|---|---|
| Temel | Düzlük, sertlik ve cıvata konumu |
| Motor konumu | Merkez çizgisi ve şaft yüksekliği |
| Redüktör konumu | Montaj yüzeyi ve şaft seviyesi |
| Kaplin | Açısal ve paralel hizalama |
| Mil aralığı | Mil uçları arasındaki doğru eksenel mesafe |
| Bağlantı Elemanları | Sıkma sırası ve tork |
| Yumuşak ayak | Sıkmadan önce eşit olmayan taban teması |
| Yağlama | Yağ seviyesi ve yağlayıcı durumu |
| Deneme çalışması | Gürültü, titreşim ve sıcaklık |
| Tekrar kontrol et | Yük sonrası hizalama ve ısı stabilizasyonu |
| Bakım | Çalışma sırasında düzenli denetim |
Redüktör düzeni, yük durumu veya hizalama gereksinimi net olmadığında HUAKE ile iletişime geçmelisiniz. Bu özellikle tahrik sistemi yüksek tork, uzun çalışma saatleri, katı titreşim gereksinimleri veya sınırlı kurulum alanı içerdiğinde önemlidir.
Koaksiyel iletim düzenleri için, R Serisi Helisel Dişli Sertleştirilmiş Dişli Redüktörü, hat içi kurulum, kararlı çıkış torku, düşük titreşim ve güvenilir hız azaltma gerektiğinde düşünülebilir.
HUAKE kullanıcıların şunları incelemesine yardımcı olabilir:
Motor gücü
Giriş hızı
Gerekli çıkış hızı
Çıkış torku
Dişli oranı
Şaft düzeni
Kaplin tipi
Montaj konumu
Çalışma saatleri
Yük türü
Çalışma ortamı
Bakım gereksinimleri
Doğru bir hat içi redüktör çözümü, hem mekanik yüke hem de fiziksel kurulum düzenine uygun olmalıdır.
Şaft hizalamasının, performansı ve servis ömrü üzerinde doğrudan etkisi vardır sıralı helisel dişli redüktörün . Sıralı redüktörler düz hatlı iletim için tasarlanmış olsa da motor, redüktör, kaplin ve tahrik edilen makine arasında yine de uygun hizalama gereklidir.
Kötü mil hizalaması, düzensiz dişli diş temasına, daha yüksek yatak yüküne, kaplin gerilimine, titreşime, anormal gürültüye, conta aşınmasına, yağ sızıntısına ve aşırı ısınmaya neden olabilir. Zamanla bu sorunlar, daha hızlı aşınmaya veya beklenmedik arıza sürelerine yol açabilir.
Güvenilir çalışma için kullanıcılar temelin düzlüğünü, şaft merkez çizgisini, kaplin hizalamasını, montaj konumunu, bağlantı elemanının sıkılmasını, yağlama durumunu ve deneme çalıştırması performansını kontrol etmelidir. Hizalama, özellikle yüksek yük veya sürekli çalışma uygulamaları için rutin bakım sırasında da gözden geçirilmelidir.
Redüktör düzenini veya hizalama gereksinimlerini kontrol etmek için yardıma mı ihtiyacınız var? sıralı helisel dişli redüktör seçim desteği için HUAKE ile iletişime geçin . Motor gücünüz, giriş hızınız, çıkış torkunuz, dişli oranınız, şaft düzeniniz, kaplin tipiniz, montaj konumunuz, görev döngüsü ve çalışma ortamınıza göre
Şaft hizalaması önemlidir çünkü kötü hizalama; rulman yükünü, dişli aşınmasını, kaplin stresini, titreşimi, gürültüyü ve çalışma sıcaklığını arttırabilir. Doğru hizalama, redüktörün sorunsuz ve güvenilir bir şekilde çalışmasına yardımcı olur.
Hayır. Sıralı redüktör düz hatlı iletim için tasarlanmıştır, ancak yine de motor, redüktör, kaplin ve tahrik edilen makine arasındaki kurulum hizasının kontrol edilmesi gerekir.
Mil yanlış hizalaması, bağlı miller doğru şekilde konumlandırılmadığında meydana gelir. Açısal, paralel, eksenel olabilir veya yumuşak ayak, taban bozulması veya termal büyümeden kaynaklanabilir.
Yanlış hizalama, eşit olmayan dişli diş temasına neden olabilir. Bu, lokal gerilime, aşınmaya, çukurlaşmaya ve dişli ömrünün kısalmasına neden olabilir.
Yanlış hizalama, rulmanlara ekstra radyal veya eksenel yük ekleyebilir. Bu durum ısıyı, titreşimi ve yatak yorgunluğunu artırabilir.
Evet. Yanlış hizalama, şaft salgısına veya eşit olmayan conta aşınmasına neden olabilir, bu da giriş veya çıkış şaftının yakınında yağ sızıntısına yol açabilir.
Yaygın belirtiler arasında titreşim, anormal gürültü, artan sıcaklık, kaplin aşınması, gevşek cıvatalar, yağ sızıntısı ve tekrarlanan yatak hasarları yer alır.
Temelin düzlüğünü kontrol edin, motor ve redüktör merkez hattını doğrulayın, kaplini doğru şekilde hizalayın, bağlantı elemanlarını doğru şekilde sıkın ve deneme çalıştırmasından sonra hizalamayı yeniden kontrol edin.
Evet. Yük, ısı ve taban oturması orijinal kurulum konumunu değiştirebileceğinden, deneme çalıştırmasından sonra hizalama yeniden kontrol edilmelidir.
Evet. HUAKE, uygun bir sıralı helisel dişli redüktörü önermek için motor gücünü, giriş hızını, çıkış torkunu, dişli oranını, şaft düzenini, montaj konumunu, kaplin tipini ve çalışma ortamını değerlendirmeye yardımcı olabilir.


