


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 16.08.2026 Herkunft: Website


Während der interne 90-Grad-Getriebeübergang schwerwiegende räumliche Einschränkungen löst, hängt die effiziente Übertragung hoher Drehmomente vollständig davon ab, wie Sie die Einheit am Maschinenrahmen verankern. Viele Designer unterschätzen diesen entscheidenden Verbindungspunkt. Eine falsche Montage führt zwangsläufig zu einer mechanischen Fehlausrichtung. Dieser Fehler führt zu einer massiven radialen Belastung der Innenlager. Letztendlich verkürzt eine schlechte Installation den Lebenszyklus Ihrer gesamten Antriebsbaugruppe drastisch. Sie können sich diese unvorhersehbaren mechanischen Ausfälle in der Fabrikhalle einfach nicht leisten.
Dieser Artikel stattet Ingenieure und Beschaffungsteams mit einem praktischen Entscheidungsrahmen aus. Wir helfen Ihnen bei der genauen Bewertung von Fuß-, Flansch- und Wellenmontagekonfigurationen. Sie lernen, diese spezifischen Konfigurationen auf der Grundlage realistischer Lastanforderungen, beengter Platzverhältnisse und laufender Wartungszugänglichkeit zu analysieren. Die Beherrschung dieser strukturellen Strategien stellt sicher, dass Ihre Industriesysteme unter Spitzenlast länger und reibungsloser laufen.
Die Fußmontage bietet die höchste Steifigkeit bei hohen Stoßbelastungen, erfordert jedoch eine präzise Anpassung, um eine Verformung des „Knickfußes“ zu vermeiden.
Durch die Flanschmontage entfällt die Notwendigkeit einer Grundplatte und die Ausrichtung wird vereinfacht, erfordert jedoch enge Bearbeitungstoleranzen an der angetriebenen Maschinenfläche.
Die Wellenmontage (mit Drehmomentstütze) ist die optimale Wahl für ein kompaktes Kegelradgetriebe in Fördersystemen, da sie Stöße absorbiert und gleichzeitig den strukturellen Platzbedarf minimiert.
Auf die Ausrichtung kommt es an: Die gewählte Montageart bestimmt direkt den Ölstand, die Platzierung der Entlüftungsschraube und den Schmiermittelfluss und muss vor der Bestellung spezifiziert werden.
Ein vorzeitiger Lagerausfall aufgrund interner Herstellungsfehler kommt selten vor. Wellenermüdung ist fast nie auf eine schlechte Wälzfräsung zurückzuführen. Diese kritischen Ausfälle sind meist die direkte Folge einer externen Montagefehlausrichtung. Unkontrollierte Querlasten verbiegen die Abtriebswellen. Wenn Sie ein Laufwerk falsch montieren, führen Sie parasitäre Belastungen in das System ein. Diese unbeabsichtigten Kräfte drücken Rollenlager über ihre Nenngrenzen hinaus. Der innere Zahneingriff verliert den optimalen Kontakt. Im Inneren des Gehäuses baut sich schnell Hitze auf. Wenn Sie das strukturelle Fundament ignorieren, wird es zu einem katastrophalen Scheitern kommen.
Eine erfolgreiche Montagestrategie muss drei spezifische technische Ziele erreichen. Erstens muss es bei maximalem Anlaufdrehmoment völlige Unbeweglichkeit gewährleisten. Das Gehäuse kann sich bei Aktivierung des Motors nicht verschieben. Zweitens muss die Halterung sicherstellen, dass keine induzierte Durchbiegung an der Abtriebswelle auftritt. Die Verbindung muss vollkommen neutral bleiben. Drittens müssen Sie für die routinemäßige Wartung gut zugängliche Punkte bereitstellen. Mechaniker brauchen klare Wege für den Ölwechsel. Sie müssen Zustandsüberwachungssensoren leicht erkennen können. Wenn die Wartung schwierig ist, überspringen die Techniker sie.
Sie müssen sich strikt an die geltenden technischen Standards halten. Wir empfehlen dringend, bei der Installation die AGMA- und ISO-Ausrichtungstoleranzen einzuhalten. Erstausrüster stützen ihre Betriebsgarantien auf diese starren Kennzahlen. Für die Validierung Ihrer OEM-Garantien ist ein dokumentierter Nachweis der ordnungsgemäßen Ausrichtung erforderlich. Die präzise Laserausrichtung schützt interne Komponenten. Dadurch wird sichergestellt, dass die theoretische Lagerlebensdauer mit der Realität übereinstimmt. Wenn Sie diese Standardtoleranzen ignorieren, erlischt Ihr Garantieschutz sofort.
Beim fußmontierten Mechanismus wird das Gehäuse direkt mit einer strukturellen Grundplatte verschraubt. Der gusseiserne Korpus verfügt über präzisionsgefertigte Stützfüße. Sie befestigen diese schweren Füße mit industrietauglichen Befestigungselementen. Ein Standard Hier leistet das Kegelstirnradgetriebe hervorragende Dienste. Diese Konfiguration eignet sich am besten für Anwendungen mit hohem Drehmoment und hoher Beanspruchung. Große Industriemischer und Extruder für schwere Kunststoffe sind auf Fußhalterungen angewiesen. Der massive Strukturrahmen absorbiert starke mechanische Vibrationen sicher. Starke Stoßbelastungen erfordern diese Fundamentsteifigkeit. Der Boden absorbiert die kinetische Energie.
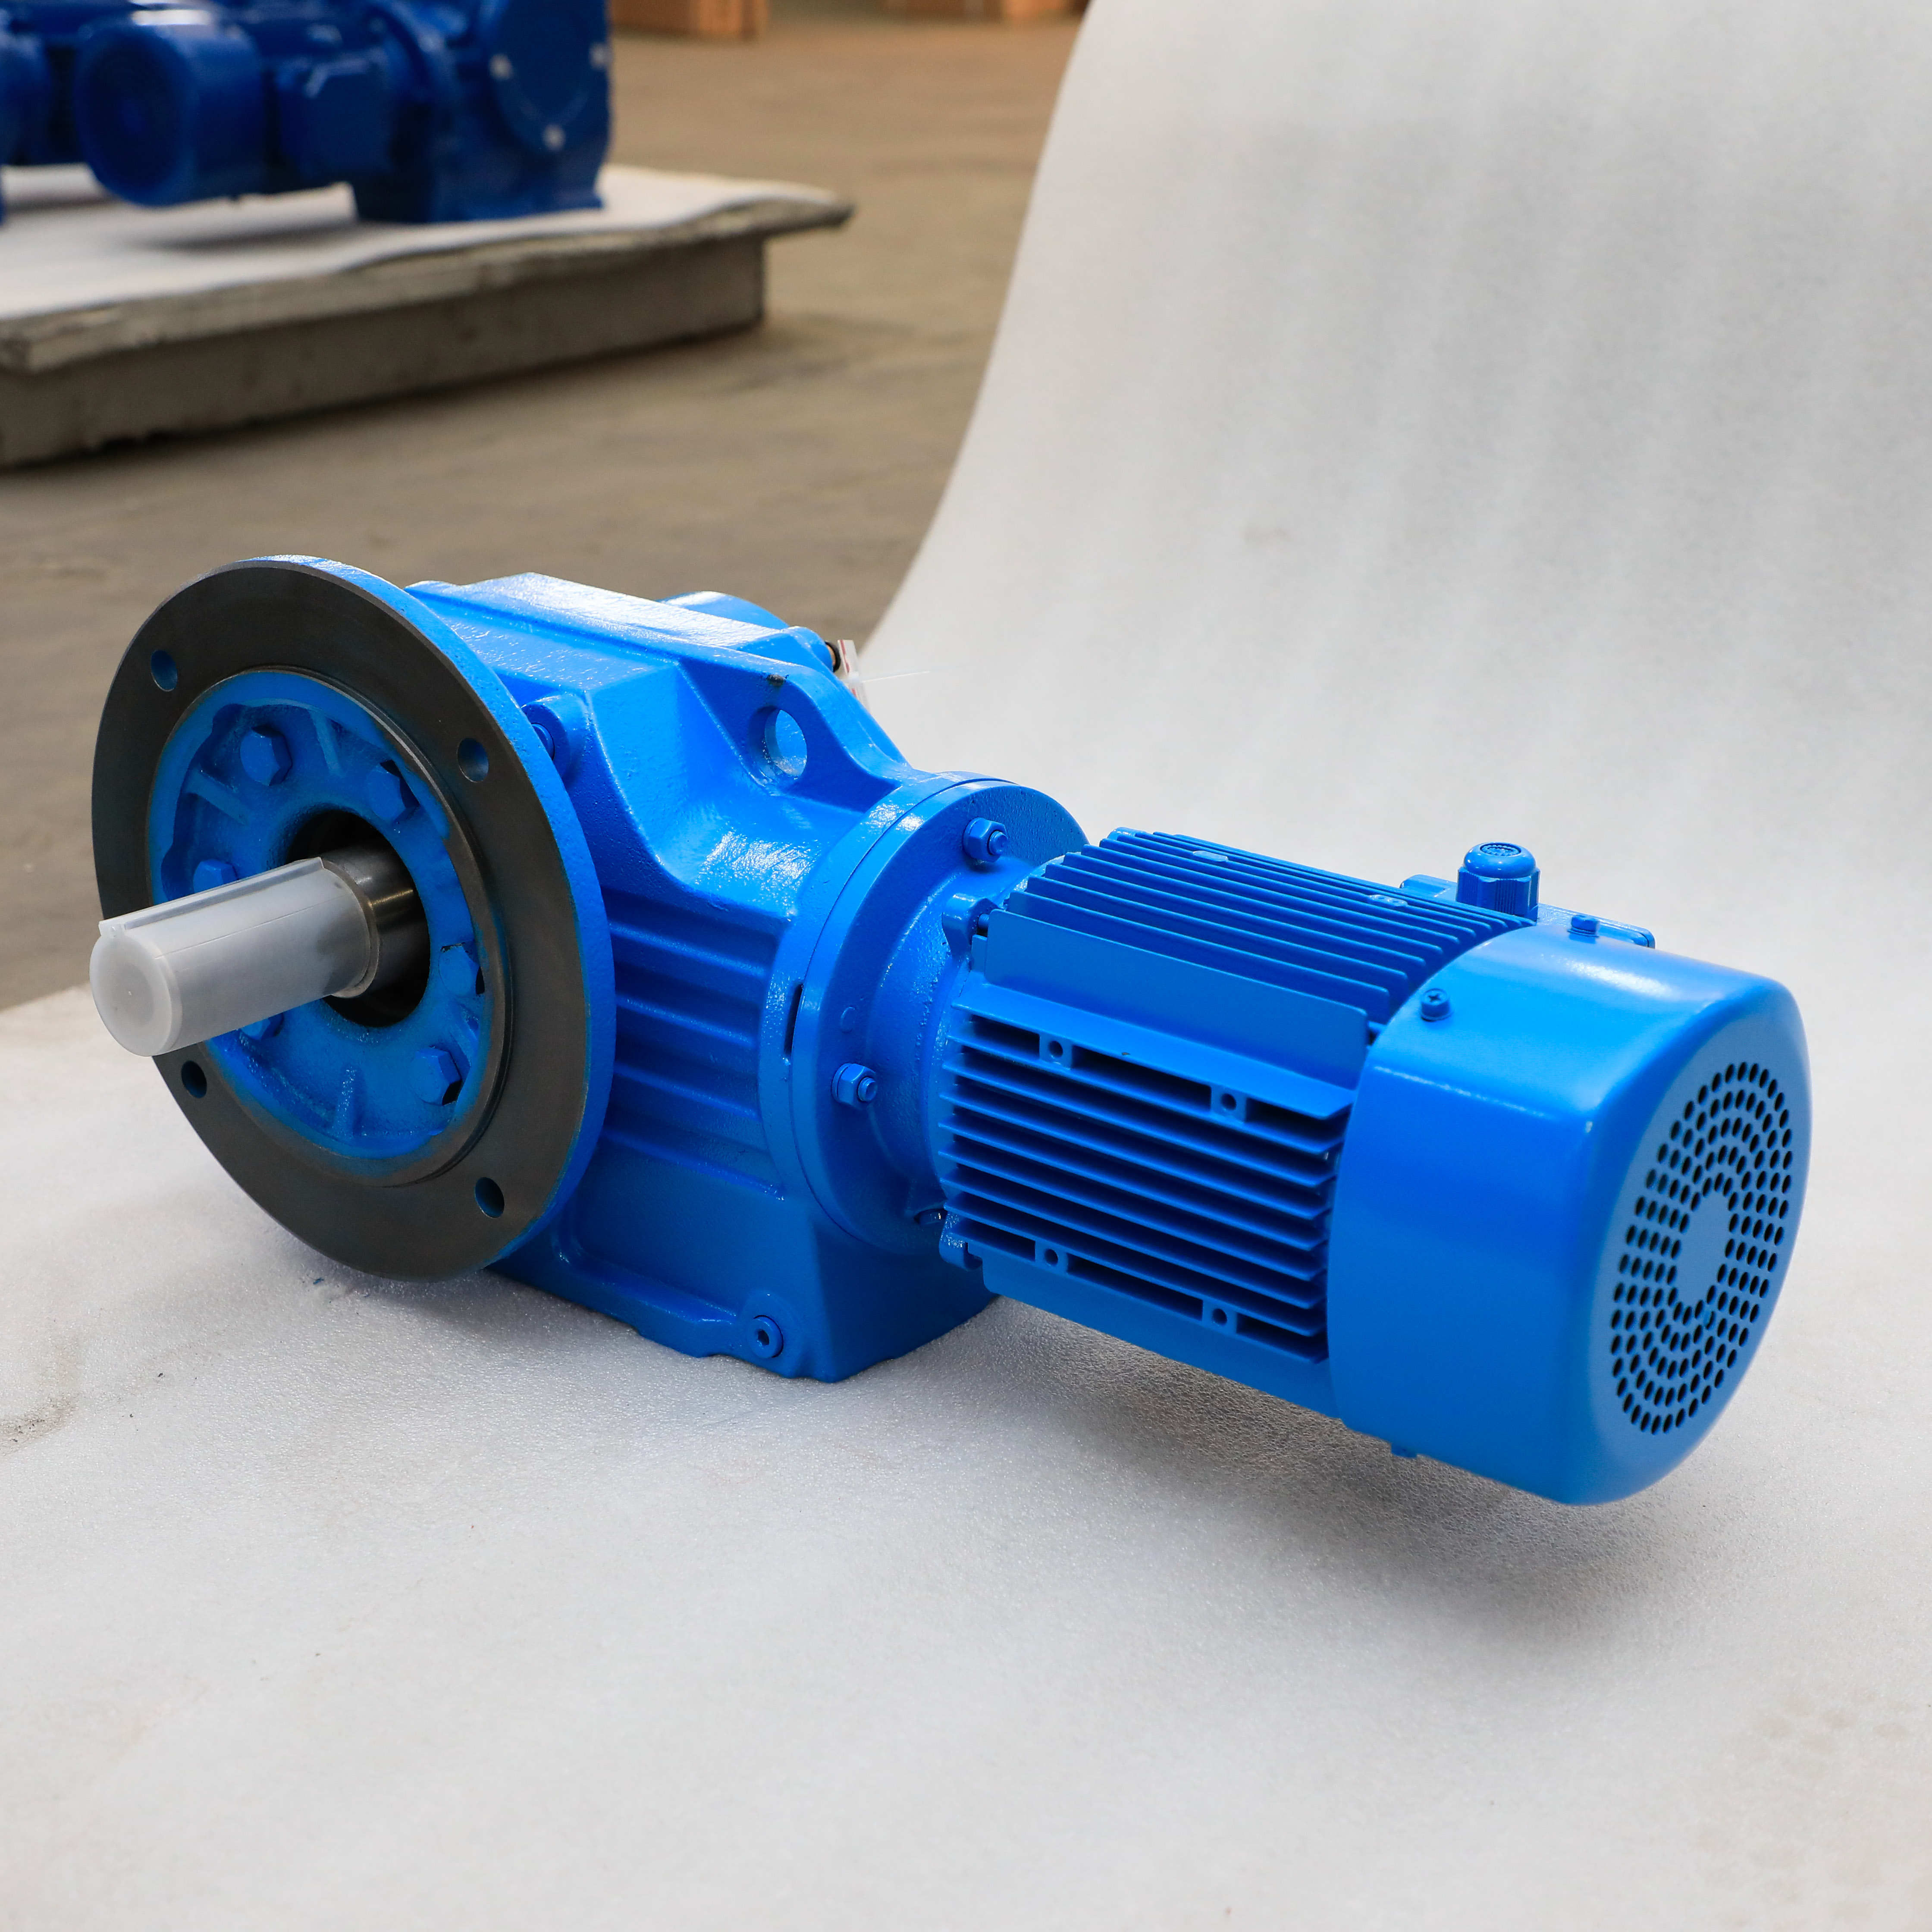
Der flanschmontierte Mechanismus basiert auf einer standardisierten bearbeiteten Fläche. Sie schrauben die Einheit direkt an die Vorderseite des angetriebenen Geräts. Dabei wird ein standardmäßiges B5- oder B14-Flanschmuster verwendet. Diese Methode macht eine separate Grundplatte völlig überflüssig. Es eignet sich am besten für Anwendungen, die Folgendes erfordern: Winkelstirnradgetriebe zur nahtlosen Integration in ein Maschinengehäuse. Ein Unterbau wird völlig überflüssig. Dieser Ansatz vereinfacht den gesamten strukturellen Fußabdruck. Es hält das Maschinenprofil außergewöhnlich sauber.
Der auf der Welle montierte Mechanismus nutzt eine hohle Ausgangsbohrung. Das Getriebegehäuse wird direkt auf die massive Antriebswelle Ihrer Maschine gesteckt. Sie müssen eine spezielle Halterung verwenden, um zu verhindern, dass sich das Gehäuse dreht. Wir nennen diese Halterung Drehmomentstütze. Diese Konfiguration eignet sich am besten für dynamische Lasten und lange Fördersysteme. In diesen Umgebungen ist der Platz in der Regel knapp. A Das kompakte Kegelradgetriebe absorbiert hier plötzliche Anfahrstöße elegant. Der Aufbau ermöglicht auf natürliche Weise eine leichte Schaftbiegung. Dies geschieht ohne Zerstörung der innenliegenden Wälzlager.
Sie müssen ständig die verfügbare Bodenfläche gegen die erwartete Tragfähigkeit abwägen. Manchmal muss man ganz auf eine herkömmliche Fußhalterung verzichten. Enge Fabriklayouts erfordern einen schachtmontierten Ansatz, um kritische Stellfläche einzusparen. Allerdings müssen Sie die Anlaufstoßbelastungen sorgfältig bewerten. Eine einfache Drehmomentstütze kann die massiven Trägheitsspitzen von riesigen Brechern nicht sicher bewältigen. Fußhalterungen bewältigen extreme Anlaufdrehmomente deutlich besser. Bewerten Sie Ihre Spitzenlasten, bevor Sie sich für eine kompakte Montageart entscheiden.
Die Ausrichtungsanforderungen unterscheiden sich je nach Montageart erheblich. Flanschhalterungen bieten eine unglaublich schnelle Installation. Sie erfordern jedoch strenge Herstellungsvoraussetzungen. Der Maschinenbauer muss die Passfläche perfekt bearbeiten. Hier sind enge Rundlauftoleranzen zwingend erforderlich. Umgekehrt lassen sich Fußhalterungen im Notfall einfacher physisch austauschen. Allerdings dauert die Erstinbetriebnahme deutlich länger. Sie müssen eine sorgfältige Laserausrichtung durchführen. In dieser heiklen Phase ist das Shimming zwingend erforderlich.
Umweltfaktoren spielen bei der zunehmenden Selektion eine große Rolle. Washdown-Umgebungen erfordern ultrareine Gerätekonstruktionen. Flansch- und Wellenbefestigungen beseitigen auf natürliche Weise Lücken darunter. Unter fußmontierten Grundplatten sammeln sich typischerweise Schmutz, Bakterien und Feuchtigkeit an. Lebensmitteltechnische Anlagen bevorzugen unbedingt eine spaltfreie Flanschmontage. Auch Umgebungen mit hoher Staubbelastung profitieren enorm von dieser stromlinienförmigen Geometrie. Es verhindert, dass sich brennbarer Staub unter der Antriebseinheit ansammelt.
Vergleichstabelle der Montagekonfigurationen
| Montagetyp | Hauptvorteil | Haupteinschränkung | Ideale Anwendung |
|---|---|---|---|
| Fußmontiert | Maximale strukturelle Steifigkeit; Bewältigt extreme Stöße. | Erfordert eine komplexe Laserausrichtung und präzise Ausrichtung. | Schwere Extruder, große Industriemischer, Brecher. |
| Flanschmontiert | Eliminiert Grundplatten; sorgt für eine einfache konzentrische Ausrichtung. | Erfordert sehr enge Bearbeitungstoleranzen auf der Maschinenfläche. | Pumpen, integrierte Werkzeugmaschinen, Reinraumausrüstung. |
| Auf der Welle montiert | Spart Stellfläche; Nimmt leichte Wellendurchbiegungen auf. | Kann massive radiale Querlasten nicht sicher tragen. | Bandförderer, Becherwerke, dynamischer Materialtransport. |
Ein Kippfuß entsteht, wenn die Montagefüße nicht vollständig auf der Grundplatte aufliegen. Wenn Sie ein Gerät auf einer unebenen Oberfläche festschrauben, besteht ein erhebliches Risiko. Das starre Gussgehäuse verdreht sich unter der Spannung der Schrauben. Diese winzige strukturelle Verdrehung führt sofort zu einer Fehlausrichtung des inneren Zahnradeingriffs. Unter dieser künstlichen Belastung verklemmen Lager schnell. Bevor Sie die Fundamentschrauben festziehen, müssen Sie Präzisions-Fühlerlehren verwenden. Fügen Sie Unterlegscheiben aus Edelstahl hinzu, um eventuelle Lücken auszugleichen.
Fehler bei der Installation der Drehmomentstütze zerstören Getriebe ständig. Mechaniker machen häufig den Fehler, beide Enden einer Drehmomentstütze starr zu verschrauben. Dies ist ein kritischer mechanischer Fehler. Eine Drehmomentstütze muss über einen Drehpunkt oder eine Gummibuchse verfügen. Während des Betriebs muss eine leichte Ausrichtungsflexibilität möglich sein. Wenn Sie es starr einspannen, induzieren Sie massive radiale Belastungen. Diese unbeabsichtigten Lasten übertragen sich direkt auf die angetriebene Welle. Der Schaft wird unter der Ermüdung irgendwann brechen.
Eine Änderung der Montageausrichtung verändert die interne Fluiddynamik vollständig. Das Verschieben einer Flanschhalterung von einer horizontalen in eine vertikale Position ändert alles. Die interne Ölansammlung verschiebt sich vollständig. Der Betrieb des Geräts ohne Einstellung des Ölstands führt sofort zu einer Katastrophe. Die oberen Lager laufen völlig trocken. Sie müssen die Position des Entlüftungsstopfens anpassen. Sie müssen den Füllstand des neuen Öls überprüfen, bevor Sie den Motor starten.
Nutzen Sie diesen logischen Rahmen, um Ihre Montagestrategie effizient zu finalisieren.
Schritt 1: Führen Sie ein Frame-Audit durch. Untersuchen Sie die Maschinenstruktur genau. Verfügt das Gerät über einen stark bearbeiteten, steifen Unterbau? Wenn Sie mit „Ja“ antworten, wählen Sie eine Fußhalterung. Wenn die Struktur schwach oder nicht vorhanden ist, funktioniert eine Wellenhalterung am besten.
Schritt 2: Lastprofilerstellung durchführen. Analysieren Sie die spezifischen Anwendungskräfte. Weist die Anwendung hohe Querkräfte auf? Schwere Kettenräder und gespannte Rollen verursachen diese zerstörerischen Belastungen. Wenn ja, überprüfen Sie die radialen Lagertragfähigkeiten für Fuß- oder Flanschbefestigungen. Wellenhalterungen beseitigen auf natürliche Weise Probleme mit Querlasten vollständig.
Schritt 3: Planen Sie die zukünftige Wartungsfreundlichkeit. Planen Sie Ihre Wartungszugangswege. Das Wartungsteam benötigt physischen Raum zum Arbeiten. Sie müssen die Ölabläufe leicht erreichen. Schaugläser müssen von Gehwegen aus gut sichtbar bleiben. Motorklemmenkästen erfordern freie Zugangswege für Elektriker.
Bringen Sie Ihren fertigen 3D-CAD-Umschlag und den dokumentierten Lastzyklus zum Hersteller. Wenden Sie sich direkt an das Team der Getriebeanwendungstechnik. Sie führen thermische und mechanische Berechnungen durch. Lassen Sie die Experten anhand Ihrer genauen Daten die endgültige Montageart festlegen.
Die Auswahl eines Montagestils ist nie zweitrangig; Es bleibt eine grundlegende Designentscheidung.
Die Montagekonfiguration bestimmt direkt Ihren mechanischen Platzbedarf, Ihre strukturelle Integrität und Ihren langfristigen Wartungsplan.
Fußhalterungen bieten eine beispiellose Steifigkeit zur Aufnahme massiver Stoßbelastungen in schwerindustriellen Prozessen.
Priorisieren Sie Wellenhalterungen für kompakte Direktantriebsanwendungen wie Materialförderer, um wichtige Stellfläche zu sparen.
Stellen Sie vor der Bestellung immer Ihre räumliche Ausrichtung fest, um eine korrekte werkseitige Schmiereinrichtung zu gewährleisten.
A: Normalerweise nein. Während einige modulare Getriebe angeschraubte Abtriebsflansche ermöglichen, sind das Gehäusedesign und die Lagerkonfigurationen häufig für bestimmte Montagearten optimiert. Nachrüstungen können die Spannungsverteilung verändern und die Tragfähigkeitswerte beeinträchtigen. Bestellen Sie immer das richtige werkseitig konfigurierte Gehäuse.
A: Ohne Drehmomentstütze würde die Rotationskraft des Motors das gesamte Getriebegehäuse drehen und nicht die angetriebene Welle. Der Arm verankert das Gehäuse am Maschinenrahmen. Es verhindert eine Drehung und ermöglicht gleichzeitig eine leichte, notwendige Ausrichtungsflexion.
A: Getriebe sind auf Tauchschmierung angewiesen. Durch die Änderung der Montageausrichtung (z. B. M1 auf M4) verschiebt sich die Stelle, an der sich das Öl im Inneren sammelt. Sie müssen bei der Bestellung die genaue Montageposition angeben, damit der Hersteller die Entlüftungs-, Ablass- und Niveaustopfen richtig platzieren kann.


