


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-16 Origen: Sitio


Si bien la transición interna de engranajes de 90 grados resuelve severas limitaciones de espacio, la transferencia eficiente de un alto par depende completamente de cómo se ancla la unidad al bastidor de la máquina. Muchos diseñadores subestiman este punto de conexión crucial. Un montaje incorrecto provoca inevitablemente una desalineación mecánica. Este error introduce una tensión radial masiva en los cojinetes internos. En última instancia, una instalación deficiente reduce drásticamente el ciclo de vida de todo el conjunto de transmisión. Simplemente no puede permitirse estos fallos mecánicos impredecibles en la fábrica.
Este artículo proporciona a los ingenieros y equipos de adquisiciones un marco práctico para la toma de decisiones. Le ayudaremos a evaluar con precisión las configuraciones de montaje de patas, bridas y ejes. Aprenderá a analizar estas configuraciones específicas en función de demandas de carga realistas, limitaciones de espacio reducido y accesibilidad para mantenimiento continuo. Dominar estas estrategias estructurales garantiza que sus sistemas industriales funcionen durante más tiempo y de manera más fluida bajo estrés máximo.
El montaje con patas ofrece la mayor rigidez para cargas de impacto pesadas, pero requiere un ajuste preciso para evitar la distorsión del 'pie blando'.
El montaje con brida elimina los requisitos de la placa base y simplifica la alineación, pero exige tolerancias de mecanizado estrictas en la cara de la máquina accionada.
El montaje en eje (con un brazo de torsión) es la opción óptima para un reductor de engranajes cónicos compacto en sistemas transportadores, ya que absorbe los impactos y minimiza el espacio estructural.
La orientación importa: el estilo de montaje elegido dicta directamente los niveles de aceite, la ubicación del tapón de ventilación y el flujo de lubricación, lo que requiere especificaciones antes de realizar el pedido.
Las fallas prematuras de los rodamientos rara vez ocurren debido a fallas internas de fabricación. La fatiga del eje casi nunca se origina por un mal tallado de los engranajes. Estas fallas críticas suelen ser el resultado directo de una desalineación del montaje externo. Las cargas sobresalientes no controladas doblan los ejes de salida. Cuando monta una unidad incorrectamente, introduce cargas parásitas en el sistema. Estas fuerzas no deseadas empujan a los rodamientos de rodillos más allá de sus límites nominales. La malla interna del engranaje pierde un contacto óptimo. El calor se acumula rápidamente dentro de la carcasa. Experimentará una falla catastrófica si ignora los cimientos estructurales.
Una estrategia de montaje exitosa debe lograr tres objetivos técnicos específicos. En primer lugar, debe garantizar una inmovilidad total bajo el par de arranque máximo. La carcasa no puede moverse cuando se activa el motor. En segundo lugar, el soporte debe garantizar una deflexión inducida cero en el eje de salida. La conexión debe permanecer perfectamente neutra. En tercer lugar, debe mantener puntos altamente accesibles para el mantenimiento de rutina. Los mecánicos necesitan caminos claros para los cambios de aceite. Deben ver fácilmente los sensores de monitoreo de condición. Si el mantenimiento es difícil, los técnicos lo omitirán.
Debe cumplir estrictamente con los estándares de ingeniería establecidos. Recomendamos encarecidamente seguir las tolerancias de alineación AGMA e ISO durante la instalación. Los fabricantes de equipos originales basan sus garantías operativas en estas métricas rígidas. La validación de sus garantías OEM requiere prueba documentada de alineación adecuada. La alineación láser de precisión protege los componentes internos. Garantiza que la vida útil teórica del rodamiento coincida con la realidad. Ignorar estas tolerancias estándar anulará inmediatamente la cobertura de su garantía.
El mecanismo montado con patas implica atornillar la carcasa directamente a una placa base estructural. El cuerpo de hierro fundido cuenta con pies de apoyo mecanizados con precisión. Estos pies pesados se aseguran con sujetadores de calidad industrial. Un estándar La caja de cambios cónica helicoidal funciona excepcionalmente bien aquí. Esta configuración es la mejor para aplicaciones de alto torque y trabajo pesado. Las grandes mezcladoras industriales y las extrusoras de plásticos pesados dependen de soportes con patas. El enorme marco estructural absorbe de forma segura las intensas vibraciones mecánicas. Las cargas de choque pesadas requieren este nivel de rigidez de la base. El suelo absorbe la energía cinética.
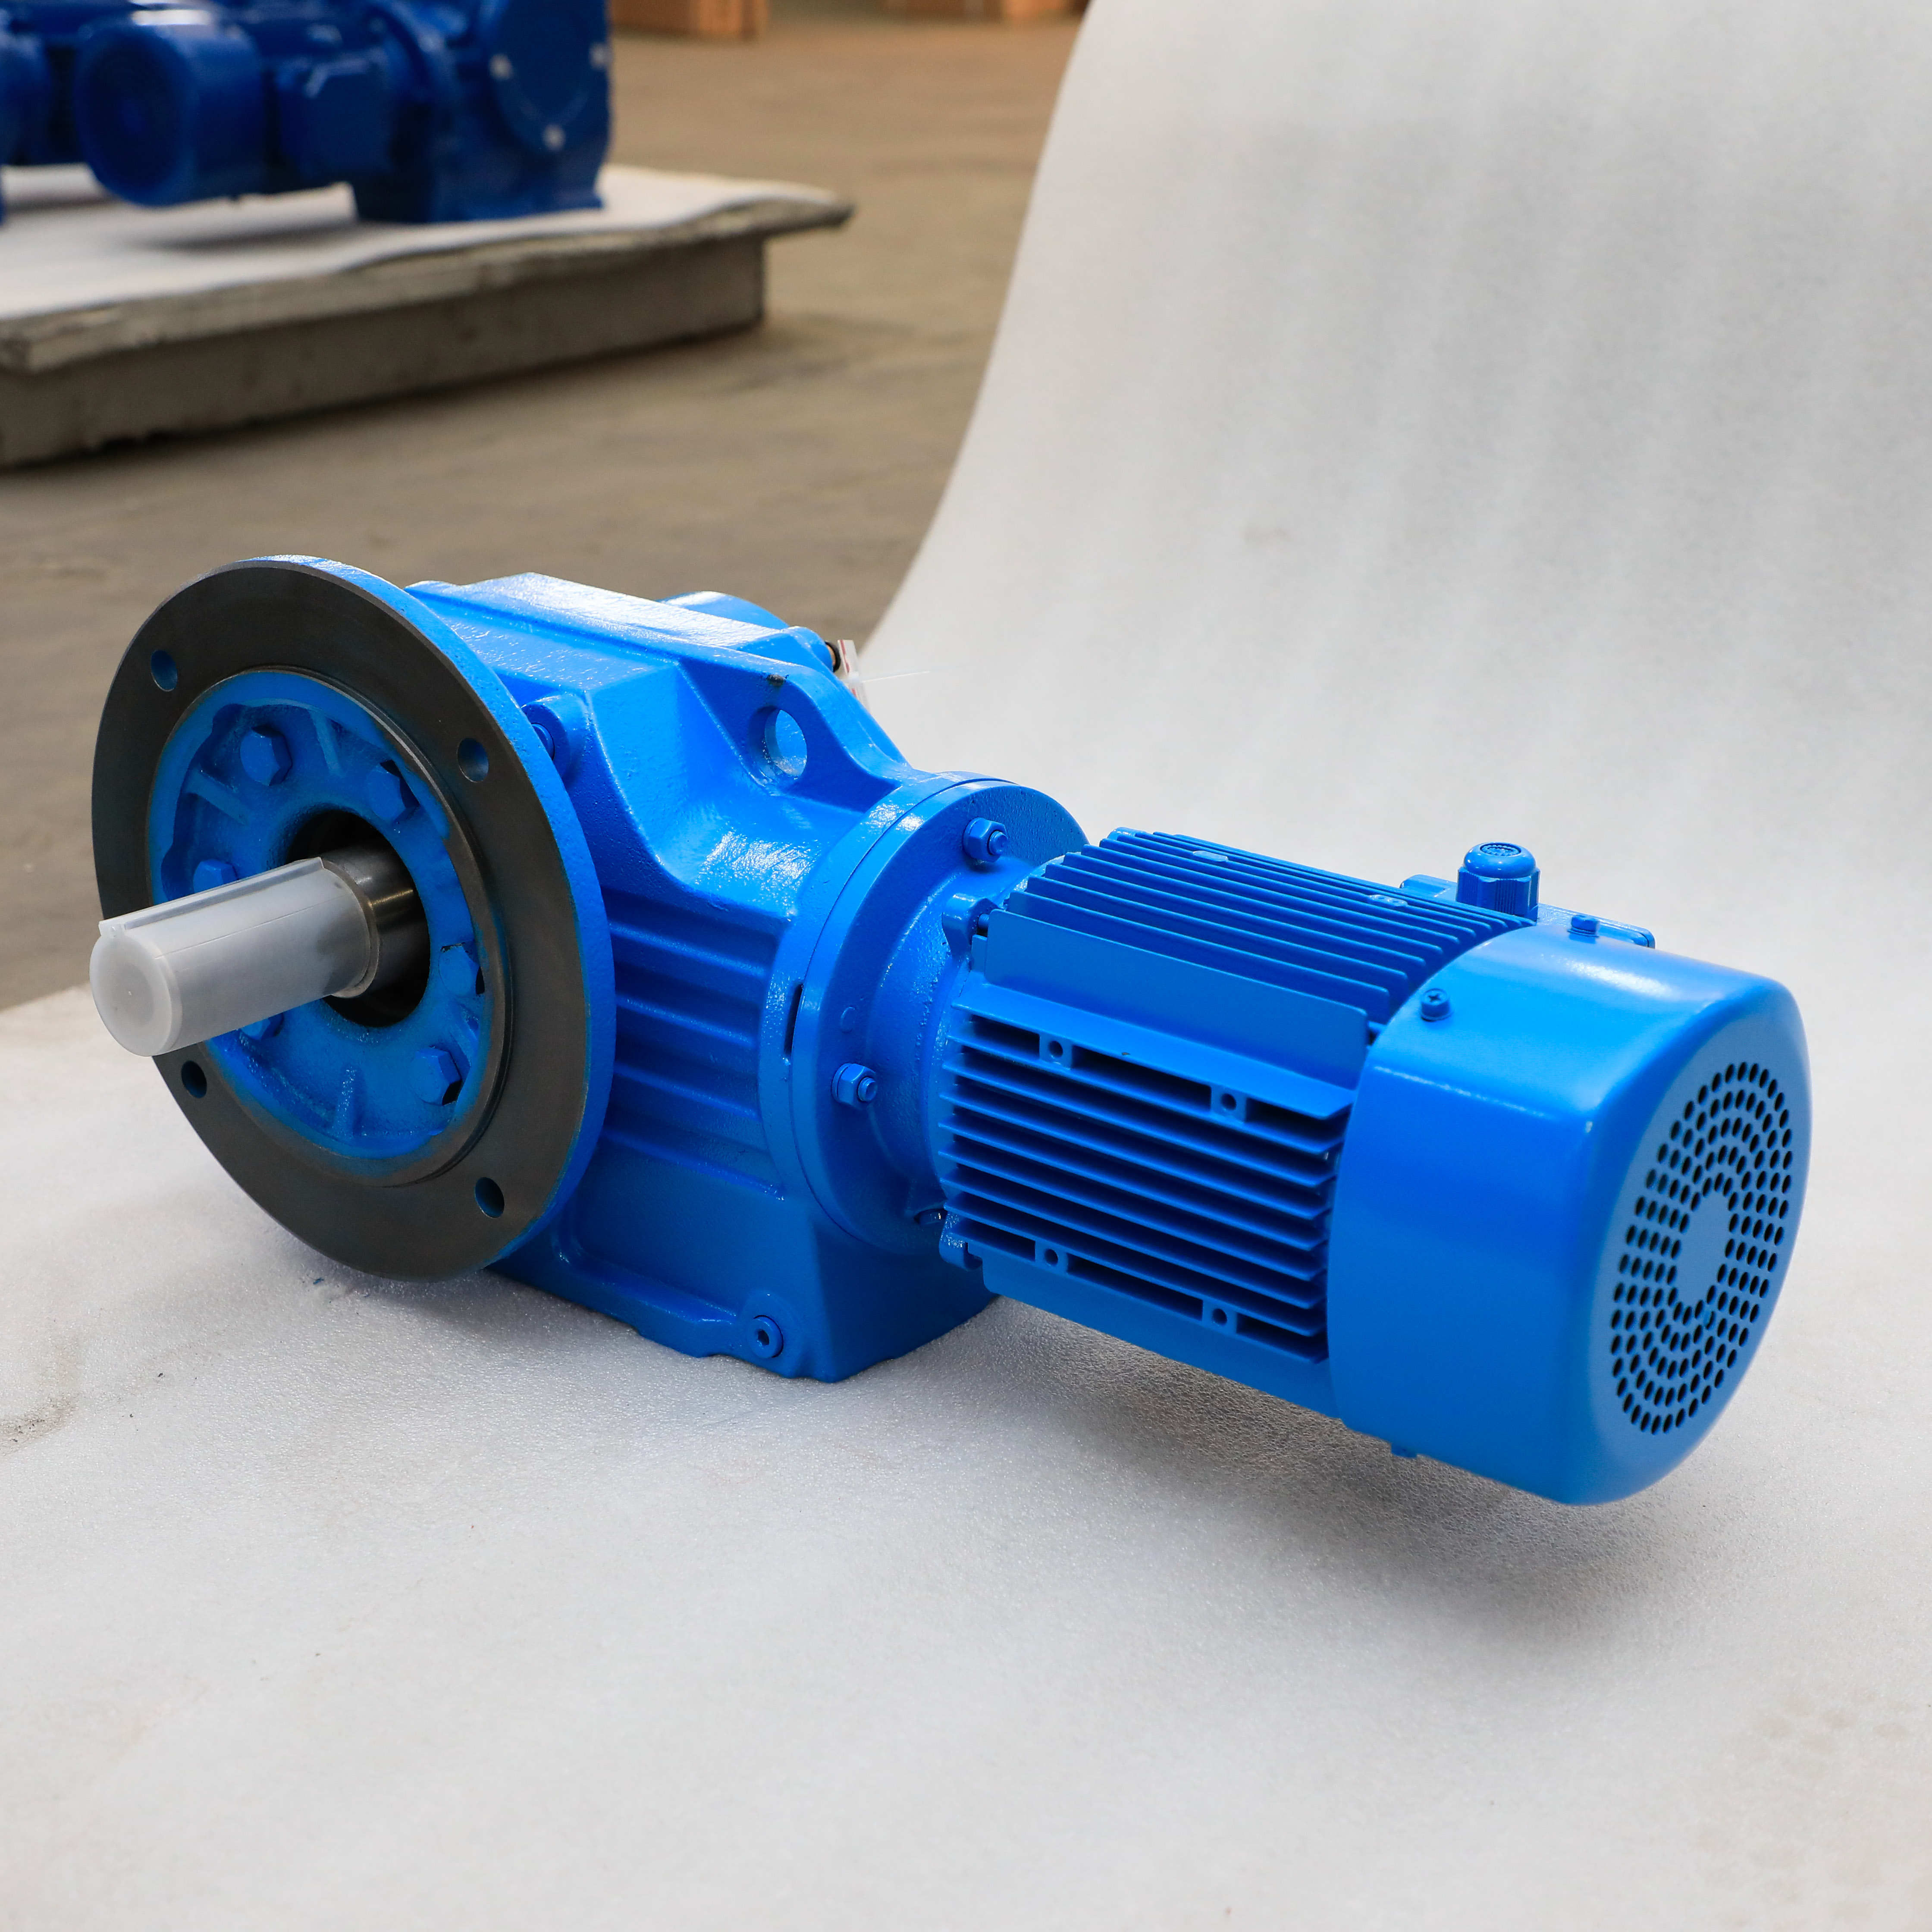
El mecanismo montado en brida se basa en una cara mecanizada estandarizada. La unidad se atornilla directamente a la cara del equipo impulsado. Utiliza un patrón de brida estándar B5 o B14. Este método elimina por completo la necesidad de una placa base independiente. Es mejor para aplicaciones que requieren un Caja de cambios helicoidal de ángulo recto que se integra perfectamente en la carcasa de una máquina. Una subbase se vuelve completamente innecesaria. Este enfoque simplifica la huella estructural general. Mantiene el perfil de la máquina excepcionalmente limpio.
El mecanismo montado en el eje utiliza un orificio de salida hueco. La carcasa de la caja de cambios se desliza directamente sobre el eje impulsado sólido de su máquina. Debe utilizar un soporte especializado para evitar que la carcasa gire. A este soporte lo llamamos brazo de torsión. Esta configuración es la mejor para cargas dinámicas y sistemas transportadores largos. El espacio suele ser escaso en estos entornos. A El reductor de engranajes cónicos compacto absorbe con elegancia los golpes de arranque repentinos. La configuración se adapta a una ligera flexión del eje de forma natural. Lo hace sin destruir los rodamientos de rodillos internos.
Debe equilibrar constantemente el espacio disponible con la capacidad de carga esperada. A veces es necesario abandonar por completo un soporte de pie tradicional. Los diseños ajustados de la fábrica obligan a adoptar un enfoque montado en el eje para ahorrar espacio crítico en el piso. Sin embargo, debe evaluar cuidadosamente las cargas de choque iniciales. Un simple brazo de torsión no puede manejar con seguridad los enormes picos de inercia de las trituradoras gigantes. Los soportes de pie gestionan mucho mejor el par de arranque extremo. Evalúe sus cargas máximas antes de seleccionar un estilo de montaje compacto.
Los requisitos de alineación difieren significativamente según los estilos de montaje. Los soportes de brida ofrecen una instalación increíblemente rápida. Pero requieren requisitos previos de fabricación estrictos. El fabricante de la máquina debe mecanizar perfectamente la superficie de contacto. Aquí se requieren estrictamente tolerancias de desviación estrictas. Por el contrario, los soportes de pie son más fáciles de cambiar físicamente durante una falla de emergencia. Sin embargo, la primera puesta en servicio lleva mucho más tiempo. Debe realizar una alineación láser meticulosa. El calce es obligatorio durante esta delicada fase.
Los factores ambientales juegan un papel enorme en la selección creciente. Los entornos de lavado exigen diseños de equipos ultralimpios. Los soportes de brida y eje eliminan naturalmente los espacios debajo. Los desechos, las bacterias y la humedad generalmente se acumulan debajo de las placas base montadas con los pies. Las instalaciones de calidad alimentaria prefieren firmemente el montaje con bridas sin espacios. Los entornos con mucho polvo también se benefician enormemente de esta geometría optimizada. Evita que el polvo combustible se acumule debajo de la unidad motriz.
Cuadro comparativo de configuración de montaje
| Tipo de montaje | Ventaja principal | Limitación importante | Aplicación ideal |
|---|---|---|---|
| Montado en el pie | Máxima rigidez estructural; soporta golpes extremos. | Requiere una alineación láser compleja y un ajuste de precisión. | Extrusoras pesadas, grandes mezcladoras industriales, trituradoras. |
| Montado en brida | Elimina placas base; Garantiza una alineación concéntrica fácilmente. | Exige tolerancias de mecanizado muy ajustadas en la cara de la máquina. | Bombas, máquinas herramienta integradas, equipos para salas blancas. |
| Montado en eje | Ahorra espacio en el piso; Se adapta a una ligera deflexión del eje. | No puede soportar cargas radiales masivas en voladizo de forma segura. | Cintas transportadoras, elevadores de cangilones, manejo dinámico de materiales. |
Una pata coja se produce cuando las patas de montaje no quedan completamente al ras contra la placa base. Corre un grave riesgo si atornilla una unidad a una superficie irregular. La carcasa rígida de hierro fundido se torcerá físicamente bajo la tensión del perno. Este pequeño giro estructural desalinea instantáneamente la malla interna del engranaje. Los rodamientos se atascan rápidamente bajo esta carga artificial. Debe utilizar galgas de espesores de precisión antes de apretar los pernos de base. Agregue cuñas de acero inoxidable para corregir cualquier espacio.
Los errores de instalación del brazo de torsión arruinan las cajas de engranajes constantemente. Los mecánicos a menudo cometen el error común de atornillar rígidamente ambos extremos de un brazo de torsión. Este es un error mecánico crítico. Un brazo de torsión debe tener un punto de pivote o un casquillo de goma. Debe permitir una ligera flexión de alineación durante la operación. Si lo restringes rígidamente, induces cargas radiales masivas. Estas cargas no deseadas se transfieren directamente al eje impulsado. El eje eventualmente se romperá debido a la fatiga.
Cambiar la orientación de su montaje altera completamente la dinámica de fluidos internos. Mover un soporte de brida de una posición horizontal a una posición vertical lo cambia todo. La acumulación interna de petróleo cambia por completo. Operar la unidad sin ajustar los niveles de aceite causará un desastre inmediato. Los cojinetes superiores funcionarán completamente secos. Debe ajustar la ubicación del tapón del respiradero. Debe verificar los nuevos niveles de llenado de aceite antes de arrancar el motor.
Utilice este marco lógico para finalizar su estrategia de montaje de manera eficiente.
Paso 1: ejecutar una auditoría de marco. Examine de cerca la estructura de la máquina. ¿Tiene el equipo una subestructura rígida y muy mecanizada? Si su respuesta es afirmativa, seleccione un soporte para pies. Si la estructura es débil o inexistente, un soporte de eje funciona mejor.
Paso 2: realizar un perfil de carga. Analizar las fuerzas de aplicación específicas. ¿La aplicación presenta cargas elevadas en voladizo? Los pesados piñones de cadena y las poleas tensas provocan estas cargas destructivas. En caso afirmativo, verifique las capacidades de carga del rodamiento radial para soportes de pie o brida. Los soportes de eje naturalmente eliminan por completo los problemas de carga sobresaliente.
Paso 3: Planificar la capacidad de servicio futura. Trace sus rutas de acceso de mantenimiento. El equipo de mantenimiento necesita espacio físico para trabajar. Deben llegar fácilmente a los drenajes de aceite. Las mirillas deben permanecer muy visibles desde los pasillos. Las cajas de terminales de motores requieren caminos de acceso despejados para los electricistas.
Lleve su sobre CAD 3D finalizado y su ciclo de trabajo de carga documentado al fabricante. Consulte directamente con el equipo de ingeniería de aplicaciones de cajas de cambios. Realizarán cálculos térmicos y mecánicos. Deje que los expertos determinen el tipo de montaje final basándose en sus datos precisos.
La selección de un estilo de montaje nunca es una ocurrencia secundaria; sigue siendo una elección de diseño fundamental.
La configuración de montaje dicta directamente su huella mecánica, integridad estructural y programa de mantenimiento a largo plazo.
Los soportes de pie ofrecen una rigidez incomparable para absorber cargas de impacto masivas en procesos industriales pesados.
Priorice los soportes de eje para aplicaciones compactas de accionamiento directo, como transportadores de materiales, para ahorrar espacio vital en el piso.
Siempre finalice su orientación espacial antes de realizar el pedido para garantizar la configuración correcta de lubricación de fábrica.
R: Normalmente no. Si bien algunas cajas de engranajes modulares permiten bridas de salida atornilladas, el diseño de la carcasa y las configuraciones de los rodamientos a menudo se optimizan para estilos de montaje específicos. La modernización puede alterar la distribución de tensiones y anular las clasificaciones de carga. Pida siempre la carcasa correcta configurada de fábrica.
R: Sin un brazo de torsión, la fuerza de rotación del motor haría girar toda la carcasa de la caja de cambios en lugar del eje impulsado. El brazo ancla la carcasa al bastidor de la máquina. Previene la rotación y al mismo tiempo permite una ligera y necesaria flexión de alineación.
R: Las cajas de cambios dependen de la lubricación por salpicadura. Cambiar la orientación de montaje (p. ej., M1 a M4) cambia el lugar donde se acumula el aceite internamente. Debe especificar la posición de montaje exacta al realizar el pedido para que el fabricante pueda colocar correctamente los tapones de ventilación, drenaje y nivel.


