


Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 16.08.2026 Herkunft: Website


Die Wahl eines Premium-Getriebes ist nur der erste Schritt zur Entwicklung zuverlässiger Antriebssysteme. Unsachgemäße Montage ist nach wie vor die Hauptursache für vorzeitigen Lagerausfall und katastrophale Getriebefehlausrichtungen im Einsatz. Für Ingenieure und Wartungsmanager bestimmt diese physische Integrationsphase die Gesamtzuverlässigkeit der Ausrüstung. Es bestimmt, ob ein Antriebssystem seine mechanische Nennlebensdauer erreicht oder gefährliche, unerwartete Produktionsausfälle mit sich bringt. Selbst eine geringfügige strukturelle Durchbiegung führt direkt zu einer enormen mechanischen Belastung der internen Komponenten.
Dieser Leitfaden behandelt die kritischen technischen Toleranzen, die Sie bei der Installation strikt einhalten müssen. Wir untersuchen Standardmontagekonfigurationen, strenge Ausrichtungsschwellenwerte und strenge Bewertungskriterien. Sie erfahren, wie Sie einen richtig montieren Rechtwinkliges Kegelradgetriebe , ohne dass Garantien ungültig werden oder die Betriebssicherheit in Ihrer gesamten Industrieanlage beeinträchtigt wird. Das Befolgen dieser Schritte gewährleistet eine maximale mechanische Effizienz.
Die Ausrichtung ist von größter Bedeutung: Selbst Mikrofehlausrichtungen in der Basis- oder Wellenhalterung erhöhen die Vibration exponentiell und verkürzen die Lebensdauer des Getriebes.
Die Ausrichtung wirkt sich auf die Schmierung aus: Der Montagewinkel bestimmt den Ölstand, die Platzierung der Entlüftungsschraube und die Grenzwerte für die Wärmeableitung.
Die Konfiguration passt sich der Anwendung an: Die Wahl zwischen Fuß-, Flansch- oder Wellenbefestigung hängt vollständig von den Platzverhältnissen, der strukturellen Steifigkeit und den Anforderungen an die Lastübertragung ab.
Für enge Platzverhältnisse gibt es kompakte Optionen: Platzbeschränkungen können häufig durch die Auswahl eines kompakten Winkelgetriebes gelöst werden, anstatt komplexe kundenspezifische Montagehalterungen zu entwickeln.
Die Montagedynamik hat direkten Einfluss auf die mechanische Lebensdauer jedes Antriebssystems. Wenn Ingenieure ein schweres Gehäuse auf ein unebenes Fundament schrauben, erzeugen sie strukturelle Durchbiegungen. Das Metallgehäuse verformt sich physisch, um sich an die unebene Oberfläche darunter anzupassen. Durch diese mikroskopische Verformung werden die inneren Wellen verdreht. Lager nehmen dann ungleichmäßige Belastungen auf. Sie überhitzen schnell und fallen vorzeitig aus. Eine schlechte Fundamentsteifigkeit führt zu ständigen Vibrationen, die Dichtungen lockern und die Getriebezähne zerstören.
Eine erfolgreiche Installation führt zu drei spezifischen Ergebnissen. Erstens stellt es sicher, dass keine parasitären Belastungen auf die Eingangs- und Ausgangswellen wirken. Zweitens sorgt es für einen optimalen Zahneingriffskontakt bei vollem Betriebsdrehmoment. Drittens ermöglicht es Ihren Technikern einen vorhersehbaren und einfachen Wartungszugang. Mechaniker müssen Ablassstopfen, Schaugläser und Entlüfter erreichen, ohne angrenzende Maschinen zu demontieren. Das Erreichen dieser drei Ziele garantiert eine reibungslose und zuverlässige Kraftübertragung.
Kompromisse bei den Installationstoleranzen bringen erhebliche mechanische Risiken mit sich. Hohe Querkräfte verbiegen Wellen und zerstören Stützlager. Übermäßige Vibration führt zu Undichtigkeiten der Öldichtung, wodurch wichtige Schmiermittel aus dem Gehäuse entweichen. Eine schlechte Luftzirkulation am Montageort führt zu einer thermischen Überlastung. Wir sehen diese Ausfälle häufig in überfüllten Anlagenumgebungen, in denen Installateure den Ausrichtungsprozess überstürzen. Sie müssen die technischen Standardtoleranzen einhalten, um Ihre schweren Maschinen vor einem schnellen Verfall zu schützen.
Industrieanlagen nutzen je nach strukturellen Grenzen und Anwendungsanforderungen verschiedene Montagearten. Sie müssen die spezifische mechanische Umgebung bewerten, bevor Sie eine Konfiguration für eine auswählen Industrielles Winkelgetriebe . Jeder Stil bietet einzigartige Vorteile und besondere technische Herausforderungen.
Die Fußmontage bleibt der Industriestandard für Schwerlastanwendungen. Es bietet maximale Steifigkeit und hervorragende Vibrationsdämpfung für Systeme mit hohem Drehmoment. Die Beurteilung dieses Aufbaus erfordert jedoch eine strikte Beachtung des Fundaments. Sie benötigen eine präzise bearbeitete, perfekt ebene Grundplatte. Installateure verwenden häufig Unterlegscheiben aus Metall, um kleinere Unebenheiten im Untergrund auszugleichen. Während Shimming zunächst funktioniert, birgt es langfristige Setzungsrisiken. Vibrationen können dazu führen, dass sich die Unterlegscheiben mit der Zeit lösen und das Gehäuse aus der Ausrichtung verschiebt.
Flanschbefestigungen ermöglichen eine direkte Motorkopplung. Dieses Design macht schwere Grundplatten überflüssig und vereinfacht den Ausrichtungsprozess erheblich. Der Motor wird direkt in das Getriebegehäuse geschraubt. Diese Konfiguration lässt sich bei der Ersteinrichtung besonders einfach anpassen. Es hängt jedoch ausschließlich von der strukturellen Integrität der Gegenausrüstung ab. Wenn sich der Maschinenrahmen unter starker Belastung durchbiegt, überträgt sich diese Durchbiegung direkt auf das Getriebegehäuse. Flanschbefestigungen erfordern äußerst steife Verbindungsstrukturen.
Die Wellenmontage eignet sich am besten für Förderbänder und Anwendungen, bei denen die Stellfläche knapp ist. Das Getriebe wird direkt auf die Welle der angetriebenen Maschine geschoben. Dieser Ansatz eliminiert herkömmliche Probleme bei der Kupplungsausrichtung vollständig. Sie müssen jedoch eine Drehmomentstütze verwenden, um zu verhindern, dass sich das Gehäuse dreht. Eine genaue Positionierung der Drehmomentstütze ist unbedingt erforderlich. Wenn Sie die Drehmomentstütze im falschen Winkel installieren, führt dies zu einer starken Biegebeanspruchung des Gehäuses und der Innenlager.
| Konfigurationsstil. | Hauptvorteil. | Beste Anwendung. Verwendung. | Schlüsselbewertungsrisiko |
|---|---|---|---|
| Fuß-/Sockelmontage | Maximale strukturelle Steifigkeit | Schwerer Materialtransport | Unebenheiten im Fundament führen zu einer Verdrehung des Gehäuses |
| Flanschmontage | Vereinfacht die direkte Motorausrichtung | Pumpen, Mischer, Standardantriebe | Verlässt sich auf die Steifigkeit des Gegenrahmens |
| Wellenmontage | Eliminiert externe Kopplungen | Förderbänder, enge Umschläge | Ein falscher Winkel der Drehmomentstütze führt zum Ausfall des Lagers |
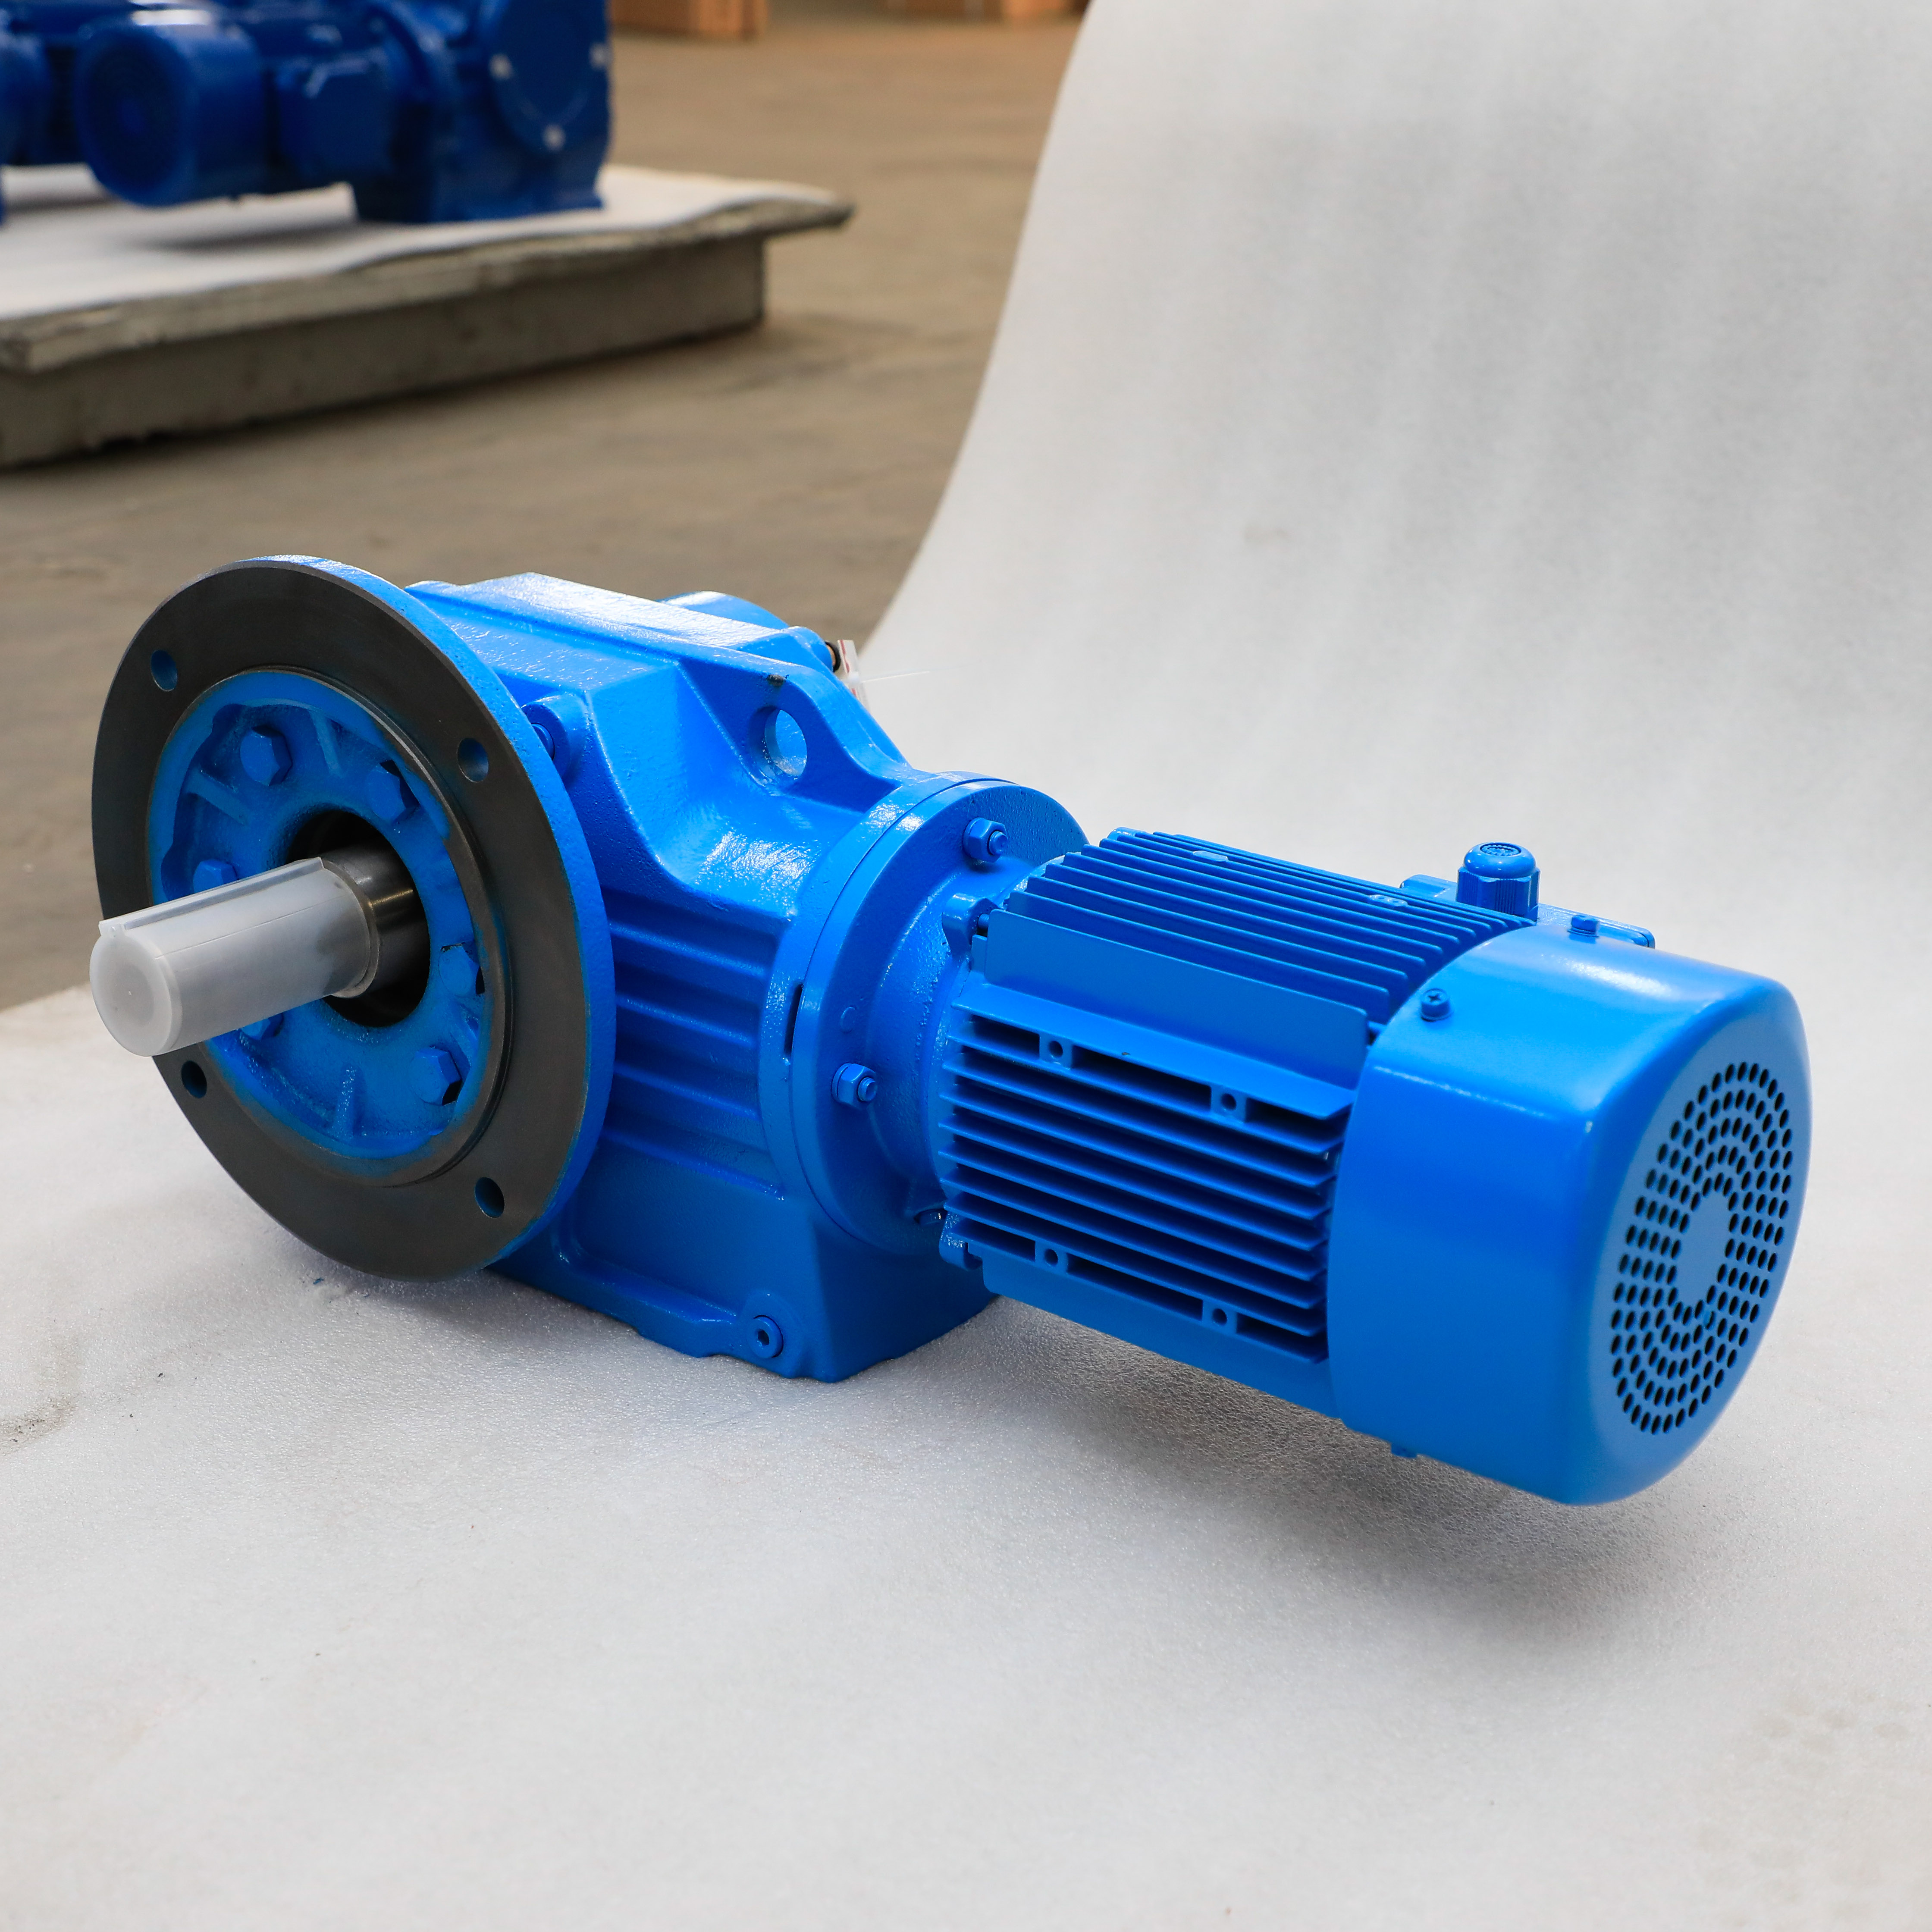
Die richtige Vorbereitung verhindert katastrophale mechanische Ausfälle. Bevor Sie eine schwere Einheit in Position heben, müssen Sie mehrere physische Einschränkungen überprüfen. Eine übereilte Phase vor der Installation führt garantiert zu Ausrichtungsfehlern und vorzeitigem Verschleiß.
Bewerten Sie immer den physischen Fußabdruck, bevor Sie einen Entwurf fertigstellen. Techniker benötigen die Freigabe, um zukünftige Ölwechsel und Vibrationsanalysen durchführen zu können. Wenn Standardeinheiten den Wartungsbereich überfordern, dürfen Sie den Maschinenrahmen nicht gefährlich verändern. Ändern Sie stattdessen Ihre Designstrategie. Angabe eines Kompakte Winkelgetriebe lösen Platzbeschränkungen oft sofort. Diese Spezialeinheiten liefern eine identische Drehmomentdichte und bewahren gleichzeitig wichtige Zugangskorridore für Ihr Wartungspersonal.
Die Bearbeitungsstandards für Grundplatten sind nicht verhandelbar. Die Montagefläche muss innerhalb weniger Tausendstel Zoll eben sein. Wenn ein starres Gussgehäuse auf einer unebenen Oberfläche festgeschraubt wird, verdreht sich das Gehäuse. Diese innere Verdrehung zerstört die Zahneingriffsgeometrie sofort. Verwenden Sie Präzisionswasserwaagen und Messuhren, um das Fundament abzubilden. Wenn Sie Unebenheiten feststellen, müssen Sie die Oberfläche plan bearbeiten oder präzisionsgeschliffene Unterlegscheiben aus Stahl korrekt verwenden.
Die Kupplungsausrichtung erfordert äußerste Geduld. Sie müssen sowohl den Parallelversatz als auch die Winkelfehlausrichtung messen und korrigieren.
Parallele Fehlausrichtung: Tritt auf, wenn Wellen parallel verlaufen, ihre Mittellinien jedoch nicht übereinstimmen.
Winkelfehlausrichtung: Tritt auf, wenn Wellen in einem Winkel aufeinandertreffen und sich schneiden, anstatt parallel zu verlaufen.
Kupplungsauswahl: Starre Kupplungen erfordern absolute Perfektion. Flexible Kupplungen tolerieren eine geringfügige Wärmeausdehnung, Sie dürfen sie jedoch niemals als Entschuldigung für eine schlechte anfängliche Ausrichtung verwenden.
Die Betriebsumgebung bestimmt die Auswahl Ihrer Montagehardware. Korrosive Atmosphären erfordern Edelstahlbefestigungen und spezielle Epoxidbeschichtungen. Lebensmitteltaugliche Abwaschumgebungen erfordern spezielle Abflussausrichtungen, um Wasseransammlungen zu verhindern. Extreme Umgebungstemperaturen beeinflussen die Ölviskosität und die Wärmeausdehnung. Sie müssen diese Umweltbedingungen bei Ihrer Hardware-Auswahl berücksichtigen, bevor Sie einen einzigen Schraubenschlüssel in die Hand nehmen.
Die Ausführung erfordert die strikte Einhaltung mechanischer Best Practices. Befolgen Sie diese methodische Reihenfolge, um sicherzustellen, dass sich Ihr Antriebssystem perfekt in die umliegenden Maschinen integriert.
Vorbereitung und Inspektion: Reinigen Sie alle Kontaktflächen gründlich mit industriellen Lösungsmitteln. Eventuelle Rostschutzbeschichtungen von den Wellen entfernen. Überprüfen Sie alle Keilnuten und Keile auf Grate oder physische Schäden. Stellen Sie sicher, dass der Schlüssel fest sitzt und kein übermäßiges Spiel aufweist.
Positionierung und Befestigung: Senken Sie das Gerät vorsichtig mit geeigneten Hilfsmitteln in die richtige Position. Benutzen Sie niemals einen Hammer, um eine Kupplung oder Welle auf ein Getriebe aufzudrücken. Aufprallstöße zerstören die Innenlager sofort. Verwenden Sie stattdessen geeignete Wärmeschrumpftechniken oder mechanische Abzieher, um Komponenten mit Presspassung zu installieren. Ziehen Sie alle Fundamentschrauben mit einem kalibrierten Drehmomentschlüssel über Kreuz fest.
Schmierpositionierung: Standardeinheiten werden versiegelt geliefert. Sie müssen Entlüfter, Ölschaugläser und Ablassschrauben entsprechend Ihrer endgültigen Montageausrichtung anpassen. Wenn Sie das Gerät vertikal montieren, müssen Sie sicherstellen, dass die oberen Zahnräder nicht zu wenig Öl haben. Bringen Sie das Entlüftungsventil an den absolut höchsten Punkt, um ein Austreten von Öl während der Wärmeausdehnung zu verhindern.
Erstmaliges Einlaufprotokoll: Wenden Sie niemals sofort die volle Produktionslast an. Führen Sie einen Testlauf ohne Last für mindestens 30 Minuten durch. Überwachen Sie das Gehäuse auf unregelmäßige metallische Geräusche. Überprüfen Sie die Lagerstellen mit einem Infrarot-Thermometer auf plötzliche Temperaturspitzen. Stellen Sie sicher, dass das Getriebespiel den Erwartungen des Herstellers entspricht. Wenn die Vibrationswerte die normalen Grenzwerte überschreiten, schalten Sie das System ab und richten Sie es neu aus.
Selbst erfahrene Installateure machen bei komplexen Integrationen kritische Fehler. Das Verständnis dieser häufigen Fallstricke hilft Ihnen, proaktiv bessere Montagestrategien zu entwickeln.
Metalle dehnen sich in Hochtemperaturumgebungen erheblich aus. Wenn Sie sowohl das Getriebe als auch die angetriebene Maschine fest verschrauben, ohne ein Wellenspiel zuzulassen, wachsen die Wellen bei Erwärmung. Dieses thermische Wachstum drückt axial gegen die Lager. Die dadurch entstehenden Bindungskräfte zerdrücken die Lager schnell. Sie müssen flexible Kupplungen verwenden, die die axiale Wärmeausdehnung aufnehmen, insbesondere in heißen Umgebungen.
Querkraft stellt die radiale Belastung dar, die von externen Komponenten wie Riemen, Ketten oder Zahnrädern auf eine Welle ausgeübt wird. Durch die Montage von Kettenrädern oder Riemenscheiben zu weit vom Getriebegehäuse entfernt verstärkt sich diese radiale Belastung exponentiell. Es wirkt wie ein Hebel, der gegen die inneren Lager drückt. Montieren Sie externe Laufwerkskomponenten immer so nah wie möglich am Gehäuse. Wenn Ihre Last die Kataloggrenzen überschreitet, müssen Sie einen Außenlagerblock installieren, um die Wellenspitze zu stützen.
Wellenmontierte Aufbauten basieren auf Drehmomentstützen, um Rotationskräften entgegenzuwirken. Die Installation dieser Arme in falschen Winkeln führt zu starken Bindungskräften in das System. Als strenge Regel gilt, dass die Drehmomentstütze genau im 90-Grad-Winkel zu einer theoretischen Linie stehen sollte, die die Mitte der angetriebenen Welle mit dem Drehpunkt des Arms verbindet. Bei einer Abweichung von dieser 90-Grad-Geometrie wird das Gehäuse aus der Mitte gedrückt oder gezogen, was zu einem schnellen Lagerausfall und Metallermüdung führt.
| Fallstricke bei der Installation. | Mechanische Folgen. | Vorbeugende Maßnahmen |
|---|---|---|
| Kupplungen auf Wellen hämmern | Brinellierte Lager, rissige Laufringe | Verwenden Sie thermische Ausdehnung (Wärme) oder mechanische Abzieher |
| Unebenheiten der Grundplatte ignorieren | Verdrehtes Gehäuse, schlechter Zahneingriff | Grundplatten flach bearbeiten oder Präzisionsstahlunterlegscheiben verwenden |
| Falsche Platzierung der Entlüftung | Unter Druck stehendes Gehäuse, durchgebrannte Öldichtungen | Bewegen Sie den Entlüfter je nach Ausrichtung zum höchsten Anschluss |
Ihre Montageumgebung sollte Ihre Kaufentscheidungen bestimmen. Sie müssen die physischen Merkmale an Ihre gewünschten Betriebsergebnisse anpassen. Hochpräzise Servoanwendungen erfordern ein geringes Spiel und äußerst steife Montagearten. Umgekehrt erfordern raue Materialtransportanwendungen schwere Gusseisenbasen, die große Stoßbelastungen absorbieren können. Wählen Sie einen Gehäusestil, der Ihre spezifischen Lasteigenschaften direkt unterstützt.
Sie müssen sich auch zwischen Standardkatalogoptionen und maßgeschneiderten Lösungen entscheiden. Standardeinheiten kosten weniger und werden schneller versendet. Sie reichen für die allermeisten industriellen Anwendungen aus. Beim Austausch veralteter Geräte kann es jedoch sein, dass die Standardgrundflächen nicht mit Ihren vorhandenen Fundamenten übereinstimmen. In diesen Fällen erweist sich der Kauf einer individuell gefertigten Schnittstelle häufig als wirtschaftlich gerechtfertigt. Es erspart Ihnen die Neukonstruktion des gesamten Maschinenrahmens oder das Gießen neuer Betonfundamente.
Zusammenarbeit verhindert Integrationsdesaster. Arbeiten Sie eng mit einem Anwendungstechniker zusammen, bevor Sie Ihren Kauf abschließen. Stellen Sie ihnen genaue 3D-CAD-Modelle Ihrer Ausrüstung zur Verfügung. Teilen Sie Ihre genauen Ausrichtungsanforderungen, Umgebungstemperaturdaten und erwarteten Stoßbelastungen mit. Sie werden diese Daten mit Kataloggrenzwerten vergleichen, um eine ausfallsichere Empfehlung zu geben. Diese proaktive Kommunikation eliminiert kostspielige physische Interferenzprobleme während der Installation.
Die Montage eines mechanischen Antriebs ist eine feinmechanische Aufgabe und nicht nur ein einfacher mechanischer Montageschritt. Jede Schraube, die Sie anziehen, und jede Unterlegscheibe, die Sie anbringen, wirkt sich auf die Langlebigkeit des Systems aus. Die präzise Ausrichtung schützt Ihre internen Komponenten vor verheerenden parasitären Belastungen.
Die Steifigkeit des Fundaments, die richtigen Konfigurationsoptionen und die strikte Einhaltung der Herstellertoleranzen bestimmen direkt Ihren Betriebserfolg. Das Überspringen von Schritten während der Installation führt zu vorzeitigen mechanischen Ausfällen und kostspieligen Produktionsverzögerungen auf der ganzen Linie.
Wir empfehlen den Lesern dringend, vor Beginn einer Installation die internen technischen Supportteams zu konsultieren. Laden Sie technische Größenleitfäden des Herstellers herunter, um Ihre spezifische Montagekonfiguration zu überprüfen. Die richtige Planung von heute verhindert katastrophale mechanische Ausfälle von morgen.
A: Nein. Obwohl viele Einheiten vielseitig einsetzbar sind, erfordert die Änderung der endgültigen Ausrichtung in der Regel entscheidende Modifikationen. Sie müssen die Entlüftungsstopfen an den höchsten Punkt versetzen und den Ölfüllstand anpassen. Einige Ausrichtungen erfordern auch eine Änderung der internen Schmiermethoden, z. B. das Hinzufügen interner Spritzschutze oder externer Zwangsschmiersysteme, um Trockenlauf zu verhindern.
A: Geben Sie eine kompakte Einheit an, wenn Ihr Montagebereich stark eingeschränkt ist. Bei fahrerlosen Transportfahrzeugen (FTS) und engen Förderrahmen mangelt es häufig an Platz. Die Verwendung von Standard-Grundflächen würde hier gefährliche Änderungen am Maschinenrahmen erfordern oder den Zugang für Wartungstechniker erheblich einschränken. Kompakte Einheiten lösen diese Platzbedarfsprobleme sicher.
A: Montieren Sie Seilscheiben, Riemenscheiben und Kettenräder immer so nah wie möglich am Getriebegehäuse. Dadurch wird die Hebelwirkung gegenüber den Innenlagern verringert. Wenn Ihre berechnete Radiallast die Katalogangaben des Herstellers übersteigt, müssen Sie den Einbau externer Außenlager in Betracht ziehen, um die verlängerte Wellenspitze ordnungsgemäß zu stützen.
A: Flexible Kupplungen werden fast immer empfohlen. Sie nehmen die unvermeidbare Wärmeausdehnung auf, wenn sich Maschinen erhitzen. Sie absorbieren auch mikroskopisch kleine Fehlausrichtungen, die im normalen Betrieb auftreten. Diese Flexibilität schützt Ihre internen Getriebelager vor gefährlichen parasitären Belastungen und verlängert die Lebensdauer Ihrer Dichtungen.


