


プレミアムギアユニットの選択は、信頼性の高い駆動システムを設計するための最初のステップにすぎません。不適切な取り付けは依然として、現場でのベアリングの早期故障や致命的なギアのミスアライメントの主な原因です。エンジニアやメンテナンス マネージャーにとって、この物理的な統合フェーズは、機器全体の信頼性を決定します。これにより、ドライブ システムが定格の機械的寿命を達成するか、危険な予期しない生産ダウンタイムが発生するかが決まります。構造上のわずかなたわみであっても、内部コンポーネントへの膨大な機械的ストレスに直接変換されます。
このガイドでは、設置時に厳密に従う必要がある重要な工学公差について説明します。標準的な取り付け構成、厳密な位置合わせのしきい値、および厳格な評価基準を検討します。適切にマウントする方法を学びます。 直角かさ歯車減速機を実現します。 保証を無効にしたり、産業施設全体の動作安全性を損なったりすることなく、これらの手順に従うことで、最高の機械効率が保証されます。
アライメントは最も重要です。 ベースまたはシャフト マウントのわずかなずれでも、振動が急激に増加し、ギアの寿命が短くなります。
方向は潤滑に影響します。 取り付け角度により、オイル レベル、ベント プラグの配置、熱放散の制限が決まります。
アプリケーションに合わせた構成: フット、フランジ、またはシャフト マウントのいずれを選択するかは、設置面積の制約、構造的剛性、および荷重伝達要件に完全に依存します。
狭いエンベロープにはコンパクトなオプションが存在します。 スペースの制限は、多くの場合、複雑なカスタム取り付けブラケットを設計するのではなく、コンパクトな直角歯車減速機を指定することで解決できます。
取り付けのダイナミクスは、あらゆる駆動システムの機械的寿命に直接影響します。エンジニアが重いハウジングを平らでない基礎にボルトで固定すると、構造的なたわみが生じます。金属ケースは、その下の凹凸のある表面に合わせて物理的に歪みます。この微細な反りにより内部シャフトがねじれます。ベアリングは不均一な荷重を吸収します。すぐに過熱して早期に故障します。基礎の剛性が低いと継続的な振動が発生し、シールが緩んでギアの歯が破損します。
インストールが成功すると、3 つの具体的な結果が得られます。まず、入力シャフトと出力シャフトの寄生負荷がゼロになることが保証されます。第二に、最大の作動トルク下でも最適なギアの噛み合い接触が維持されます。第三に、技術者は予測可能かつ簡単にメンテナンスにアクセスできるようになります。整備士は、隣接する機械を分解せずに、ドレンプラグ、サイトグラス、およびブリーザーに到達する必要があります。これら 3 つの目標を達成することで、スムーズで信頼性の高い動力伝達が保証されます。
取り付け公差を犠牲にすると、重大な機械的リスクが生じます。オーバーハング荷重が大きいとシャフトが曲がり、サポート ベアリングが破損します。過度の振動はオイルシールの漏れを引き起こし、ハウジングから重要な潤滑油を排出します。取り付け場所の周囲の空気の流れが悪いと、熱過負荷が発生します。設置者が調整プロセスを急いでいる混雑したプラント環境では、このような失敗が頻繁に見られます。重機を急速な劣化から保護するには、標準の工学公差を遵守する必要があります。
産業施設では、構造上の制限や用途の要求に基づいてさまざまな取り付けスタイルが利用されています。構成を選択する前に、特定の機械環境を評価する必要があります。 工業用直角ギアボックス。各スタイルには、独自の利点と特有のエンジニアリング上の課題があります。
脚取り付けは、依然としてヘビーデューティ用途の業界標準です。高トルクシステムに最大限の剛性と優れた振動減衰を提供します。ただし、このセットアップを評価するには、基礎に細心の注意を払う必要があります。精密に機械加工された完全に平らなベースプレートが必要です。設置業者は、ベースの小さな凹凸を修正するために金属シムを頻繁に使用します。シミングは最初は機能しますが、長期的なセトリングのリスクが生じます。振動によってシムが時間の経過とともに緩み、ハウジングの位置がずれる可能性があります。
フランジマウントにより、モーターを直接結合できます。この設計により、重いベースプレートが不要になり、位置合わせプロセスが大幅に簡素化されます。モーターはギアボックスのハウジングに直接ボルトで固定されます。この構成は、初期セットアップ時に調整するのが非常に簡単です。ただし、それは完全に相手機器の構造的完全性に依存します。重い負荷がかかった状態で機械のフレームが曲がると、そのたわみがギアボックスのハウジングに直接伝わります。フランジ マウントには、高剛性の嵌合構造が必要です。
シャフト取り付けは、コンベアや床面積が依然として重要な用途に最適です。ギアボックスは被駆動機械のシャフトに直接スライドします。このアプローチにより、従来のカップリングの位置合わせの問題が完全に排除されます。ただし、ハウジングの回転を防ぐためにトルク アームを使用する必要があります。トルクアームの正確な位置決めは極めて重要です。トルクアームを間違った角度で取り付けると、ハウジングと内部ベアリングに大きな曲げ応力が生じます。
| 構成スタイル | 主な利点 | 最適な用途 | 主要な評価のリスク |
|---|---|---|---|
| フット/ベースマウント | 最大の構造剛性 | 重量物の取り扱い | 下地の凹凸がケースのねじれの原因となる |
| フランジマウント | モーターの直接調整を簡素化 | ポンプ、ミキサー、標準ドライブ | 嵌合フレームの剛性に依存 |
| シャフトマウント | 外部カップリングを排除 | コンベヤー、密封封筒 | 不適切なトルクアーム角度はベアリングの故障を引き起こす |
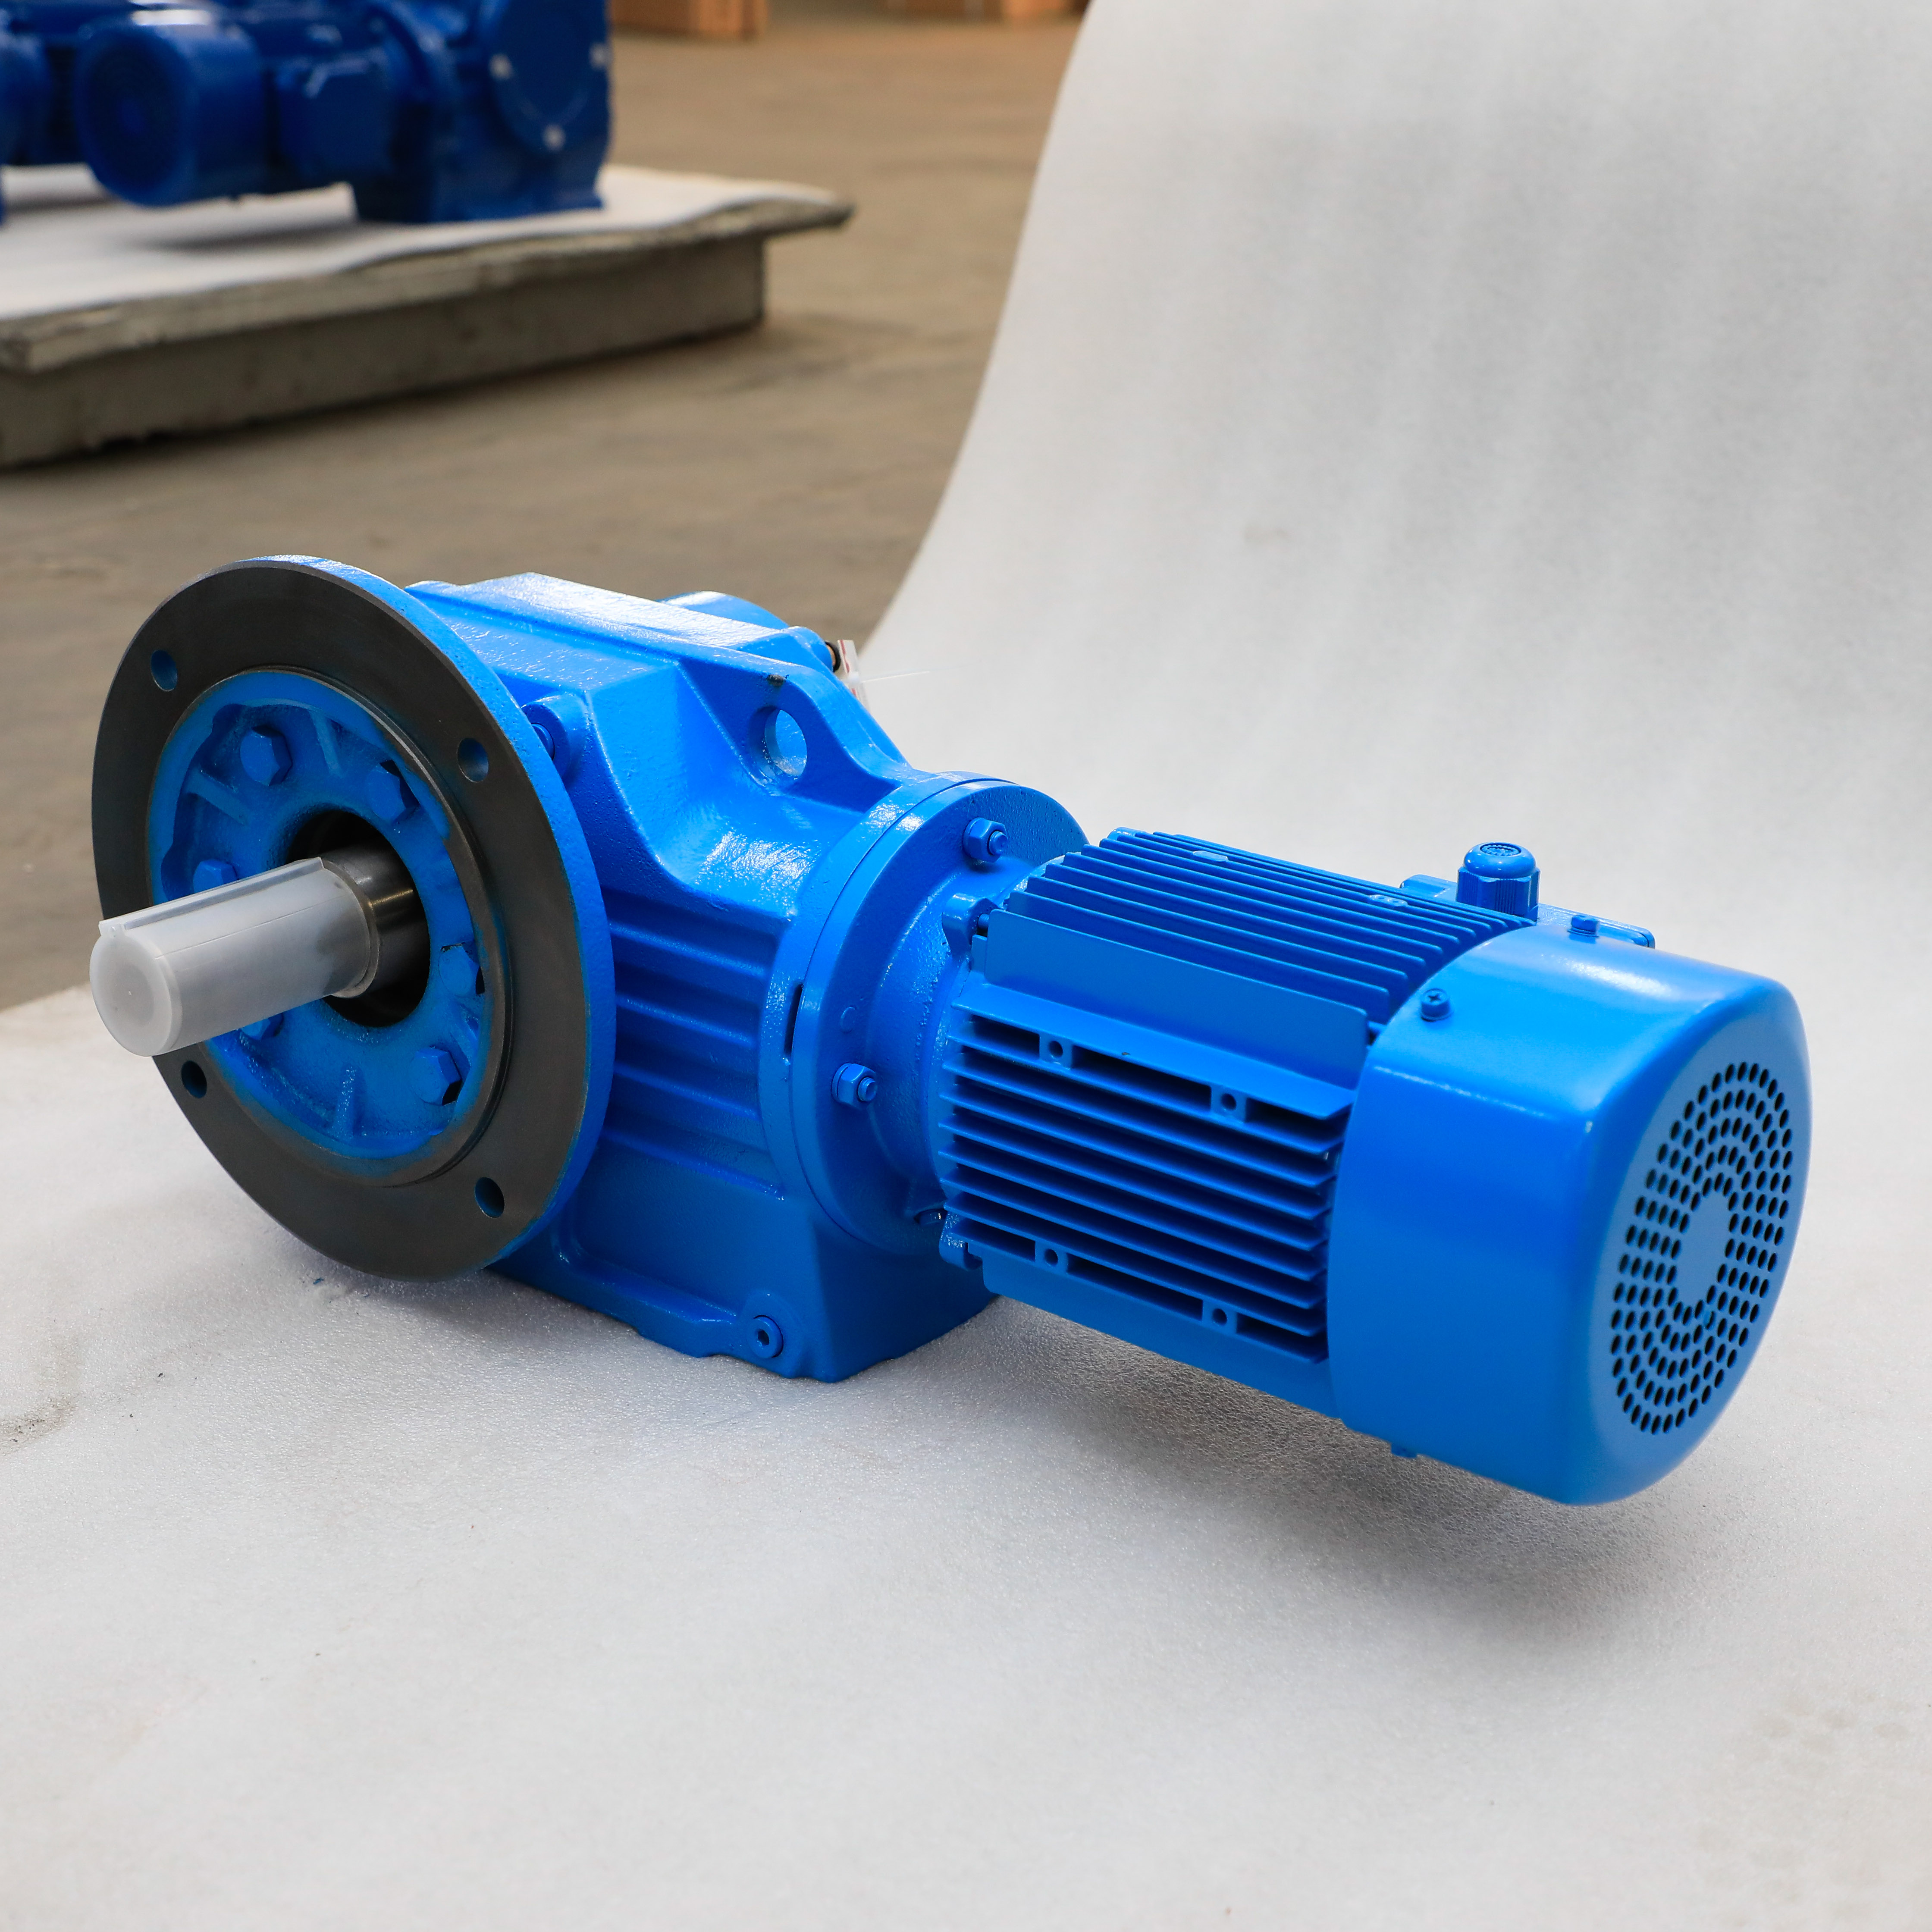
適切な準備を行うことで、致命的な機械的故障を防ぐことができます。重量のあるユニットを所定の位置に吊り上げる前に、複数の物理的制約を確認する必要があります。この取り付け前の段階を急ぐと、アライメントエラーや早期摩耗が保証されます。
設計を最終決定する前に、必ず物理的な設置面積を評価してください。技術者は将来のオイル交換や振動分析を行うために許可が必要です。標準ユニットがメンテナンス範囲を超えている場合は、危険を伴う機械フレームの改造は行わないでください。代わりに、設計戦略を方向転換してください。を指定する コンパクトな直角歯車減速機は、 多くの場合、スペースの制限をすぐに解決します。これらの特殊なユニットは、メンテナンス担当者の重要なアクセス通路を確保しながら、同一のトルク密度を実現します。
ベースプレートの加工基準については交渉の余地がありません。取り付け面は数千分の 1 インチ以内の平らでなければなりません。剛性の高い鋳鉄ハウジングを平らでない面にボルトで固定すると、ケーシングがねじれます。この内部のねじれにより、ギアのメッシュ形状が即座に破壊されます。精密水準器とダイヤルインジケーターを使用して基礎をマッピングします。凹凸が見つかった場合は、表面を平らに加工するか、精密研磨されたスチールシムを正しく使用する必要があります。
カップリングの調整には非常に忍耐が必要です。平行オフセットと角度ずれの両方を測定して修正する必要があります。
平行ずれ: シャフトが平行に走っているが中心線が一致していない場合に発生します。
角度のずれ: シャフトが平行ではなく、斜めに交わる場合に発生します。
カップリングの選択: リジッド カップリングには絶対的な完璧さが求められます。フレキシブルカップリングは多少の熱膨張を許容しますが、初期アライメント不良を言い訳にするために使用してはなりません。
動作環境によって、取り付けハードウェアの選択が決まります。腐食性雰囲気では、ステンレス鋼の留め具と特殊なエポキシコーティングが必要です。食品グレードの洗浄環境では、水の滞留を防ぐために特定の排水方向が必要です。極端な周囲温度はオイルの粘度や熱膨張に影響を与えます。レンチを 1 つ回す前に、ハードウェアの選択にこれらの環境上の現実を考慮する必要があります。
実行には、機械的なベスト プラクティスに厳密に従う必要があります。この系統的な手順に従って、駆動システムが周囲の機械と完全に統合されていることを確認します。
準備と検査: 工業用溶剤を使用して、すべての合わせ面を徹底的に洗浄します。シャフトに付いている防錆コーティングをすべて取り除きます。すべてのキー溝とキーにバリや物理的な損傷がないか確認してください。キーが過度の遊びなくぴったりとフィットしていることを確認します。
位置決めと固定: 適切なリギングを使用して、ユニットを所定の位置に慎重に下げます。カップリングやシャフトをギアボックスに強制的に取り付ける際には、決してハンマーを使用しないでください。衝撃が加わると、内部のベアリングが直ちに破壊されます。代わりに、適切な熱収縮技術または機械的プーラーを使用して、締まりばめコンポーネントを取り付けてください。校正されたトルクレンチを使用して、すべての基礎ボルトを十字パターンで締めます。
潤滑位置: 標準ユニットは密封されて出荷されます。最終的な取り付け方向に基づいて、ブリーザー、オイルサイトグラス、およびドレンプラグを調整する必要があります。ユニットを垂直に取り付ける場合は、トップギアにオイルが不足していないことを確認する必要があります。熱膨張時のオイル漏れを防ぐために、ブリーザーバルブを絶対最高点に移動します。
初期実行プロトコル: すぐに完全な運用負荷を適用しないでください。少なくとも 30 分間、無負荷テストを実行してください。ハウジングから不規則な金属音が発生していないか監視してください。赤外線温度計を使用して、ベアリングの位置に急激な温度上昇がないか確認します。ギアのバックラッシュがメーカーの期待と一致していることを確認します。振動レベルが通常の制限を超えた場合は、システムをシャットダウンして再調整してください。
経験豊富なインストーラーでも、複雑な統合中に重大なエラーを犯します。これらの一般的な落とし穴を理解することは、より良い取り付け戦略を積極的に設計するのに役立ちます。
金属は高温環境では著しく膨張します。シャフトの浮きを許容せずにギアボックスと被駆動機械の両方をしっかりとボルトで固定すると、シャフトが加熱するにつれて成長します。この熱膨張により、ベアリングが軸方向に押されます。結果として生じる拘束力により、ベアリングが急速に押しつぶされます。特に高温の周囲環境では、軸方向の熱膨張に対応できるフレキシブル カップリングを使用する必要があります。
オーバーハング荷重は、ベルト、チェーン、ギアなどの外部コンポーネントによってシャフトに加えられる半径方向の応力を表します。スプロケットやプーリーをギアボックス ハウジングから遠ざけて取り付けると、この半径方向の応力が指数関数的に増幅されます。これは、内部ベアリングをこじ開けるレバーのように機能します。外部ドライブコンポーネントは常に物理的に可能な限りハウジングの近くに取り付けてください。荷重がカタログ制限を超える場合は、シャフト先端をサポートするために外側ベアリング ブロックを取り付ける必要があります。
シャフトに取り付けられたセットアップは、回転力に対抗するためにトルク アームに依存します。これらのアームを不適切な角度で取り付けると、システムに重大な拘束力が生じます。厳密な規則として、トルク アームは、ドリブン シャフトの中心とアームのピボット ポイントを結ぶ理論上の線に対して正確に 90 度に位置する必要があります。この 90 度の形状から逸脱すると、ハウジングが中心からずれて押したり引っ張られたりして、ベアリングの急速な故障や金属疲労が発生します。
| 取り付けの落とし穴 | 機械的結果 | 予防措置 |
|---|---|---|
| シャフトへのカップリングの打ち込み | ブリネルベアリング、亀裂の入ったレース | 熱膨張 (熱) または機械式プーラーを使用する |
| ベースプレートの凹凸を無視する | ハウジングのねじれ、ギアの噛み合い不良 | ベースプレートを平らに機械加工するか、精密スチールシムを使用します |
| ブリーザーの位置が間違っている | 加圧ハウジング、吹き抜けたオイルシール | 方向に基づいてブリーザーを最も高いポートに移動します |
設置環境によって購入を決定する必要があります。物理的特徴を望ましい運用結果に一致させる必要があります。高精度サーボ アプリケーションには、バックラッシュが低く、非常に剛性の高い取り付けスタイルが求められます。逆に、頑丈なマテリアルハンドリング用途には、大きな衝撃荷重を吸収できる重い鋳鉄ベースが必要です。特定の負荷特性を直接サポートするハウジングのスタイルを選択してください。
また、標準のカタログ オプションとカスタム設計のソリューションのどちらを選択するかを決定する必要もあります。標準ユニットはコストが安く、より早く出荷されます。これらは大部分の産業用途に十分です。ただし、古い機器を交換する場合、標準の設置面積が既存の基礎と一致しない可能性があります。このような場合、カスタム加工されたインターフェースを購入することが経済的に正当であることが判明することがよくあります。これにより、機械フレーム全体を再設計したり、新しいコンクリート基礎を流し込んだりする必要がなくなります。
コラボレーションは統合による災害を防ぎます。購入を完了する前に、アプリケーション エンジニアと緊密に連携してください。機器の正確な 3D CAD モデルを提供します。正確な向きの要件、周囲温度データ、予想される衝撃荷重を共有します。彼らはこのデータをカタログの制限と相互参照して、確実な推奨事項を提供します。このプロアクティブな通信により、設置時のコストのかかる物理的干渉の問題が排除されます。
機械式ドライブの取り付けは、単なる基本的な機械的な組み立て手順ではなく、精密なエンジニアリング作業です。ボルトを締めるたび、シムを取り付けるたびに、システムの寿命に影響します。正確な位置合わせにより、内部コンポーネントを壊滅的な寄生負荷から保護します。
基礎の剛性、適切な構成の選択、およびメーカーの公差への厳密な遵守が、運用の成功に直接影響します。設置時に手順を省略すると、機械の早期故障が発生し、最終的にコストのかかる生産遅延が発生することが保証されます。
読者には、インストールを開始する前に社内のエンジニアリング サポート チームに相談することを強くお勧めします。メーカーからテクニカルサイジングガイドをダウンロードして、特定の取り付け構成を確認してください。今日適切に計画を立てることで、明日の致命的な機械的故障を防ぐことができます。
A: いいえ。多くのユニットは多用途ですが、最終的な方向を変更するには通常、重大な変更が必要です。ベントプラグを最高点に再配置し、オイル充填レベルを調整する必要があります。一部の仕様では、空運転を防ぐために内部スプラッシュガードや外部強制潤滑システムを追加するなど、内部潤滑方法の変更も必要です。
A: 実装範囲が厳しく制限されている場合は、コンパクトなユニットを指定してください。無人搬送車 (AGV) や堅固なコンベア フレームにはスペースが不足することがよくあります。ここで標準の設置面積を使用すると、危険な機械フレームの変更が必要になったり、メンテナンス技術者のアクセスが大幅に減少したりする可能性があります。コンパクトなユニットは、これらの設置面積の問題を安全に解決します。
A: シーブ、プーリー、スプロケットは常に物理的に可能な限りギアボックス ハウジングの近くに取り付けてください。これにより、内部ベアリングに対するてこの作用が軽減されます。計算されたラジアル荷重がメーカーのカタログ定格を超える場合は、延長されたシャフト先端を適切にサポートするために外部の外側ベアリングを追加することを検討する必要があります。
A: ほとんどの場合、フレキシブル カップリングが推奨されます。機械が加熱する際の避けられない熱の増加に対応します。また、標準的な動作中に発生する微小な微小な位置ずれも吸収します。この柔軟性により、ギアボックスの内部ベアリングが危険な寄生負荷から保護され、シールの寿命が延びます。


