


Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-08-16 Pochodzenie: Strona


Wybór przekładni klasy premium to dopiero pierwszy krok w projektowaniu niezawodnych systemów napędowych. Niewłaściwy montaż pozostaje główną przyczyną przedwczesnych uszkodzeń łożysk i katastrofalnych w skutkach niewspółosiowości przekładni w terenie. Dla inżynierów i kierowników ds. konserwacji ta faza integracji fizycznej decyduje o ogólnej niezawodności sprzętu. Określa, czy układ napędowy osiągnie znamionową żywotność mechaniczną, czy też spowoduje niebezpieczne, nieoczekiwane przestoje w produkcji. Nawet niewielkie ugięcie konstrukcji przekłada się bezpośrednio na ogromne naprężenia mechaniczne elementów wewnętrznych.
W tym przewodniku opisano krytyczne tolerancje techniczne, których należy ściśle przestrzegać podczas instalacji. Badamy standardowe konfiguracje montażu, rygorystyczne progi wyrównania i surowe kryteria oceny. Dowiesz się jak prawidłowo zamontować a reduktor przekładni stożkowej kątowej bez utraty gwarancji lub narażania bezpieczeństwa operacyjnego w całym zakładzie przemysłowym. Wykonanie tych kroków zapewnia najwyższą wydajność mechaniczną.
Osiowanie jest najważniejsze: nawet mikroniewspółosiowość w podstawie lub mocowaniach wału wykładniczo zwiększa wibracje i skraca żywotność przekładni.
Orientacja wpływa na smarowanie: Kąt montażu decyduje o poziomie oleju, rozmieszczeniu korka odpowietrzającego i granicach rozpraszania ciepła.
Konfiguracja dopasowana do zastosowania: wybór pomiędzy mocowaniem na łapach, kołnierzu lub na wale zależy całkowicie od ograniczeń podstawy, sztywności konstrukcyjnej i wymagań dotyczących przenoszenia obciążenia.
Istnieją kompaktowe opcje dla ciasnych przestrzeni: ograniczenia przestrzenne można często rozwiązać, wybierając kompaktową reduktor kątowy zamiast skomplikowanych, niestandardowych wsporników montażowych.
Dynamika montażu bezpośrednio wpływa na trwałość mechaniczną każdego układu napędowego. Kiedy inżynierowie przykręcają ciężką obudowę do nierównego fundamentu, powodują ugięcie konstrukcji. Metalowa obudowa fizycznie wypacza się, dopasowując się do nierównej powierzchni pod nią. To mikroskopijne wypaczenie skręca wewnętrzne wały. Łożyska przejmują wówczas nierówne obciążenia. Szybko się przegrzewają i przedwcześnie ulegają awarii. Słaba sztywność fundamentu powoduje ciągłe wibracje, które powodują rozluźnienie uszczelek i niszczenie zębów przekładni.
Pomyślna instalacja pozwala osiągnąć trzy konkretne rezultaty. Po pierwsze, zapewnia zerowe obciążenia pasożytnicze na wałach wejściowym i wyjściowym. Po drugie, utrzymuje optymalny kontakt zazębienia przekładni przy pełnym roboczym momencie obrotowym. Po trzecie, umożliwia przewidywalny i łatwy dostęp serwisowy dla techników. Mechanicy muszą dotrzeć do korków spustowych, wzierników i odpowietrzników bez demontażu sąsiednich maszyn. Trafienie w te trzy cele gwarantuje płynne i niezawodne przenoszenie mocy.
Naruszenie tolerancji montażowych stwarza poważne ryzyko mechaniczne. Wysokie obciążenia poprzeczne wyginają wały i niszczą łożyska podporowe. Nadmierne wibracje powodują nieszczelność uszczelki olejowej, powodując utratę niezbędnego smaru z obudowy. Słaby przepływ powietrza wokół miejsca montażu powoduje przeciążenie termiczne. Często spotykamy się z takimi awariami w zatłoczonych zakładach, w których instalatorzy przyspieszają proces wyrównywania. Aby chronić ciężkie maszyny przed szybkim zniszczeniem, należy przestrzegać standardowych tolerancji technicznych.
W obiektach przemysłowych stosuje się różne style montażu w zależności od ograniczeń konstrukcyjnych i wymagań aplikacji. Przed wybraniem konfiguracji dla przemysłowa skrzynia biegów kątowa . Każdy styl charakteryzuje się wyjątkowymi zaletami i odrębnymi wyzwaniami inżynieryjnymi.
Montaż na łapach pozostaje standardem branżowym w zastosowaniach wymagających dużych obciążeń. Zapewnia maksymalną sztywność i doskonałe tłumienie drgań w układach o wysokim momencie obrotowym. Jednak ocena tej konfiguracji wymaga dokładnego zwrócenia uwagi na podstawy. Potrzebujesz precyzyjnie obrobionej, idealnie płaskiej płyty bazowej. Instalatorzy często używają podkładek metalowych, aby skorygować drobne nierówności podłoża. Chociaż podkładki dystansowe działają początkowo, wprowadzają długoterminowe ryzyko osiadania. Wibracje mogą z czasem spowodować poluzowanie podkładek regulacyjnych, powodując przesunięcie się obudowy.
Mocowania kołnierzowe umożliwiają bezpośrednie połączenie silnika. Taka konstrukcja eliminuje ciężkie płyty bazowe i drastycznie upraszcza proces wyrównywania. Silnik przykręca się bezpośrednio do obudowy skrzyni biegów. Konfiguracja ta jest wyjątkowo łatwa do dostosowania podczas wstępnej konfiguracji. Jednakże opiera się to całkowicie na integralności strukturalnej współpracującego sprzętu. Jeśli rama maszyny ugina się pod dużym obciążeniem, to ugięcie przenosi się bezpośrednio na obudowę skrzyni biegów. Mocowania kołnierzowe wymagają bardzo sztywnych konstrukcji współpracujących.
Montaż na wale sprawdza się najlepiej w przypadku przenośników i zastosowań, w których powierzchnia podłogi jest na wagę złota. Skrzynia biegów nasuwa się bezpośrednio na napędzany wał maszyny. Takie podejście całkowicie eliminuje tradycyjne problemy z ustawieniem sprzęgła. Jednakże należy zastosować ramię reakcyjne, aby zapobiec obracaniu się obudowy. Dokładne ustawienie ramienia reakcyjnego jest absolutnie niezbędne. Jeśli ramię reakcyjne zostanie zamontowane pod niewłaściwym kątem, spowoduje to znaczne naprężenia zginające w obudowie i łożyskach wewnętrznych.
| Styl konfiguracji | Podstawowa zaleta | Najlepsza aplikacja Zastosowanie | Klucz Ocena Ryzyko |
|---|---|---|---|
| Mocowanie na stopie/podstawie | Maksymalna sztywność konstrukcji | Transport ciężkich materiałów | Nierówności podłoża powodują skręcenie obudowy |
| Mocowanie kołnierzowe | Upraszcza bezpośrednie ustawienie silnika | Pompy, mieszadła, napędy standardowe | Opiera się na sztywności ramy współpracującej |
| Mocowanie wału | Eliminuje sprzężenia zewnętrzne | Przenośniki, szczelne koperty | Niewłaściwy kąt ramienia reakcyjnego powoduje awarię łożyska |
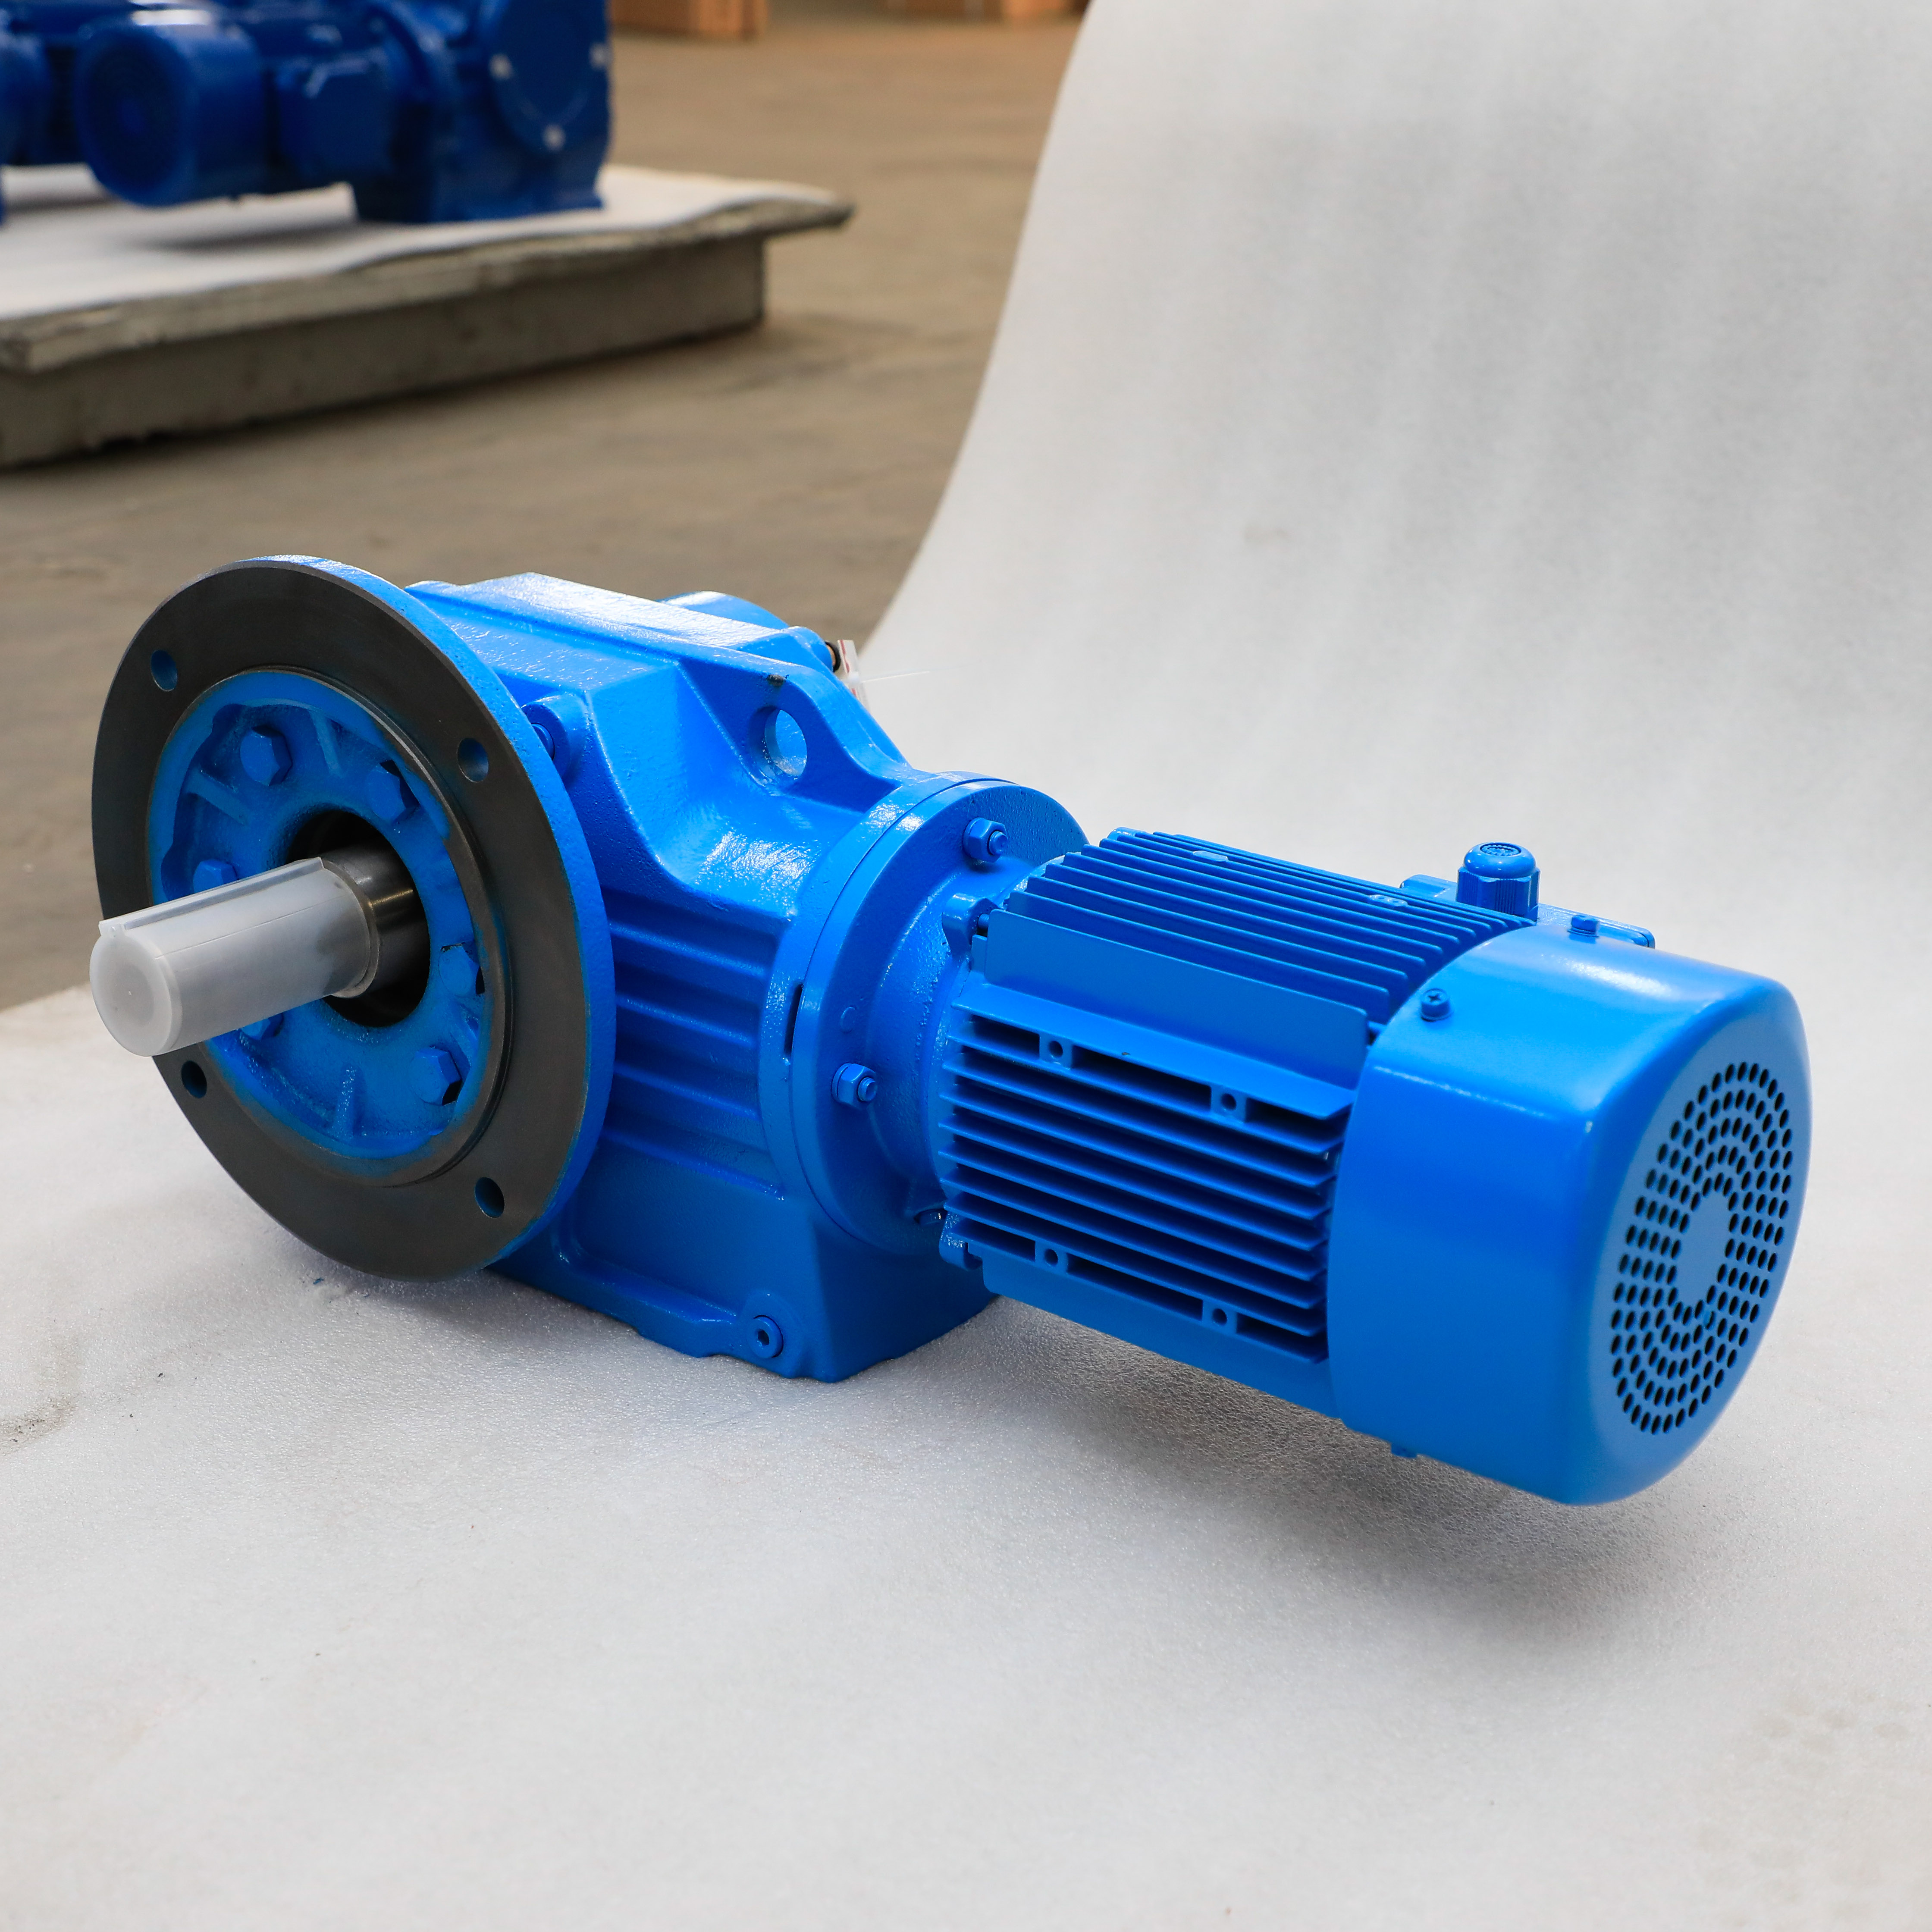
Właściwe przygotowanie zapobiega katastrofalnym awariom mechanicznym. Przed podniesieniem jakiejkolwiek ciężkiej jednostki na miejsce należy sprawdzić wiele ograniczeń fizycznych. Pośpiech w fazie przedmontażowej gwarantuje błędy w osiowaniu i przedwczesne zużycie.
Zawsze oceniaj fizyczny ślad przed sfinalizowaniem projektu. Technicy potrzebują zezwolenia na przyszłe wymiany oleju i analizę drgań. Gdy standardowe jednostki zajmują obszar konserwacji, nie należy niebezpiecznie modyfikować ramy maszyny. Zamiast tego zmień swoją strategię projektowania. Określanie kompaktowy reduktor kątowy często natychmiast rozwiązuje ograniczenia przestrzenne. Te wyspecjalizowane jednostki zapewniają identyczną gęstość momentu obrotowego, zachowując jednocześnie ważne korytarze dostępu dla personelu konserwacyjnego.
Standardy obróbki płyty podstawowej nie podlegają negocjacjom. Powierzchnia montażowa musi być płaska z dokładnością do kilku tysięcznych cala. Przykręcenie sztywnej żeliwnej obudowy do nierównej powierzchni powoduje jej przekręcenie. Ten wewnętrzny skręt natychmiast niszczy geometrię siatki przekładni. Użyj precyzyjnych poziomic i wskaźników zegarowych, aby zmapować fundament. W przypadku wykrycia nierówności należy wyrównać powierzchnię lub zastosować prawidłowo szlifowane podkładki stalowe.
Osiowanie sprzęgła wymaga ogromnej cierpliwości. Należy zmierzyć i skorygować zarówno przesunięcie równoległe, jak i niewspółosiowość kątową.
Niewspółosiowość równoległa: Występuje, gdy wały biegną równolegle, ale ich linie środkowe nie pasują do siebie.
Niewspółosiowość kątowa: Występuje, gdy wały spotykają się pod kątem, przecinając się, a nie biegnąc równolegle.
Wybór sprzęgła: Sprzęgła sztywne wymagają absolutnej perfekcji. Sprzęgła elastyczne tolerują niewielki wzrost temperatury, ale nigdy nie wolno ich używać jako usprawiedliwienia złego wstępnego ustawienia.
Środowisko operacyjne dyktuje wybór sprzętu montażowego. Atmosfera korozyjna wymaga elementów złącznych ze stali nierdzewnej i specjalistycznych powłok epoksydowych. Środowiska zmywania przeznaczone do kontaktu z żywnością wymagają określonej orientacji drenażu, aby zapobiec gromadzeniu się wody. Ekstremalne temperatury otoczenia wpływają na lepkość oleju i rozszerzalność cieplną. Przed przekręceniem jednego klucza należy wziąć pod uwagę realia środowiskowe przy wyborze sprzętu.
Wykonanie wymaga ścisłego przestrzegania najlepszych praktyk mechanicznych. Postępuj zgodnie z tą metodyczną sekwencją, aby mieć pewność, że Twój układ napędowy doskonale integruje się z otaczającymi maszynami.
Przygotowanie i kontrola: Dokładnie oczyścić wszystkie współpracujące powierzchnie za pomocą rozpuszczalników przemysłowych. Usuń z wałów wszelkie powłoki zabezpieczające przed rdzą. Sprawdź wszystkie rowki wpustowe i klucze pod kątem zadziorów lub uszkodzeń fizycznych. Sprawdź, czy klucz jest dobrze dopasowany i nie ma nadmiernego luzu.
Umiejscowienie i mocowanie: Ostrożnie opuść urządzenie na miejsce, korzystając z odpowiedniego osprzętu. Nigdy nie używaj młotka do wciskania sprzęgła lub wału na skrzynię biegów. Wstrząsy udarowe natychmiast niszczą łożyska wewnętrzne. Zamiast tego należy zastosować odpowiednie techniki termokurczliwe lub ściągacze mechaniczne, aby zainstalować elementy pasowane na wcisk. Dokręcić wszystkie śruby fundamentowe na krzyż za pomocą skalibrowanego klucza dynamometrycznego.
Umiejscowienie smarowania: Jednostki standardowe są dostarczane w szczelnych opakowaniach. Należy wyregulować odpowietrzniki, wzierniki oleju i korki spustowe w oparciu o ostateczną orientację montażu. Jeśli montujesz urządzenie pionowo, musisz upewnić się, że górne koła zębate nie są pozbawione oleju. Przesunąć zawór odpowietrzający do absolutnie najwyższego punktu, aby zapobiec wyciekom oleju podczas rozszerzalności cieplnej.
Protokół wstępnego docierania: Nigdy nie należy natychmiast stosować pełnego obciążenia produkcyjnego. Wykonaj rozruch testowy bez obciążenia przez co najmniej trzydzieści minut. Monitoruj obudowę pod kątem nieregularnych metalicznych dźwięków. Sprawdź lokalizację łożysk pod kątem nagłych skoków temperatury za pomocą termometru na podczerwień. Sprawdź, czy luz przekładni odpowiada oczekiwaniom producenta. Jeśli poziom wibracji przekracza normalne limity, wyłącz i ponownie wyreguluj system.
Nawet doświadczeni instalatorzy popełniają krytyczne błędy podczas skomplikowanych integracji. Zrozumienie tych typowych pułapek pomaga aktywnie projektować lepsze strategie montażu.
Metale znacznie rozszerzają się w środowiskach o wysokiej temperaturze. Jeśli skręcisz na sztywno zarówno skrzynię biegów, jak i napędzaną maszynę, nie pozwalając na pływanie wału, wały będą rosły w miarę nagrzewania się. Wzrost temperatury powoduje osiowy nacisk na łożyska. Powstałe siły wiązania szybko miażdżą łożyska. Należy stosować łączniki elastyczne, które wytrzymują osiową rozszerzalność cieplną, szczególnie w gorącym otoczeniu.
Obciążenie poprzeczne reprezentuje naprężenie promieniowe wywierane na wał przez komponenty zewnętrzne, takie jak paski, łańcuchy lub koła zębate. Montaż kół zębatych lub kół pasowych zbyt daleko od obudowy skrzyni biegów wykładniczo zwiększa to naprężenie promieniowe. Działa jak dźwignia naciskająca na wewnętrzne łożyska. Zawsze montuj zewnętrzne komponenty napędu tak blisko obudowy, jak to fizycznie możliwe. Jeśli obciążenie przekracza wartości podane w katalogu, należy zainstalować zewnętrzny blok łożyskowy, aby podeprzeć końcówkę wału.
Konfiguracje montowane na wale opierają się na ramionach reakcyjnych, które przeciwdziałają siłom obrotowym. Zamontowanie tych ramion pod nieprawidłowym kątem powoduje wprowadzenie do systemu znacznych sił wiążących. Zasadniczo ramię reakcyjne powinno być ustawione dokładnie pod kątem 90 stopni w stosunku do teoretycznej linii łączącej środek wału napędzanego z punktem obrotu ramienia. Odejście od tej geometrii 90 stopni powoduje wypychanie lub ciągnięcie oprawy poza środkiem, powodując szybką awarię łożyska i zmęczenie metalu.
| Pułapka przy instalacji. | Konsekwencje mechaniczne. | Działania zapobiegawcze |
|---|---|---|
| Wbijanie sprzęgieł na wały | Łożyska Brinella, popękane bieżnie | Stosować rozszerzalność cieplną (ciepło) lub ściągacze mechaniczne |
| Ignorowanie nierówności płyty bazowej | Skręcona obudowa, słaba siatka przekładni | Obrabiaj płyty podstawy na płasko lub użyj precyzyjnych podkładek stalowych |
| Nieprawidłowe umiejscowienie odpowietrznika | Obudowa pod ciśnieniem, przepalone uszczelki olejowe | Przesuń odpowietrznik do najwyższego otworu w zależności od orientacji |
Środowisko montażu powinno dyktować decyzje dotyczące zakupu. Musisz dopasować cechy fizyczne do pożądanych wyników operacyjnych. Zastosowania serwomechanizmów o wysokiej precyzji wymagają niskiego luzu i wyjątkowo sztywnego sposobu montażu. Z drugiej strony, wytrzymałe zastosowania w transporcie materiałów wymagają ciężkich żeliwnych podstaw, które są w stanie wytrzymać ogromne obciążenia udarowe. Wybierz styl obudowy, który bezpośrednio wspiera Twoją specyficzną charakterystykę obciążenia.
Musisz także wybrać pomiędzy standardowymi opcjami katalogowymi a rozwiązaniami dostosowanymi do indywidualnych potrzeb. Jednostki standardowe kosztują mniej i są wysyłane szybciej. Wystarczają do zdecydowanej większości zastosowań przemysłowych. Jednakże w przypadku wymiany przestarzałego sprzętu standardowe wymiary mogą nie odpowiadać istniejącym fundamentom. W takich przypadkach zakup interfejsu wykonanego na wymiar często okazuje się ekonomicznie uzasadniony. Oszczędza to konieczności przeprojektowywania całej ramy maszyny lub wylewania nowych fundamentów betonowych.
Współpraca zapobiega katastrofom integracyjnym. Przed sfinalizowaniem zakupu ściśle współpracuj z inżynierem aplikacji. Udostępnij im dokładne modele 3D CAD swojego sprzętu. Podziel się dokładnymi wymaganiami dotyczącymi orientacji, danymi dotyczącymi temperatury otoczenia i oczekiwanymi obciążeniami udarowymi. Porównają te dane z limitami katalogowymi, aby zapewnić niezawodne zalecenie. Ta proaktywna komunikacja eliminuje kosztowne problemy związane z zakłóceniami fizycznymi podczas instalacji.
Montaż napędu mechanicznego to precyzyjne zadanie inżynieryjne, a nie tylko podstawowy etap montażu mechanicznego. Każda dokręcona śruba i każda umieszczona podkładka mają wpływ na trwałość systemu. Precyzyjne wyrównanie chroni komponenty wewnętrzne przed niszczycielskimi obciążeniami pasożytniczymi.
Sztywność fundamentu, właściwy wybór konfiguracji i ścisłe przestrzeganie tolerancji producenta bezpośrednio decydują o powodzeniu operacyjnym. Pomijanie etapów instalacji gwarantuje przedwczesną awarię mechaniczną i kosztowne opóźnienia w produkcji.
Gorąco zachęcamy czytelników do skonsultowania się z wewnętrznymi zespołami wsparcia technicznego przed rozpoczęciem jakiejkolwiek instalacji. Pobierz techniczne przewodniki po rozmiarach od producenta, aby zweryfikować swoją konkretną konfigurację montażową. Właściwe planowanie już dziś zapobiegnie katastrofalnym awariom mechanicznym w przyszłości.
O: Nie. Chociaż wiele jednostek jest uniwersalnych, zmiana ostatecznej orientacji zwykle wymaga krytycznych modyfikacji. Należy przenieść korki odpowietrzające do najwyższego punktu i wyregulować poziom oleju. Niektóre orientacje wymagają również modyfikacji metod wewnętrznego smarowania, np. dodania wewnętrznych osłon przeciwbryzgowych lub zewnętrznych systemów wymuszonego smarowania, aby zapobiec pracy na sucho.
Odp.: Wybierz kompaktową jednostkę, jeśli przestrzeń montażowa jest poważnie ograniczona. W pojazdach automatycznie kierowanych (AGV) i ciasnych ramach przenośników często brakuje miejsca. Użycie tutaj standardowych wymiarów wymagałoby niebezpiecznych modyfikacji ramy maszyny lub poważnie ograniczyłoby dostęp dla techników zajmujących się konserwacją. Jednostki kompaktowe bezpiecznie rozwiązują te problemy związane z zajmowaną powierzchnią.
Odp.: Zawsze montuj koła pasowe, koła pasowe i koła zębate jak najbliżej obudowy skrzyni biegów, jak to fizycznie możliwe. Zmniejsza to wpływ dźwigni na łożyska wewnętrzne. Jeśli obliczone obciążenie promieniowe przekracza wartości katalogowe producenta, należy rozważyć dodanie zewnętrznych łożysk zewnętrznych, aby prawidłowo podeprzeć wysuniętą końcówkę wału.
Odp.: Prawie zawsze zalecane są sprzęgła elastyczne. Absorbują nieunikniony wzrost temperatury w miarę nagrzewania się maszyn. Pochłaniają również mikroskopijne mikroniewspółosiowości, które pojawiają się podczas standardowej pracy. Ta elastyczność chroni wewnętrzne łożyska skrzyni biegów przed niebezpiecznymi obciążeniami pasożytniczymi i wydłuża żywotność uszczelek.


