


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-16 Origen: Sitio


La elección de un reductor premium representa sólo el primer paso en el diseño de sistemas de accionamiento fiables. El montaje inadecuado sigue siendo la principal causa de falla prematura de los rodamientos y desalineación catastrófica de los engranajes en el campo. Para los ingenieros y gerentes de mantenimiento, esta fase de integración física dicta la confiabilidad general del equipo. Determina si un sistema de transmisión alcanza su vida útil mecánica nominal o introduce tiempos de inactividad de producción peligrosos e inesperados. Incluso una deflexión estructural menor se traduce directamente en una inmensa tensión mecánica en los componentes internos.
Esta guía cubre las tolerancias de ingeniería críticas que debe seguir estrictamente durante la instalación. Exploramos configuraciones de montaje estándar, umbrales de alineación rigurosos y criterios de evaluación estrictos. Aprenderá cómo montar correctamente un Reductor de engranajes cónicos en ángulo recto sin anular las garantías ni comprometer la seguridad operativa en sus instalaciones industriales. Seguir estos pasos garantiza la máxima eficiencia mecánica.
La alineación es primordial: incluso las microdesalineaciones en los soportes de la base o del eje aumentarán exponencialmente la vibración y reducirán la vida útil de los engranajes.
La orientación afecta la lubricación: el ángulo de montaje dicta los niveles de aceite, la ubicación del tapón de ventilación y los límites de disipación térmica.
La configuración coincide con la aplicación: la elección entre soportes de pie, brida o eje depende completamente de las limitaciones del espacio, la rigidez estructural y los requisitos de transmisión de carga.
Existen opciones compactas para espacios reducidos: las limitaciones de espacio a menudo se pueden resolver especificando un reductor de engranajes de ángulo recto compacto en lugar de diseñar soportes de montaje personalizados complejos.
La dinámica de montaje influye directamente en la longevidad mecánica de cualquier sistema de transmisión. Cuando los ingenieros atornillan una carcasa pesada a una base irregular, crean una deflexión estructural. La carcasa de metal se deforma físicamente para coincidir con la superficie irregular debajo de ella. Esta deformación microscópica tuerce los ejes internos. Entonces los rodamientos absorben cargas desiguales. Se sobrecalientan rápidamente y fallan prematuramente. La mala rigidez de la base provoca vibraciones continuas, que sueltan los sellos y destruyen los dientes de los engranajes.
Una instalación exitosa logra tres resultados específicos. En primer lugar, garantiza cero cargas parásitas en los ejes de entrada y salida. En segundo lugar, mantiene un contacto óptimo con la malla de engranajes bajo un par operativo total. En tercer lugar, permite a sus técnicos un acceso de mantenimiento fácil y predecible. Los mecánicos deben alcanzar los tapones de drenaje, las mirillas y los respiraderos sin desmontar la maquinaria adyacente. Alcanzar estos tres objetivos garantiza una transmisión de potencia suave y confiable.
Comprometer las tolerancias de instalación introduce graves riesgos mecánicos. Las cargas elevadas en voladizo doblan los ejes y destruyen los cojinetes de soporte. La vibración excesiva provoca fugas en el sello de aceite, drenando la lubricación vital de la carcasa. Un flujo de aire deficiente alrededor del lugar de montaje provoca una sobrecarga térmica. Con frecuencia vemos estas fallas en entornos de plantas abarrotados donde los instaladores apresuran el proceso de alineación. Debe cumplir con las tolerancias de ingeniería estándar para proteger su maquinaria pesada del rápido deterioro.
Las instalaciones industriales utilizan varios estilos de montaje según los límites estructurales y las demandas de la aplicación. Debe evaluar el entorno mecánico específico antes de seleccionar una configuración para un Caja de cambios industrial de ángulo recto . Cada estilo presenta ventajas únicas y distintos desafíos de ingeniería.
El montaje con patas sigue siendo el estándar de la industria para aplicaciones de servicio pesado. Proporciona máxima rigidez y excelente amortiguación de vibraciones para sistemas de alto par. Sin embargo, evaluar esta configuración requiere una atención estricta a los cimientos. Necesita una placa base perfectamente plana y mecanizada con precisión. Los instaladores suelen utilizar cuñas metálicas para corregir desniveles menores de la base. Si bien el calce funciona inicialmente, introduce riesgos de asentamiento a largo plazo. La vibración puede hacer que las cuñas se aflojen con el tiempo, lo que hace que la carcasa se desalinee.
Los soportes de brida permiten el acoplamiento directo del motor. Este diseño elimina placas base pesadas y simplifica drásticamente el proceso de alineación. El motor se atornilla directamente a la carcasa de la caja de cambios. Esta configuración es excepcionalmente fácil de alinear durante la configuración inicial. Sin embargo, depende completamente de la integridad estructural del equipo de acoplamiento. Si el bastidor de la máquina se flexiona bajo cargas pesadas, esa flexión se transfiere directamente a la carcasa de la caja de cambios. Los soportes de brida requieren estructuras de acoplamiento muy rígidas.
El montaje en eje funciona mejor para transportadores y aplicaciones donde el espacio sigue siendo escaso. La caja de cambios se desliza directamente sobre el eje de la máquina accionada. Este enfoque elimina por completo los problemas tradicionales de alineación del acoplamiento. Sin embargo, debe utilizar un brazo de torsión para evitar que la carcasa gire. El posicionamiento preciso del brazo de torsión es absolutamente vital. Si instala el brazo de torsión en el ángulo incorrecto, introducirá una tensión de flexión severa en la carcasa y los cojinetes internos.
| Estilo de configuración | Ventaja principal | Mejor aplicación Uso | Riesgo de evaluación clave |
|---|---|---|---|
| Montaje de pie/base | Máxima rigidez estructural | Manipulación de materiales pesados | Las irregularidades de los cimientos provocan que la caja se tuerza |
| Montaje de brida | Simplifica la alineación directa del motor. | Bombas, mezcladores, accionamientos estándar. | Depende de la rigidez del marco correspondiente |
| Montaje del eje | Elimina acoplamientos externos | Transportadores, sobres ajustados | Un ángulo inadecuado del brazo de torsión provoca fallas en los rodamientos |
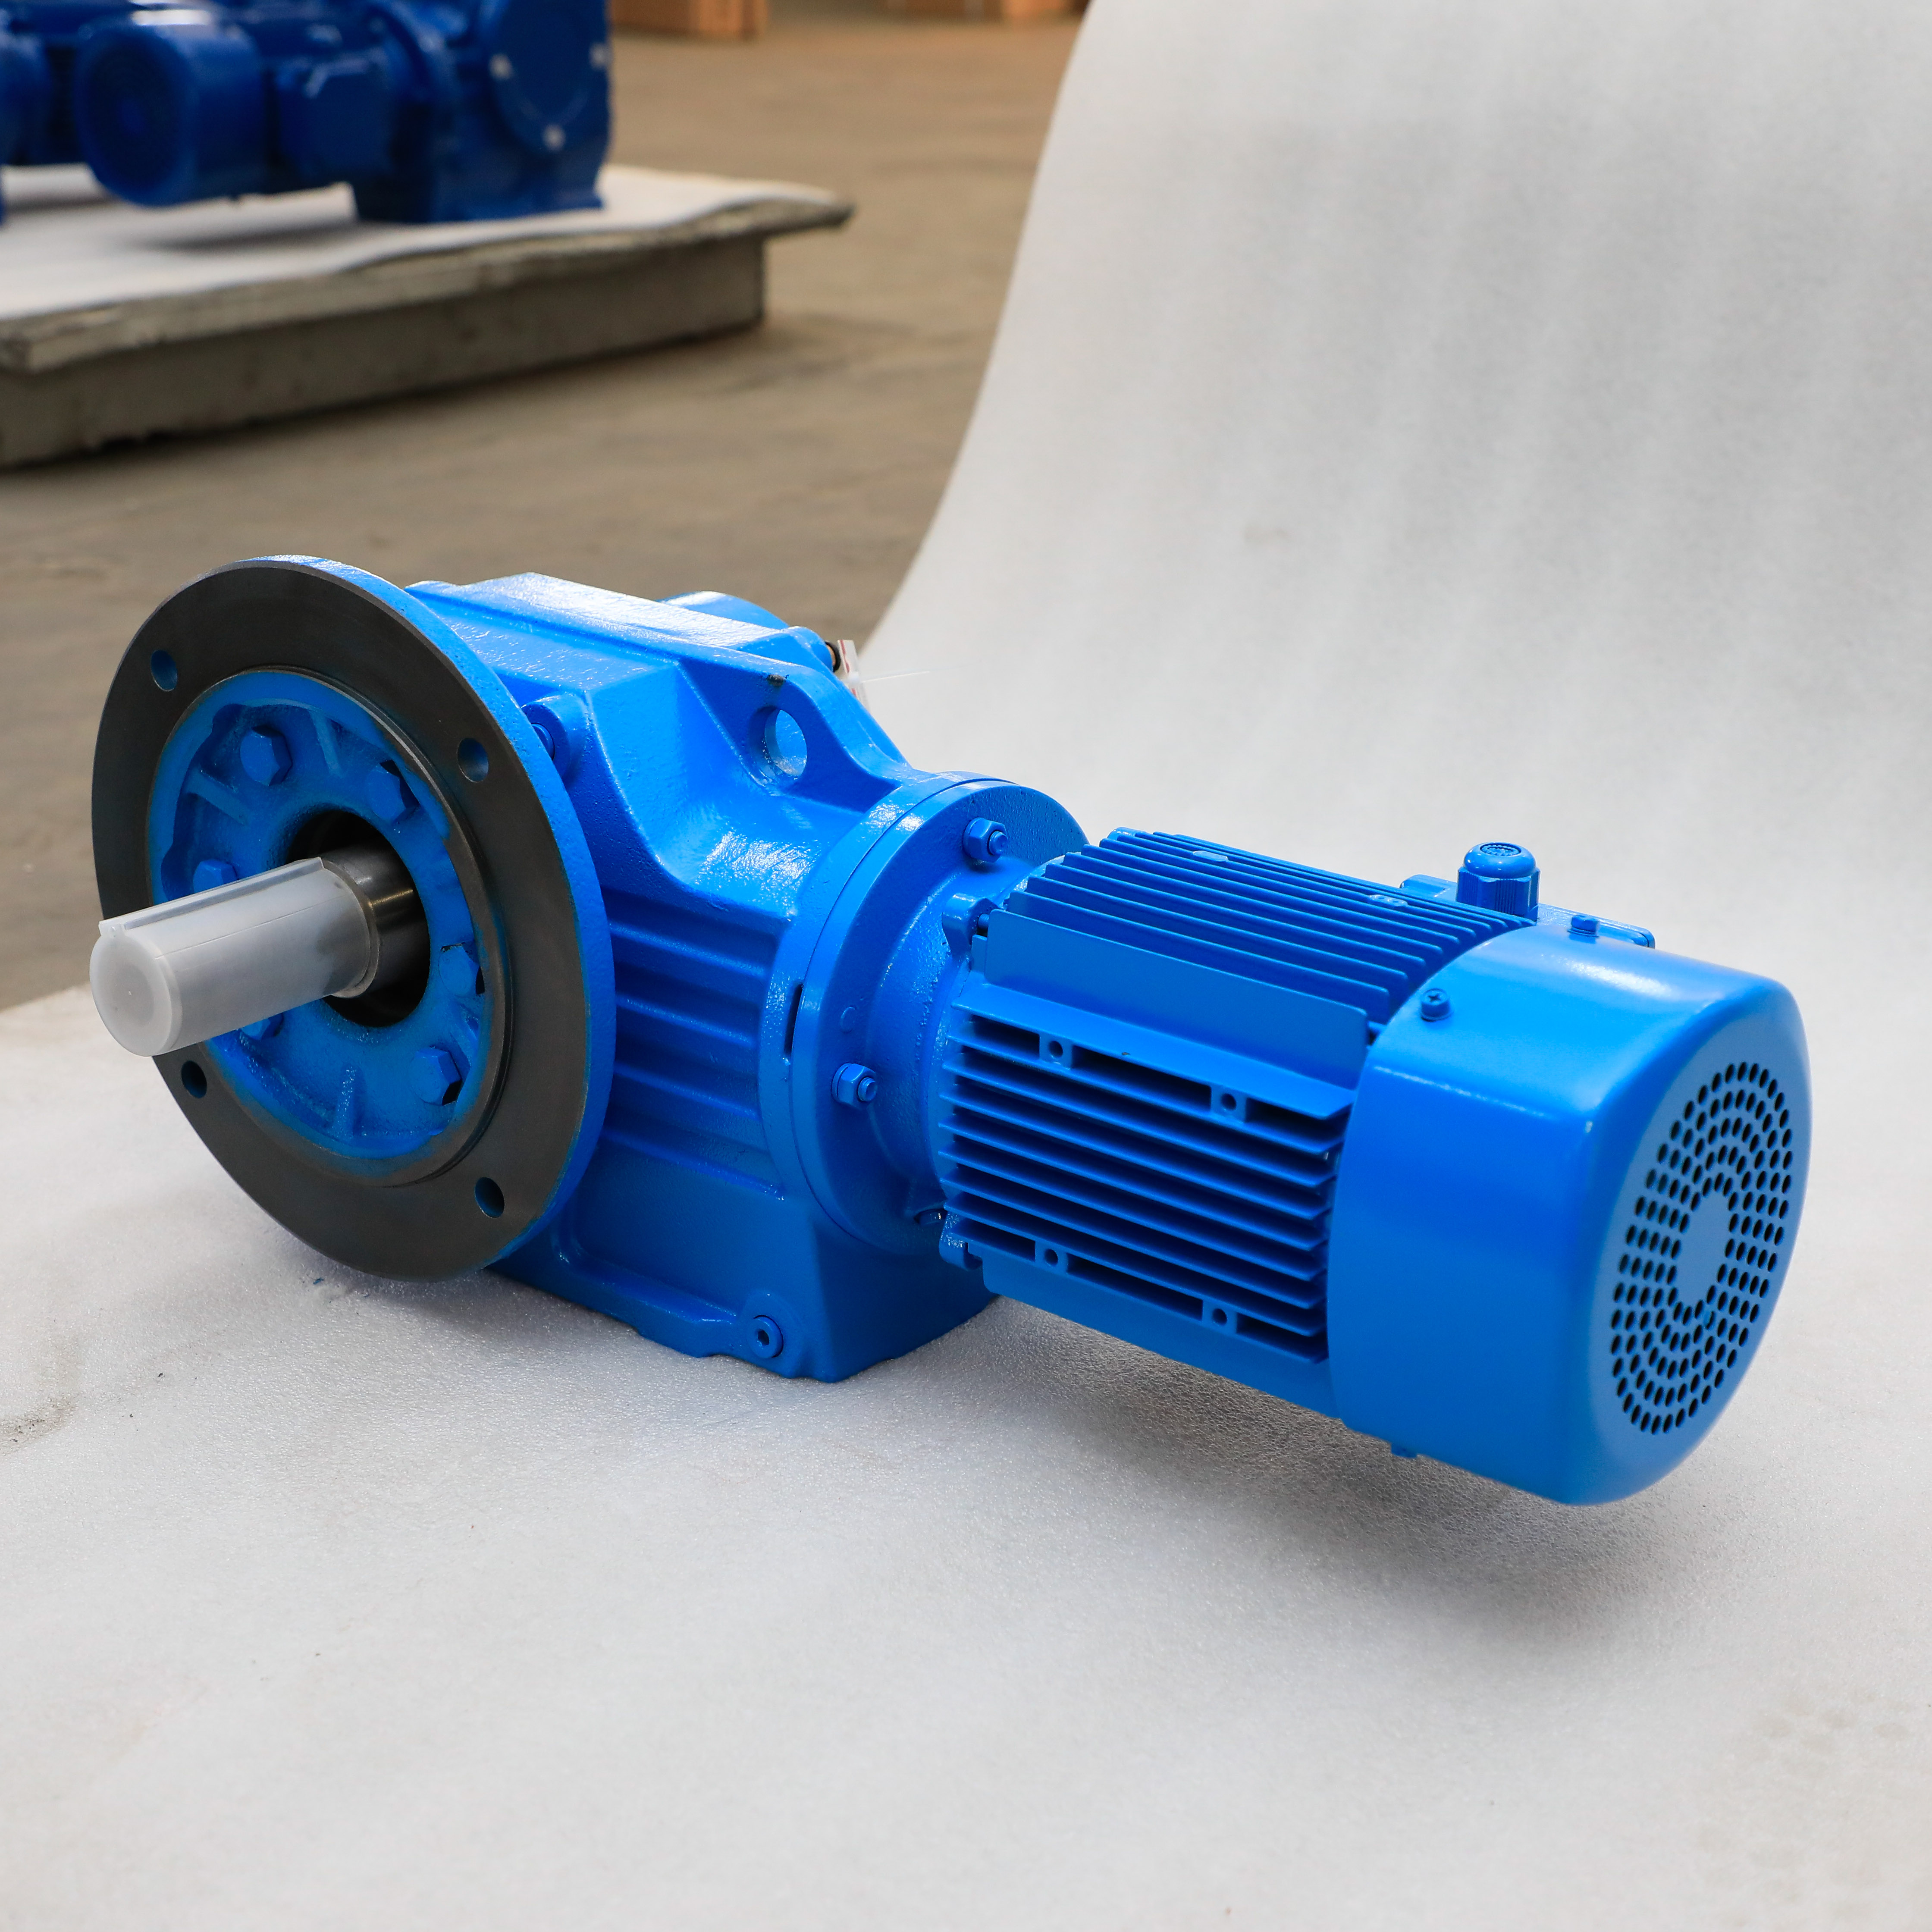
Una preparación adecuada previene fallas mecánicas catastróficas. Antes de izar cualquier unidad pesada a su posición, debe verificar múltiples restricciones físicas. Apurar esta fase de preinstalación garantiza errores de alineación y desgaste prematuro.
Evalúe siempre la huella física antes de finalizar un diseño. Los técnicos necesitan autorización para realizar futuros cambios de aceite y análisis de vibraciones. Cuando las unidades estándar abarrotan el espacio de mantenimiento, no modifique el bastidor de la máquina de forma peligrosa. En su lugar, cambie su estrategia de diseño. Especificar un El reductor de engranajes de ángulo recto compacto a menudo resuelve las limitaciones de espacio de inmediato. Estas unidades especializadas ofrecen una densidad de torsión idéntica y al mismo tiempo preservan corredores de acceso vitales para su personal de mantenimiento.
Los estándares de mecanizado de placas base no son negociables. La superficie de montaje debe ser plana dentro de unas pocas milésimas de pulgada. Atornillar una carcasa rígida de hierro fundido sobre una superficie irregular tuerce la carcasa. Este giro interno destruye instantáneamente la geometría de la malla de engranajes. Utilice niveles de precisión e indicadores de cuadrante para mapear los cimientos. Si detecta irregularidades, debe mecanizar la superficie para que quede plana o utilizar correctamente cuñas de acero rectificadas con precisión.
La alineación del acoplamiento requiere extrema paciencia. Debe medir y corregir tanto el desplazamiento paralelo como la desalineación angular.
Desalineación paralela: ocurre cuando los ejes corren paralelos pero sus líneas centrales no coinciden.
Desalineación angular: ocurre cuando los ejes se encuentran en ángulo, intersecándose en lugar de correr paralelos.
Elección de acoplamiento: Los acoplamientos rígidos exigen perfección absoluta. Los acoplamientos flexibles toleran un crecimiento térmico menor, pero nunca debe usarlos como excusa para una mala alineación inicial.
El entorno operativo dicta sus opciones de hardware de montaje. Las atmósferas corrosivas requieren sujetadores de acero inoxidable y recubrimientos epóxicos especializados. Los entornos de lavado aptos para alimentos exigen orientaciones de drenaje específicas para evitar la acumulación de agua. Las temperaturas ambiente extremas afectan la viscosidad del aceite y la expansión térmica. Debe tener en cuenta estas realidades ambientales en su selección de hardware antes de girar una sola llave.
La ejecución requiere un estricto cumplimiento de las mejores prácticas mecánicas. Siga esta secuencia metódica para garantizar que su sistema de transmisión se integre perfectamente con la maquinaria circundante.
Preparación e inspección: Limpie minuciosamente todas las superficies de contacto utilizando solventes industriales. Retire cualquier recubrimiento preventivo de óxido de los ejes. Revise todos los chaveteros y chaveteros en busca de rebabas o daños físicos. Verificar que la llave encaje perfectamente sin juego excesivo.
Posicionamiento y fijación: Baje la unidad con cuidado a su posición utilizando el aparejo adecuado. Nunca use un martillo para forzar un acoplamiento o eje en una caja de cambios. Los impactos destruyen inmediatamente los cojinetes internos. En su lugar, utilice técnicas adecuadas de termocontracción o extractores mecánicos para instalar componentes con ajuste de interferencia. Apriete todos los pernos de la base usando una llave dinamométrica calibrada en un patrón entrecruzado.
Posicionamiento de la lubricación: Las unidades estándar se envían selladas. Debe ajustar los respiraderos, las mirillas de aceite y los tapones de drenaje según la orientación final de montaje. Si monta la unidad verticalmente, debe asegurarse de que los engranajes superiores no se queden sin aceite. Vuelva a colocar la válvula de ventilación en el punto más alto absoluto para evitar fugas de aceite durante la expansión térmica.
Protocolo de ejecución inicial: nunca aplique cargas de producción completas de inmediato. Ejecute una prueba sin carga durante al menos treinta minutos. Vigile la carcasa para detectar ruidos metálicos irregulares. Verifique las ubicaciones de los rodamientos para detectar picos repentinos de temperatura utilizando un termómetro infrarrojo. Verifique que el juego del engranaje coincida con las expectativas del fabricante. Si los niveles de vibración exceden los límites normales, apague y realinee el sistema.
Incluso los instaladores experimentados cometen errores críticos durante integraciones complejas. Comprender estos errores comunes le ayudará a diseñar de forma proactiva mejores estrategias de montaje.
Los metales se expanden significativamente en ambientes de alta temperatura. Si atornilla rígidamente tanto la caja de cambios como la máquina accionada sin permitir la flotación del eje, los ejes crecerán a medida que se calientan. Este crecimiento térmico empuja axialmente contra los cojinetes. Las fuerzas de unión resultantes aplastan rápidamente los cojinetes. Debe utilizar acoplamientos flexibles que se adapten a la expansión térmica axial, especialmente en ambientes cálidos.
La carga sobresaliente representa la tensión radial aplicada a un eje por componentes externos como correas, cadenas o engranajes. Montar piñones o poleas demasiado lejos de la carcasa de la caja de cambios amplifica exponencialmente esta tensión radial. Actúa como una palanca que hace palanca contra los cojinetes internos. Monte siempre los componentes de la unidad externa lo más cerca posible físicamente de la carcasa. Si su carga excede los límites del catálogo, debe instalar un bloque de cojinete externo para soportar la punta del eje.
Las configuraciones montadas en eje dependen de brazos de torsión para contrarrestar las fuerzas de rotación. La instalación de estos brazos en ángulos incorrectos introduce fuertes fuerzas de atascamiento en el sistema. Como regla estricta, el brazo de torsión debe ubicarse exactamente a 90 grados con respecto a una línea teórica que conecta el centro del eje impulsado con el punto de pivote del brazo. Desviarse de esta geometría de 90 grados empuja o descentra la carcasa, lo que provoca una rápida falla del rodamiento y fatiga del metal.
| Error de instalación | Consecuencia mecánica | Acción preventiva |
|---|---|---|
| Martillar acoplamientos en ejes | Cojinetes Brinelled, pistas agrietadas | Utilice expansión térmica (calor) o extractores mecánicos. |
| Ignorar los desniveles de la placa base | Carcasa torcida, engranaje deficiente | Mecanice las placas base planas o use cuñas de acero de precisión |
| Colocación incorrecta del respirador | Carcasa presurizada, sellos de aceite soplados | Mueva el respiradero al puerto más alto según la orientación. |
Su entorno de montaje debe dictar sus decisiones de compra. Debe hacer coincidir las características físicas con los resultados operativos deseados. Las aplicaciones de servo de alta precisión exigen un juego reducido y estilos de montaje extremadamente rígidos. Por el contrario, las aplicaciones de manipulación de materiales resistentes requieren bases pesadas de hierro fundido capaces de absorber cargas de impacto masivas. Seleccione un estilo de vivienda que respalde directamente sus características de carga específicas.
También debe decidir entre opciones de catálogo estándar y soluciones de ingeniería personalizadas. Las unidades estándar cuestan menos y se envían más rápido. Son suficientes para la gran mayoría de aplicaciones industriales. Sin embargo, al reemplazar equipos obsoletos, es posible que las superficies estándar no coincidan con los cimientos existentes. En estos casos, la compra de una interfaz mecanizada a medida suele resultar económicamente justificada. Le evita tener que rediseñar todo el bastidor de la máquina o verter nuevos cimientos de hormigón.
La colaboración previene desastres de integración. Trabaje en estrecha colaboración con un ingeniero de aplicaciones antes de finalizar su compra. Bríndeles modelos CAD 3D precisos de su equipo. Comparta sus requisitos de orientación exactos, datos de temperatura ambiente y cargas de impacto esperadas. Compararán estos datos con los límites del catálogo para proporcionar una recomendación a prueba de fallos. Esta comunicación proactiva elimina costosos problemas de interferencia física durante la instalación.
El montaje de un accionamiento mecánico es una tarea de ingeniería de precisión, no sólo un paso básico de montaje mecánico. Cada perno que aprieta y cada cuña que coloca afecta la longevidad del sistema. La alineación de precisión protege sus componentes internos de cargas parásitas devastadoras.
La rigidez de los cimientos, las opciones de configuración adecuadas y el estricto cumplimiento de las tolerancias del fabricante dictan directamente su éxito operativo. Saltarse pasos durante la instalación garantiza fallas mecánicas prematuras y costosos retrasos en la producción en el futuro.
Recomendamos encarecidamente a los lectores que consulten con los equipos internos de soporte de ingeniería antes de comenzar cualquier instalación. Descargue guías técnicas de dimensionamiento del fabricante para verificar su configuración de montaje específica. Una planificación adecuada hoy evita averías mecánicas catastróficas mañana.
R: No. Si bien muchas unidades son versátiles, cambiar la orientación final generalmente requiere modificaciones críticas. Debe reubicar los tapones de ventilación al punto más alto y ajustar los niveles de llenado de aceite. Algunas orientaciones también exigen modificar los métodos de lubricación interna, como agregar protectores contra salpicaduras internos o sistemas externos de lubricación forzada para evitar el funcionamiento en seco.
R: Especifique una unidad compacta cuando su espacio de montaje esté muy restringido. Los vehículos de guiado automático (AGV) y los estrechos bastidores de los transportadores a menudo carecen de espacio. El uso de espacios estándar aquí requeriría modificaciones peligrosas en el bastidor de la máquina o reduciría gravemente el acceso de los técnicos de mantenimiento. Las unidades compactas resuelven estos problemas de huella de forma segura.
R: Monte siempre las poleas, las poleas y los piñones lo más cerca posible físicamente de la carcasa de la caja de cambios. Esto reduce el apalancamiento contra los cojinetes internos. Si su carga radial calculada excede las clasificaciones del catálogo del fabricante, debe considerar agregar cojinetes externos externos para soportar adecuadamente la punta del eje extendido.
R: Casi siempre se recomiendan acoplamientos flexibles. Se adaptan al inevitable crecimiento térmico a medida que la maquinaria se calienta. También absorben microdesalineaciones microscópicas que se producen durante el funcionamiento estándar. Esta flexibilidad protege los rodamientos internos de la caja de cambios de cargas parásitas peligrosas y prolonga la vida útil de los sellos.


