


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-16 Origine : Site


Le choix d'un réducteur haut de gamme ne représente que la première étape vers la conception de systèmes d'entraînement fiables. Un montage incorrect reste la principale cause de défaillance prématurée des roulements et de désalignement catastrophique des engrenages sur le terrain. Pour les ingénieurs et les responsables de maintenance, cette phase d’intégration physique conditionne la fiabilité globale des équipements. Il détermine si un système d'entraînement atteint sa durée de vie mécanique nominale ou introduit des temps d'arrêt de production dangereux et inattendus. Même une déflexion structurelle mineure se traduit directement par d’immenses contraintes mécaniques sur les composants internes.
Ce guide couvre les tolérances techniques critiques que vous devez strictement suivre lors de l'installation. Nous explorons les configurations de montage standard, les seuils d'alignement rigoureux et les critères d'évaluation stricts. Vous apprendrez à monter correctement un réducteur à engrenages coniques à angle droit sans annuler les garanties ni compromettre la sécurité opérationnelle dans votre installation industrielle. Le respect de ces étapes garantit une efficacité mécanique maximale.
L'alignement est primordial : même les micro-désalignements dans les supports de base ou d'arbre augmenteront de façon exponentielle les vibrations et réduiront la durée de vie des engrenages.
L'orientation a un impact sur la lubrification : l'angle de montage dicte les niveaux d'huile, l'emplacement des bouchons d'aération et les limites de dissipation thermique.
La configuration correspond à l'application : le choix entre des supports à pied, à bride ou sur arbre dépend entièrement des contraintes d'encombrement, de la rigidité structurelle et des exigences de transmission de charge.
Des options compactes existent pour les enveloppes restreintes : les limitations d'espace peuvent souvent être résolues en spécifiant un réducteur à angle droit compact plutôt qu'en concevant des supports de montage personnalisés complexes.
La dynamique de montage influence directement la longévité mécanique de tout système d’entraînement. Lorsque les ingénieurs boulonnent un boîtier lourd sur une fondation inégale, ils créent une déflexion structurelle. Le boîtier métallique se déforme physiquement pour s'adapter à la surface inégale située en dessous. Cette déformation microscopique tord les arbres internes. Les roulements absorbent alors les charges inégales. Ils surchauffent rapidement et tombent en panne prématurément. Une mauvaise rigidité des fondations provoque des vibrations continues, qui détachent les joints et détruisent les dents des engrenages.
Une installation réussie produit trois résultats spécifiques. Premièrement, il garantit l’absence de charges parasites sur les arbres d’entrée et de sortie. Deuxièmement, il maintient un contact optimal entre les engrenages sous un couple opérationnel complet. Troisièmement, il permet à vos techniciens un accès de maintenance prévisible et facile. Les mécaniciens doivent atteindre les bouchons de vidange, les voyants et les reniflards sans démonter les machines adjacentes. Atteindre ces trois objectifs garantit une transmission de puissance fluide et fiable.
Tout compromis sur les tolérances d’installation introduit de graves risques mécaniques. Les charges radiales élevées plient les arbres et détruisent les roulements de support. Des vibrations excessives provoquent une fuite du joint d’huile, drainant la lubrification vitale du boîtier. Une mauvaise circulation de l'air autour du lieu de montage déclenche une surcharge thermique. Nous constatons fréquemment ces défaillances dans des environnements d'usine surpeuplés où les installateurs précipitent le processus d'alignement. Vous devez respecter les tolérances d’ingénierie standard pour protéger vos machines lourdes d’une détérioration rapide.
Les installations industrielles utilisent différents styles de montage en fonction des limites structurelles et des exigences des applications. Vous devez évaluer l'environnement mécanique spécifique avant de sélectionner une configuration pour un boîte de vitesses industrielle à angle droit . Chaque style présente des avantages uniques et des défis d'ingénierie distincts.
Le montage sur pied reste la norme industrielle pour les applications lourdes. Il offre une rigidité maximale et un excellent amortissement des vibrations pour les systèmes à couple élevé. Cependant, l’évaluation de cette configuration nécessite une attention particulière aux fondations. Vous avez besoin d’une plaque de base usinée avec précision et parfaitement plate. Les installateurs utilisent fréquemment des cales métalliques pour corriger les irrégularités mineures de la base. Même si le calage fonctionne au début, il introduit des risques de tassement à long terme. Les vibrations peuvent faire vibrer les cales au fil du temps, provoquant un désalignement du boîtier.
Les supports à bride permettent un couplage direct du moteur. Cette conception élimine les plaques de base lourdes et simplifie considérablement le processus d'alignement. Le moteur se boulonne directement dans le carter de la boîte de vitesses. Cette configuration est exceptionnellement facile à aligner lors de la configuration initiale. Cependant, cela dépend entièrement de l’intégrité structurelle de l’équipement d’accouplement. Si le châssis de la machine fléchit sous de lourdes charges, cette flexion se transfère directement dans le carter de la boîte de vitesses. Les supports à bride nécessitent des structures d'accouplement très rigides.
Le montage sur arbre fonctionne mieux pour les convoyeurs et les applications où l'espace au sol reste limité. La boîte de vitesses glisse directement sur l'arbre entraîné de la machine. Cette approche élimine complètement les problèmes traditionnels d’alignement des couplages. Cependant, vous devez utiliser un bras de torsion pour empêcher le boîtier de tourner. Un positionnement précis du bras de couple est absolument vital. Si vous installez le bras de couple dans le mauvais angle, vous introduirez de fortes contraintes de flexion dans le boîtier et les roulements internes.
| Style de configuration | Avantage principal | Meilleure application Utilisation | Clé Risque d'évaluation |
|---|---|---|---|
| Montage sur pied/base | Rigidité structurelle maximale | Manutention de matériaux lourds | Les inégalités des fondations provoquent une torsion du boîtier |
| Montage sur bride | Simplifie l'alignement direct du moteur | Pompes, mélangeurs, entraînements standards | S'appuie sur la rigidité du cadre d'accouplement |
| Montage sur arbre | Élimine les couplages externes | Convoyeurs, enveloppes étanches | Un angle incorrect du bras de couple entraîne une défaillance du roulement |
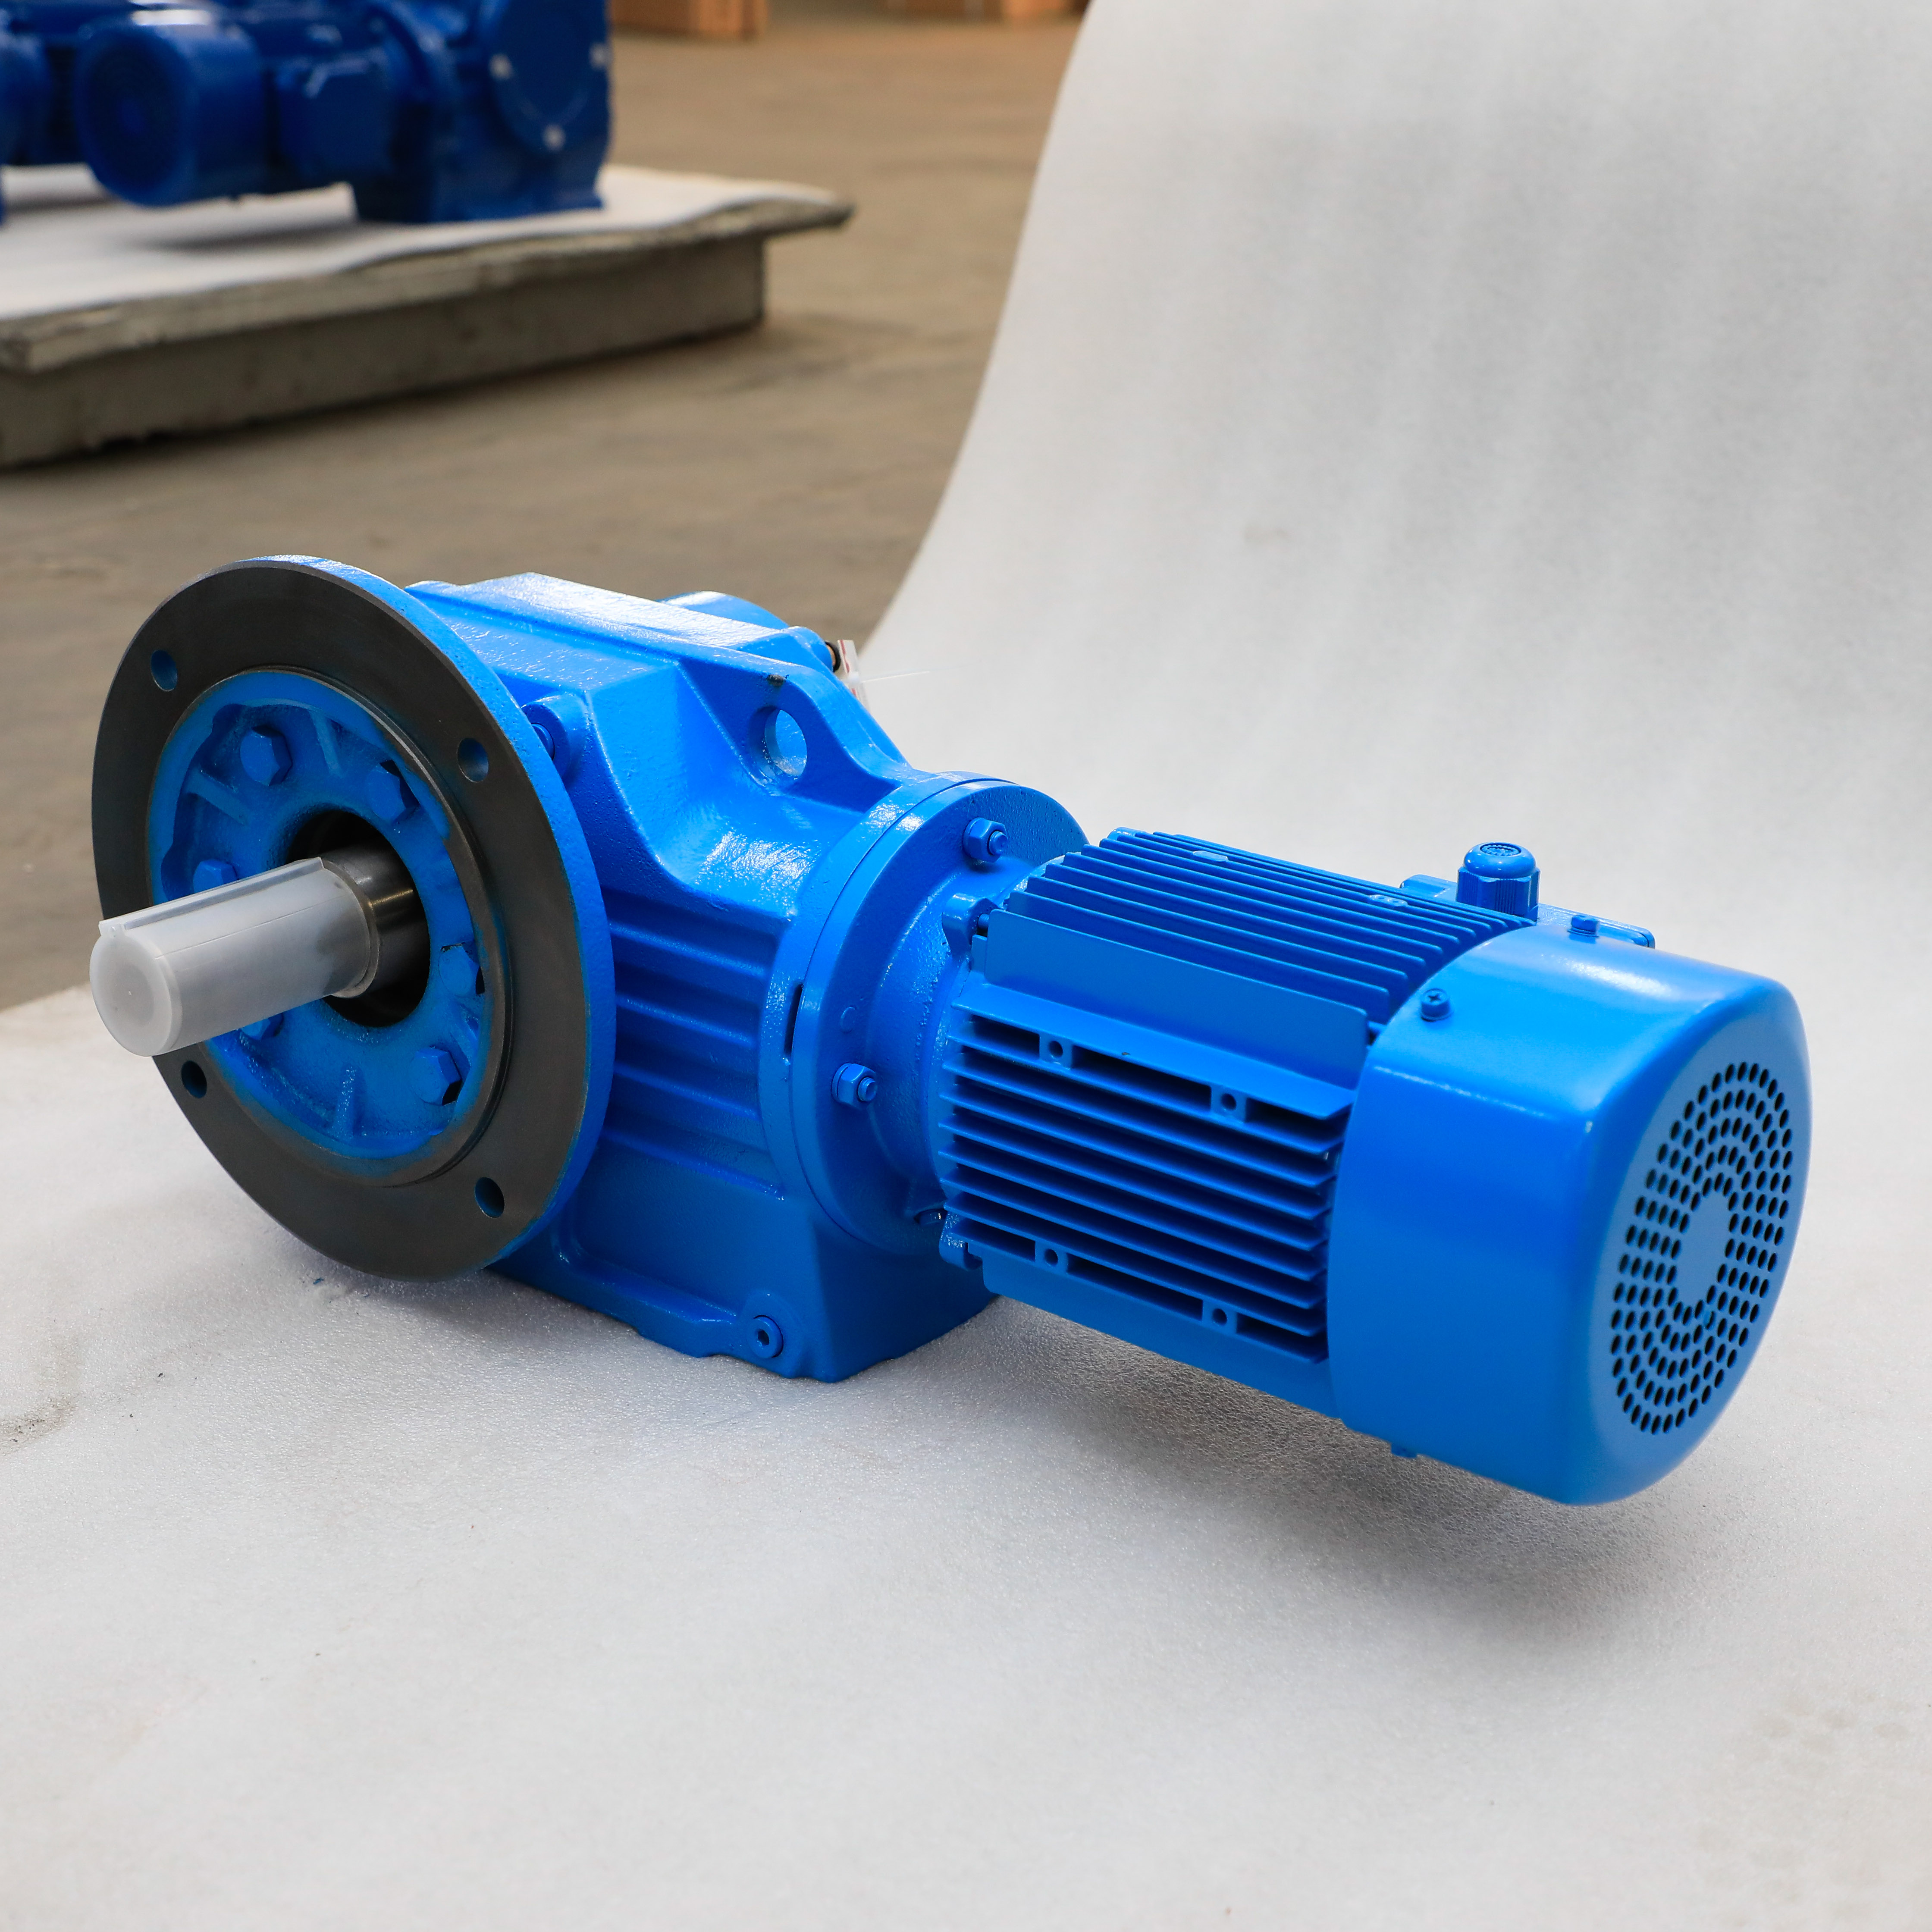
Une bonne préparation évite les pannes mécaniques catastrophiques. Avant de mettre en place une unité lourde, vous devez vérifier plusieurs contraintes physiques. Précipiter cette phase de pré-installation garantit des erreurs d’alignement et une usure prématurée.
Évaluez toujours l’empreinte physique avant de finaliser une conception. Les techniciens ont besoin d’une autorisation pour effectuer les futures vidanges d’huile et analyses de vibrations. Lorsque les unités standard encombrent l’enveloppe de maintenance, ne modifiez pas dangereusement le châssis de la machine. Au lieu de cela, faites pivoter votre stratégie de conception. Spécification d'un Le réducteur à engrenages à angle droit compact résout souvent immédiatement les limitations d'espace. Ces unités spécialisées offrent une densité de couple identique tout en préservant les couloirs d'accès vitaux pour votre personnel de maintenance.
Les normes d’usinage des plaques de base ne sont pas négociables. La surface de montage doit être plane à quelques millièmes de pouce près. Le boulonnage d'un boîtier rigide en fonte sur une surface inégale tord le boîtier. Cette torsion interne détruit instantanément la géométrie de l’engrenage. Utilisez des niveaux de précision et des indicateurs à cadran pour cartographier les fondations. Si vous détectez des irrégularités, vous devez usiner la surface à plat ou utiliser correctement des cales en acier rectifiées avec précision.
L'alignement du couplage nécessite une extrême patience. Vous devez mesurer et corriger à la fois le décalage parallèle et le désalignement angulaire.
Désalignement parallèle : se produit lorsque les arbres sont parallèles mais que leurs axes ne correspondent pas.
Désalignement angulaire : se produit lorsque les arbres se rencontrent selon un angle, se croisant plutôt que parallèles.
Choix d'accouplement : les accouplements rigides exigent une perfection absolue. Les accouplements flexibles tolèrent une légère croissance thermique, mais vous ne devez jamais les utiliser pour excuser un mauvais alignement initial.
L'environnement d'exploitation dicte vos choix de matériel de montage. Les atmosphères corrosives nécessitent des fixations en acier inoxydable et des revêtements époxy spécialisés. Les environnements de lavage de qualité alimentaire exigent des orientations de drainage spécifiques pour empêcher l'accumulation d'eau. Les températures ambiantes extrêmes affectent la viscosité de l’huile et la dilatation thermique. Vous devez prendre en compte ces réalités environnementales dans votre sélection de matériel avant de tourner une seule clé.
L’exécution nécessite le strict respect des meilleures pratiques mécaniques. Suivez cette séquence méthodique pour vous assurer que votre système d’entraînement s’intègre parfaitement aux machines environnantes.
Préparation et inspection : Nettoyer soigneusement toutes les surfaces de contact à l'aide de solvants industriels. Retirez tout revêtement antirouille des arbres. Vérifiez toutes les rainures et clés pour déceler des bavures ou des dommages physiques. Vérifiez que la clé est bien ajustée sans jeu excessif.
Positionnement et fixation : Abaissez soigneusement l'unité en position à l'aide d'un gréement approprié. N'utilisez jamais de marteau pour forcer un accouplement ou un arbre sur une boîte de vitesses. Les chocs détruisent immédiatement les roulements internes. Utilisez plutôt des techniques de thermorétraction appropriées ou des extracteurs mécaniques pour installer des composants à ajustement serré. Serrez tous les boulons de fondation à l’aide d’une clé dynamométrique calibrée selon un motif entrecroisé.
Positionnement de la lubrification : les unités standard sont expédiées scellées. Vous devez régler les reniflards, les voyants d'huile et les bouchons de vidange en fonction de votre orientation de montage finale. Si vous montez l'unité verticalement, vous devez vous assurer que les engrenages supérieurs ne manquent pas d'huile. Déplacez la soupape de reniflard au point le plus élevé absolu pour éviter les fuites d'huile pendant la dilatation thermique.
Protocole de rodage initial : n'appliquez jamais immédiatement des charges de production complètes. Exécutez un test à vide pendant au moins trente minutes. Surveillez le boîtier pour détecter tout bruit métallique irrégulier. Vérifiez les emplacements des roulements pour déceler des pics de température soudains à l’aide d’un thermomètre infrarouge. Vérifiez que le jeu des engrenages correspond aux attentes du fabricant. Si les niveaux de vibrations dépassent les limites normales, arrêtez et réalignez le système.
Même les installateurs expérimentés commettent des erreurs critiques lors d’intégrations complexes. Comprendre ces pièges courants vous aide à concevoir de manière proactive de meilleures stratégies de montage.
Les métaux se dilatent considérablement dans les environnements à haute température. Si vous boulonnez de manière rigide à la fois la boîte de vitesses et la machine entraînée sans tenir compte du flottement de l'arbre, les arbres grandiront à mesure qu'ils chauffent. Cette croissance thermique pousse axialement contre les roulements. Les forces de liaison qui en résultent écrasent rapidement les roulements. Vous devez utiliser des accouplements flexibles qui s'adaptent à la dilatation thermique axiale, en particulier dans les environnements ambiants chauds.
La charge radiale représente la contrainte radiale appliquée à un arbre par des composants externes tels que des courroies, des chaînes ou des engrenages. Le montage de pignons ou de poulies trop éloignés du carter de boîte de vitesses amplifie de façon exponentielle cette contrainte radiale. Il agit comme un levier faisant levier contre les roulements internes. Montez toujours les composants du disque externe aussi près du boîtier que possible. Si votre charge dépasse les limites du catalogue, vous devez installer un bloc de roulement extérieur pour soutenir la pointe de l'arbre.
Les configurations montées sur arbre s'appuient sur des bras de couple pour contrecarrer les forces de rotation. L'installation de ces bras à des angles incorrects introduit des forces de liaison importantes dans le système. En règle générale, le bras de couple doit être placé exactement à 90 degrés par rapport à une ligne théorique reliant le centre de l'arbre mené au point de pivotement du bras. S'écarter de cette géométrie à 90 degrés pousse ou tire le boîtier hors du centre, provoquant une défaillance rapide des roulements et une fatigue du métal.
| Piège de l'installation | Conséquence mécanique | Action préventive |
|---|---|---|
| Martelage d'accouplements sur des arbres | Roulements brinellés, courses fissurées | Utiliser une dilatation thermique (chaleur) ou des extracteurs mécaniques |
| Ignorer les irrégularités de la plaque de base | Boîtier tordu, mauvais engrènement des engrenages | Usinez les plaques de base à plat ou utilisez des cales en acier de précision |
| Placement incorrect du reniflard | Boîtier pressurisé, joints d'huile soufflés | Déplacez le reniflard vers le port le plus élevé en fonction de l'orientation. |
Votre environnement de montage doit dicter vos décisions d'achat. Vous devez faire correspondre les caractéristiques physiques aux résultats opérationnels souhaités. Les applications servo de haute précision exigent un faible jeu et des styles de montage extrêmement rigides. À l’inverse, les applications de manutention robustes nécessitent des bases en fonte lourdes capables d’absorber des charges de choc massives. Sélectionnez un style de boîtier qui prend directement en charge vos caractéristiques de charge spécifiques.
Vous devez également choisir entre les options du catalogue standard et les solutions conçues sur mesure. Les unités standard coûtent moins cher et sont expédiées plus rapidement. Ils suffisent à la grande majorité des applications industrielles. Cependant, lors du remplacement d’équipements obsolètes, les empreintes standard peuvent ne pas correspondre à vos fondations existantes. Dans ces cas-là, l’achat d’une interface usinée sur mesure s’avère souvent économiquement justifié. Cela vous évite de repenser l’ensemble du châssis de la machine ou de couler de nouvelles fondations en béton.
La collaboration évite les désastres d’intégration. Travaillez en étroite collaboration avec un ingénieur d’application avant de finaliser votre achat. Fournissez-leur des modèles CAO 3D précis de votre équipement. Partagez vos exigences exactes en matière d'orientation, vos données de température ambiante et les charges de choc attendues. Ils croiseront ces données avec les limites du catalogue pour fournir une recommandation infaillible. Cette communication proactive élimine les problèmes d’interférence physique coûteux lors de l’installation.
Le montage d'un entraînement mécanique est une tâche d'ingénierie de précision, et pas seulement une étape d'assemblage mécanique de base. Chaque boulon que vous serrez et chaque cale que vous placez a un impact sur la longévité du système. Un alignement précis protège vos composants internes des charges parasites dévastatrices.
La rigidité des fondations, les choix de configuration appropriés et le strict respect des tolérances du fabricant dictent directement votre réussite opérationnelle. Sauter des étapes lors de l’installation garantit une défaillance mécanique prématurée et des retards de production coûteux sur toute la ligne.
Nous encourageons fortement les lecteurs à consulter les équipes de support technique internes avant de commencer toute installation. Téléchargez les guides de dimensionnement techniques du fabricant pour vérifier votre configuration de montage spécifique. Une bonne planification aujourd’hui évite des pannes mécaniques catastrophiques demain.
R : Non. Même si de nombreuses unités sont polyvalentes, changer l'orientation finale nécessite généralement des modifications critiques. Vous devez déplacer les bouchons d'aération au point le plus élevé et ajuster les niveaux de remplissage d'huile. Certaines orientations exigent également de modifier les méthodes de lubrification interne, telles que l'ajout de protections anti-éclaboussures internes ou de systèmes de lubrification forcée externes pour empêcher la marche à sec.
R : Spécifiez une unité compacte lorsque votre enveloppe de montage est sévèrement restreinte. Les véhicules à guidage automatique (AGV) et les châssis de convoyeurs étroits manquent souvent d'espace. L'utilisation d'empreintes standard ici nécessiterait des modifications dangereuses du châssis de la machine ou réduirait considérablement l'accès pour les techniciens de maintenance. Les unités compactes résolvent ces problèmes d’encombrement en toute sécurité.
R : Montez toujours les réas, les poulies et les pignons aussi près que possible du carter de la boîte de vitesses. Cela réduit l'effet de levier sur les roulements internes. Si votre charge radiale calculée dépasse les valeurs nominales du catalogue du fabricant, vous devez envisager d'ajouter des roulements extérieurs externes pour soutenir correctement la pointe de l'arbre allongée.
R : Les raccords flexibles sont presque toujours recommandés. Ils s’adaptent à la croissance thermique inévitable à mesure que les machines chauffent. Ils absorbent également les micro-désalignements microscopiques qui se produisent lors d’un fonctionnement standard. Cette flexibilité protège vos roulements internes de boîte de vitesses des charges parasites dangereuses et prolonge la durée de vie de vos joints.


