


Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-08-16 Kaynak: Alan


Birinci sınıf bir dişli ünitesinin seçilmesi, güvenilir tahrik sistemleri mühendisliğinin yalnızca ilk adımını temsil eder. Yanlış montaj, sahada zamanından önce rulman arızasının ve feci dişli yanlış hizalamasının önde gelen nedeni olmaya devam ediyor. Mühendisler ve bakım yöneticileri için bu fiziksel entegrasyon aşaması, genel ekipman güvenilirliğini belirler. Bir tahrik sisteminin nominal mekanik ömrüne ulaşıp ulaşmadığını veya tehlikeli, beklenmedik üretim kesintilerine neden olup olmadığını belirler. Küçük yapısal sapmalar bile doğrudan iç bileşenler üzerinde büyük mekanik strese neden olur.
Bu kılavuz, kurulum sırasında kesinlikle uymanız gereken kritik mühendislik toleranslarını kapsar. Standart montaj konfigürasyonlarını, sıkı hizalama eşiklerini ve katı değerlendirme kriterlerini araştırıyoruz. Düzgün bir şekilde nasıl monte edileceğini öğreneceksiniz dik açılı konik dişli redüktörü kullanın . Endüstriyel tesisinizde garantileri geçersiz kılmadan veya operasyonel güvenlikten ödün vermeden Bu adımların takip edilmesi, mekanik verimliliğin en üst düzeyde olmasını sağlar.
Hizalama çok önemlidir: Taban veya şaft montajlarındaki mikro hizalama hataları bile titreşimi katlanarak artıracak ve dişli ömrünü kısaltacaktır.
Yön, yağlamayı etkiler: Montaj açısı, yağ seviyelerini, havalandırma tapasının yerleşimini ve termal dağılım sınırlarını belirler.
Yapılandırma uygulamayla eşleşir: Ayak, flanş veya şaft bağlantıları arasında seçim yapmak tamamen ayak izi kısıtlamalarına, yapısal sağlamlığa ve yük aktarım gereksinimlerine bağlıdır.
Dar alanlar için kompakt seçenekler mevcuttur: Alan sınırlamaları genellikle karmaşık özel montaj braketlerinin tasarlanması yerine kompakt bir dik açılı dişli redüktörü belirtilerek çözülebilir.
Montaj dinamikleri herhangi bir tahrik sisteminin mekanik ömrünü doğrudan etkiler. Mühendisler ağır bir mahfazayı düz olmayan bir temele cıvataladıklarında yapısal sapma yaratırlar. Metal kasa, altındaki düz olmayan yüzeye uyacak şekilde fiziksel olarak bükülür. Bu mikroskobik bükülme iç milleri büküyor. Rulmanlar daha sonra eşit olmayan yükleri emer. Hızla aşırı ısınırlar ve zamanından önce arızalanırlar. Zayıf temel sertliği sürekli titreşime neden olur, bu da contaların gevşemesine ve dişli dişlerinin tahrip olmasına neden olur.
Başarılı bir kurulum üç spesifik sonuca ulaşır. Öncelikle giriş ve çıkış millerinde sıfır parazitik yük sağlar. İkincisi, tam çalışma torku altında optimum dişli ağ temasını korur. Üçüncüsü, teknisyenleriniz için öngörülebilir, kolay bakım erişimi sağlar. Teknisyenler bitişikteki makineleri sökmeden tahliye tapalarına, gözetleme camlarına ve havalandırma deliklerine ulaşmalıdır. Bu üç hedefe ulaşmak, sorunsuz ve güvenilir güç aktarımını garanti eder.
Kurulum toleranslarından ödün vermek ciddi mekanik riskler doğurur. Yüksek asılı yükler milleri büker ve destek yataklarına zarar verir. Aşırı titreşim, yağ keçesinin sızıntısına neden olur ve hayati önem taşıyan yağlamanın mahfazadan boşaltılmasına neden olur. Montaj yerinin etrafındaki zayıf hava akışı termal aşırı yüklemeyi tetikler. Bu arızaları, montajcıların hizalama sürecini aceleye getirdiği kalabalık tesis ortamlarında sıklıkla görüyoruz. Ağır makinelerinizi hızlı bozulmaya karşı korumak için standart mühendislik toleranslarına bağlı kalmalısınız.
Endüstriyel tesisler, yapısal sınırlara ve uygulama taleplerine bağlı olarak çeşitli montaj stillerini kullanır. Bir konfigürasyon için bir konfigürasyon seçmeden önce spesifik mekanik ortamı değerlendirmelisiniz. endüstriyel dik açılı şanzıman . Her stil benzersiz avantajlar ve farklı mühendislik zorlukları sunar.
Ayak montajı, ağır hizmet uygulamaları için endüstri standardı olmayı sürdürüyor. Yüksek torklu sistemler için maksimum sağlamlık ve mükemmel titreşim sönümleme sağlar. Ancak bu kurulumun değerlendirilmesi temele sıkı bir şekilde dikkat edilmesini gerektirir. Hassas bir şekilde işlenmiş, mükemmel şekilde düz bir taban plakasına ihtiyacınız var. Kurulumcular küçük taban düzensizliklerini düzeltmek için sıklıkla metal şimler kullanırlar. Parlatma başlangıçta işe yarasa da, uzun vadede yerleşme risklerini de beraberinde getirir. Titreşim, şimleri zamanla gevşeterek muhafazanın hizadan çıkmasına neden olabilir.
Flanş montajları doğrudan motor bağlantısına izin verir. Bu tasarım, ağır taban plakalarını ortadan kaldırır ve hizalama sürecini büyük ölçüde basitleştirir. Motor doğrudan dişli kutusu mahfazasına cıvatalanır. Bu konfigürasyonun ilk kurulum sırasında hizalanması son derece kolaydır. Ancak bu tamamen çiftleşme ekipmanının yapısal bütünlüğüne bağlıdır. Makine çerçevesi ağır yükler altında esnerse, bu esneme doğrudan dişli kutusu mahfazasına aktarılır. Flanş montajları oldukça sert birleşme yapıları gerektirir.
Şaft montajı, zemin alanının çok kısıtlı olduğu konveyörler ve uygulamalar için en iyi sonucu verir. Şanzıman doğrudan tahrik edilen makine miline kayar. Bu yaklaşım geleneksel kaplin hizalama sorunlarını tamamen ortadan kaldırır. Ancak muhafazanın dönmesini önlemek için bir tork kolu kullanmalısınız. Tork kolunun doğru konumlandırılması kesinlikle hayati öneme sahiptir. Tork kolunu yanlış açıyla takarsanız, mahfaza ve iç yataklarda ciddi bükülme gerilimine neden olursunuz.
| Konfigürasyon Stili | Birincil Avantaj | En İyi Uygulama Kullanımı | Temel Değerlendirme Riski |
|---|---|---|---|
| Ayak / Taban Montajı | Maksimum yapısal sağlamlık | Ağır malzeme taşıma | Temel düzgünsüzlüğü kasanın bükülmesine neden olur |
| Flanş Montajı | Doğrudan motor hizalamasını basitleştirir | Pompalar, karıştırıcılar, standart sürücüler | Çiftleşme çerçevesi sertliğine dayanır |
| Mil Montajı | Harici bağlantıları ortadan kaldırır | Konveyörler, sıkı zarflar | Uygun olmayan tork kolu açısı rulman arızasına neden olur |
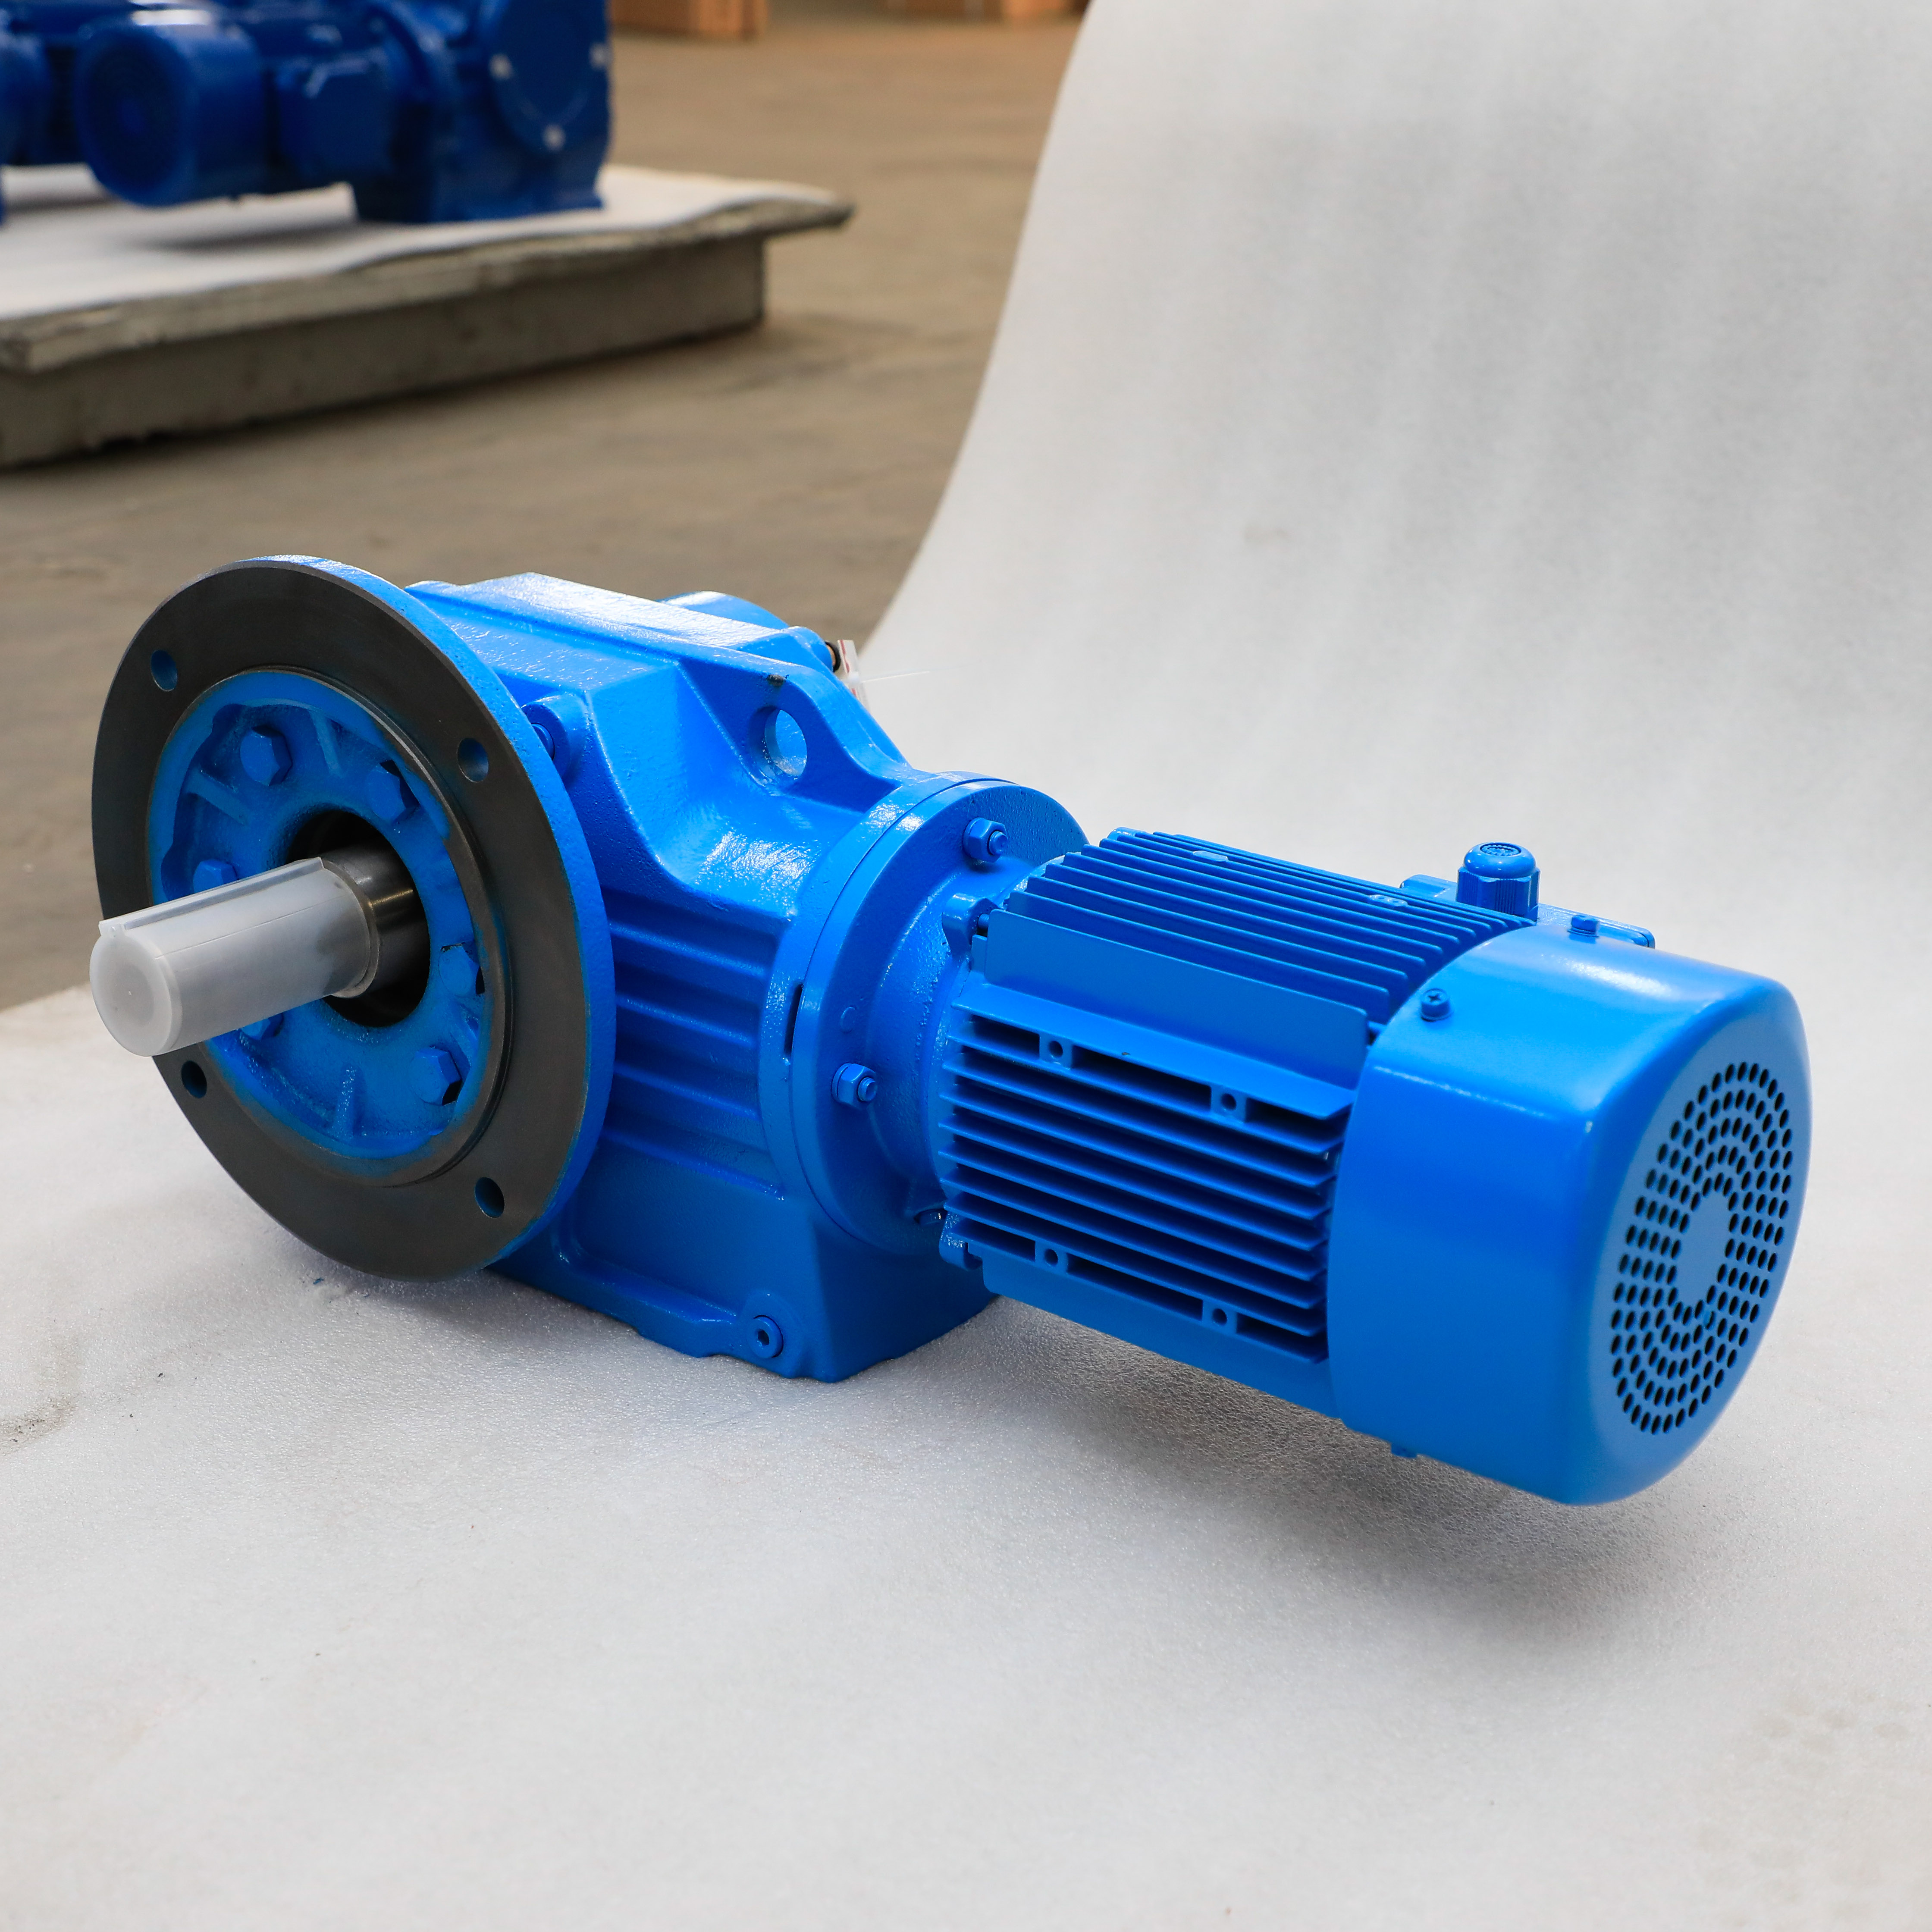
Doğru hazırlık, yıkıcı mekanik arızaları önler. Herhangi bir ağır üniteyi yerine kaldırmadan önce birden fazla fiziksel kısıtlamayı doğrulamanız gerekir. Bu ön kurulum aşamasını aceleye getirmek, hizalama hatalarını ve erken aşınmayı garanti eder.
Bir tasarımı tamamlamadan önce daima fiziksel ayak izini değerlendirin. Teknisyenlerin gelecekteki yağ değişiklikleri ve titreşim analizini gerçekleştirmek için açıklığa ihtiyaçları vardır. Standart üniteler bakım kapsamını doldurduğunda, makine şasisinde tehlikeli şekilde değişiklik yapmayın. Bunun yerine tasarım stratejinizi yönlendirin. Bir belirtme Kompakt dik açılı dişli redüktörü genellikle alan sınırlamalarını anında çözer. Bu özel üniteler bakım personeliniz için hayati önem taşıyan erişim koridorlarını korurken aynı tork yoğunluğunu sağlar.
Taban plakası işleme standartları tartışılamaz. Montaj yüzeyi bir inçin birkaç binde biri kadar düz olmalıdır. Sert bir dökme demir mahfazanın düz olmayan bir yüzeye cıvatalanması, mahfazanın bükülmesine neden olur. Bu iç büküm, dişli ağ geometrisini anında yok eder. Temelin haritasını çıkarmak için hassas seviyeleri ve kadranlı göstergeleri kullanın. Pürüzlülük tespit ederseniz, yüzeyi düz bir şekilde işlemeniz veya hassas taşlanmış çelik şimleri doğru şekilde kullanmanız gerekir.
Kaplin hizalaması aşırı sabır gerektirir. Hem paralel ofseti hem de açısal yanlış hizalamayı ölçmeli ve düzeltmelisiniz.
Paralel Yanlış Hizalama: Şaftların paralel çalıştığı ancak merkez çizgilerinin eşleşmediği durumlarda meydana gelir.
Açısal Yanlış Hizalama: Şaftlar paralel gitmek yerine kesişen bir açıda buluştuğunda meydana gelir.
Kaplin Seçimi: Rijit kaplinler mutlak mükemmellik gerektirir. Esnek kaplinler küçük termal büyümeyi tolere eder, ancak bunları asla başlangıçtaki kötü hizalamayı mazur görmek için kullanmamalısınız.
İşletim ortamı montaj donanımı seçimlerinizi belirler. Aşındırıcı atmosferler, paslanmaz çelik bağlantı elemanları ve özel epoksi kaplamalar gerektirir. Gıda sınıfı yıkama ortamları, su birikmesini önlemek için özel drenaj yönelimleri gerektirir. Aşırı ortam sıcaklıkları yağın viskozitesini ve termal genleşmesini etkiler. Tek bir anahtarı çevirmeden önce bu çevresel gerçekleri donanım seçiminize dahil etmelisiniz.
Uygulama, mekanik en iyi uygulamalara sıkı sıkıya bağlı kalmayı gerektirir. Tahrik sisteminizin çevredeki makinelerle mükemmel şekilde entegre olmasını sağlamak için bu yöntemsel sırayı izleyin.
Hazırlık ve İnceleme: Tüm temas yüzeylerini endüstriyel solventler kullanarak iyice temizleyin. Şaftlardaki pas önleyici kaplamaları çıkarın. Tüm kama yuvalarını ve anahtarları çapak veya fiziksel hasar açısından kontrol edin. Anahtarın aşırı boşluk olmadan tam olarak oturduğundan emin olun.
Konumlandırma ve Sabitleme: Uygun donanım kullanarak üniteyi dikkatlice yerine indirin. Kaplini veya mili dişli kutusuna zorlamak için asla çekiç kullanmayın. Darbe şokları iç yatakları anında tahrip eder. Bunun yerine, sıkı geçmeli bileşenleri monte etmek için uygun ısıyla büzüştürme teknikleri veya mekanik çektirmeler kullanın. Kalibre edilmiş bir tork anahtarı kullanarak tüm temel cıvatalarını çapraz düzende sıkın.
Yağlama Konumlandırması: Standart üniteler mühürlü olarak gönderilir. Son montaj yönünüze göre havalandırmaları, yağ gözetleme camlarını ve tahliye tapalarını ayarlamanız gerekir. Üniteyi dikey olarak monte ederseniz üst dişlilerin yağsız kalmamasını sağlamalısınız. Termal genleşme sırasında yağ sızıntısını önlemek için havalandırma valfini mutlak en yüksek noktaya yerleştirin.
İlk Çalıştırma Protokolü: Asla tam üretim yüklerini hemen uygulamayın. En az otuz dakika boyunca yüksüz bir test çalıştırması gerçekleştirin. Düzensiz metalik sesler açısından muhafazayı izleyin. Kızılötesi termometre kullanarak yatak yerlerini ani sıcaklık artışlarına karşı kontrol edin. Dişli boşluğunun üretici beklentilerine uygun olduğunu doğrulayın. Titreşim seviyeleri normal sınırları aşarsa sistemi kapatın ve yeniden hizalayın.
Deneyimli kurulumcular bile karmaşık entegrasyonlar sırasında kritik hatalar yapar. Bu yaygın tuzakları anlamak, proaktif olarak daha iyi montaj stratejileri tasarlamanıza yardımcı olur.
Metaller yüksek sıcaklıktaki ortamlarda önemli ölçüde genişler. Şaftın yüzmesine izin vermeden hem dişli kutusunu hem de tahrik edilen makineyi sağlam bir şekilde cıvatalarsanız, miller ısındıkça büyüyecektir. Bu termal büyüme rulmanlara eksenel olarak baskı yapar. Ortaya çıkan bağlama kuvvetleri rulmanları hızla ezer. Özellikle sıcak ortam ortamlarında eksenel termal genleşmeyi karşılayan esnek kaplinler kullanmalısınız.
Asılı yük, kayışlar, zincirler veya dişliler gibi harici bileşenler tarafından mile uygulanan radyal gerilimi temsil eder. Dişli çarkların veya makaraların dişli kutusu mahfazasından çok uzağa monte edilmesi bu radyal gerilimi katlanarak artırır. İç yataklara karşı bir kaldıraç gibi davranır. Harici tahrik bileşenlerini her zaman gövdeye fiziksel olarak mümkün olduğu kadar yakın monte edin. Yükünüz katalog sınırlarını aşarsa, şaft ucunu desteklemek için dıştan takmalı bir yatak bloğu takmalısınız.
Şafta monteli kurulumlar, dönme kuvvetlerine karşı koymak için tork kollarına dayanır. Bu kolların yanlış açılarla monte edilmesi, sisteme ciddi bağlama kuvvetleri uygulanmasına neden olur. Kesin bir kural olarak, tork kolu, tahrik edilen şaftın merkezini kolun dönme noktasına bağlayan teorik çizgiye tam olarak 90 derece açıyla oturmalıdır. Bu 90 derecelik geometriden sapma, muhafazayı merkezden uzaklaştırarak veya çekerek hızlı rulman arızasına ve metal yorulmasına neden olur.
| Kurulum Tuzakları | Mekanik Sonuç | Önleyici Faaliyet |
|---|---|---|
| Kaplinlerin millere çekiçlenmesi | Brinelled rulmanlar, çatlak yataklar | Termal genleşme (ısı) veya mekanik çekiciler kullanın |
| Taban plakası eşitsizliğinin göz ardı edilmesi | Bükülmüş gövde, zayıf dişli ağı | Taban plakalarını düz olarak makineye koyun veya hassas çelik şimler kullanın |
| Yanlış havalandırma yerleşimi | Basınçlı gövde, şişmiş yağ keçeleri | Yönlendirmeye göre havalandırmayı en yüksek bağlantı noktasına taşıyın |
Montaj ortamınız satın alma kararlarınızı belirlemelidir. Fiziksel özellikleri istediğiniz operasyonel sonuçlarla eşleştirmelisiniz. Yüksek hassasiyetli servo uygulamaları, düşük boşluk ve son derece sağlam montaj stilleri gerektirir. Bunun tersine, sağlam malzeme taşıma uygulamaları, büyük şok yüklerini absorbe edebilen ağır dökme demir tabanlar gerektirir. Özel yük özelliklerinizi doğrudan destekleyen bir muhafaza stili seçin.
Ayrıca standart katalog seçenekleri ile özel tasarlanmış çözümler arasında da karar vermelisiniz. Standart birimler daha az maliyetlidir ve daha hızlı gönderilir. Endüstriyel uygulamaların büyük çoğunluğu için yeterlidirler. Ancak eski ekipmanı değiştirirken standart ayak izleri mevcut temellerinizle eşleşmeyebilir. Bu durumlarda, özel olarak işlenmiş bir arayüz satın almak çoğu zaman ekonomik açıdan haklı çıkar. Sizi tüm makine şasisini yeniden tasarlamaktan veya yeni beton temeller dökmekten kurtarır.
İşbirliği entegrasyon felaketlerini önler. Satın alma işleminizi tamamlamadan önce bir uygulama mühendisiyle yakın işbirliği içinde çalışın. Onlara ekipmanınızın doğru 3D CAD modellerini sağlayın. Tam yönlendirme gereksinimlerinizi, ortam sıcaklığı verilerinizi ve beklenen şok yüklerinizi paylaşın. Hatasız bir öneri sağlamak için bu verileri katalog limitleriyle çapraz referanslayacaklar. Bu proaktif iletişim, kurulum sırasında maliyetli fiziksel müdahale sorunlarını ortadan kaldırır.
Mekanik bir sürücünün montajı yalnızca temel bir mekanik montaj adımı değil, hassas bir mühendislik görevidir. Sıktığınız her cıvata ve yerleştirdiğiniz her takoz sistemin ömrünü etkiler. Hassas hizalama, dahili bileşenlerinizi yıkıcı parazitik yüklerden korur.
Temel sağlamlığı, uygun konfigürasyon seçenekleri ve üretici toleranslarına sıkı sıkıya bağlılık, operasyonel başarınızı doğrudan belirler. Kurulum sırasında adımların atlanması, erken mekanik arızayı ve hatta yüksek maliyetli üretim gecikmelerini garanti eder.
Okuyucuların herhangi bir kuruluma başlamadan önce şirket içi mühendislik destek ekiplerine danışmalarını önemle tavsiye ederiz. Özel montaj konfigürasyonunuzu doğrulamak için üreticinin teknik boyutlandırma kılavuzlarını indirin. Bugün doğru planlama, yarın büyük mekanik arızaları önler.
C: Hayır. Pek çok ünite çok yönlü olsa da, son yönlendirmeyi değiştirmek genellikle kritik değişiklikler gerektirir. Havalandırma tapalarını en yüksek noktaya getirmeli ve yağ dolum seviyelerini ayarlamalısınız. Bazı yönelimler ayrıca, kuru çalışmayı önlemek için dahili sıçrama korumaları veya harici basınçlı yağlama sistemleri eklemek gibi dahili yağlama yöntemlerinin değiştirilmesini de gerektirir.
C: Montaj kapsamınız ciddi şekilde kısıtlandığında kompakt bir ünite belirtin. Otomatik Kılavuzlu Araçlar (AGV'ler) ve dar konveyör çerçeveleri çoğu zaman yeterli alana sahip değildir. Burada standart ayak izlerinin kullanılması, makine gövdesinde tehlikeli değişiklikler yapılmasını gerektirebilir veya bakım teknisyenlerinin erişimini ciddi şekilde azaltabilir. Kompakt üniteler bu ayak izi sorunlarını güvenli bir şekilde çözer.
C: Makaraları, makaraları ve dişlileri her zaman dişli kutusu mahfazasına fiziksel olarak mümkün olduğu kadar yakın monte edin. Bu, iç yataklara karşı kaldıracı azaltır. Hesaplanan radyal yükünüz üreticinin katalog değerlerini aşarsa, uzatılmış şaft ucunu uygun şekilde desteklemek için harici dıştan takmalı rulmanlar eklemeyi düşünmelisiniz.
C: Esnek kaplinler neredeyse her zaman tavsiye edilir. Makine ısındıkça kaçınılmaz termal büyümeyi karşılarlar. Ayrıca standart çalışma sırasında meydana gelen mikroskobik mikro hizalama bozukluklarını da emerler. Bu esneklik, dahili dişli kutusu rulmanlarınızı tehlikeli parazitik yüklerden korur ve contalarınızın ömrünü uzatır.


